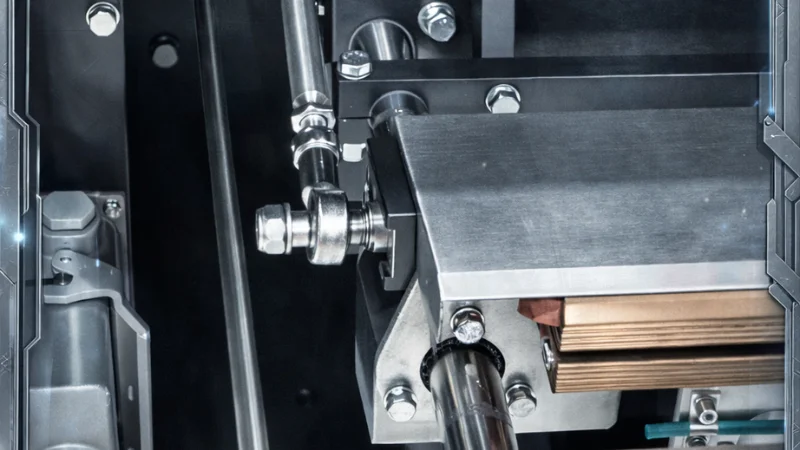
Un arrêt non planifié dans une installation d’emballage de biens de consommation coûte cher. Une seule interruption sur une ligne de remplissage de sachets à haute vitesse peut représenter des dizaines de milliers de dollars de débit perdu par heure, sans compter ce que facture l’équipe de maintenance pour diagnostiquer la panne. Pourtant, certains des points de défaillance les plus courants ne sont ni les mâchoires de scellage, ni les entraînements de film, ni les têtes de remplissage. Ce sont les rotules de liaison enfouies dans les systèmes de biellettes, qui absorbent le désalignement sous contrainte mécanique, heure après heure, cycle après cycle.
Les rotules ne tombent pas en panne de façon spectaculaire. Elles s’usent en silence. La machine se met à fonctionner légèrement hors spécifications : la qualité du scellage se dégrade, des erreurs d’enregistrement apparaissent, les temps de cycle s’allongent. Au moment où quelqu’un isole la cause racine, l’addition des arrêts a déjà grimpé.
Les machines d’emballage modernes fonctionnent à 200+ cycles par minute avec des tolérances de positionnement de ±0,1 mm.
Où se trouvent réellement les rotules dans les machines d’emballage
Les bras de poussée oscillants et les mécanismes de scellage soumettent les rotules à des milliers de cycles par heure, chacun avec accélération et décélération brusques.
Les environnements d’emballage alimentaire exigent des lubrifiants de qualité alimentaire ou des conceptions sans lubrification (revêtement PTFE), limitant les options de roulement.
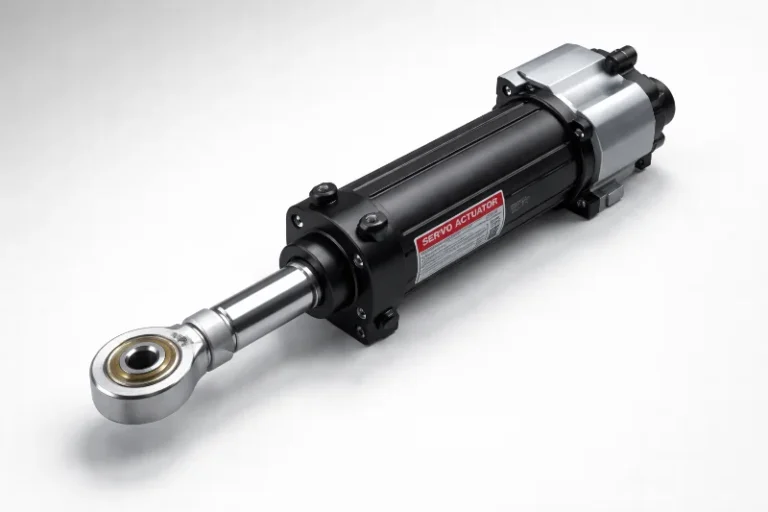
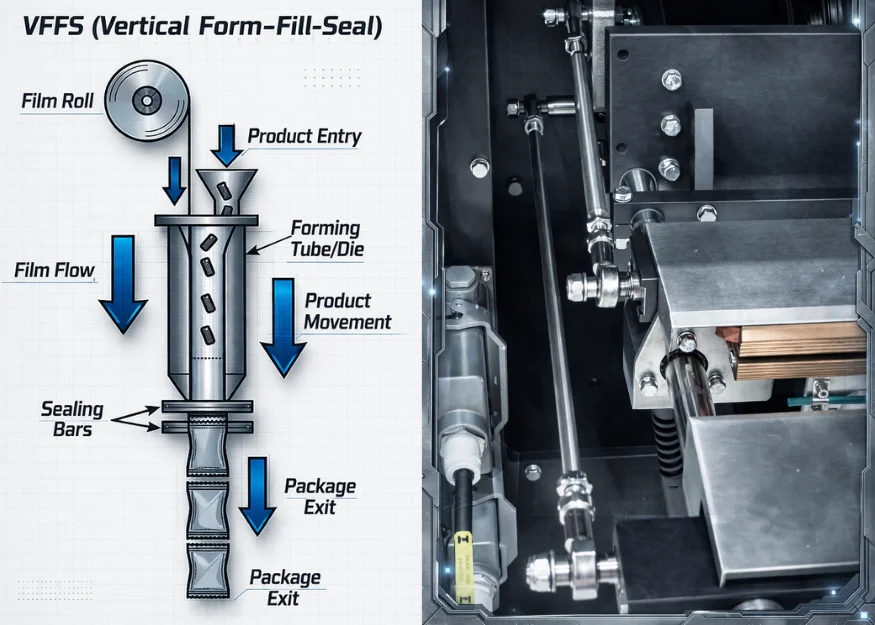
Dans les machines d’emballage verticales form-fill-seal (VFFS), les barres de scellage doivent exécuter des courses serrées et répétables à grande vitesse tout en pressant un film légèrement élastique et de tension irrégulière. La biellette qui actionne ces barres ne peut pas utiliser d’articulations rigides : la dilatation thermique des éléments de scellage, combinée à la flexion du châssis à des cadences élevées, produit un désalignement angulaire permanent de faible amplitude entre les composants reliés.
Les rotules sont conçues pour cela. La bague intérieure sphérique permet à la bille d’articuler dans le logement, en absorbant le déplacement angulaire sans transmettre de contrainte de flexion à la tige ni à la structure connectée. Dans les [applications d’emballage flow-pack](https://www.igus.co.uk/industry/food-and-packaging/packaging-technology/flow-wrapping-machines), les paliers à rotule associés à des guidages linéaires de tige pour soutenir les barres de scellage maintiennent une pression de scellage constante, même lorsque les gradients thermiques modifient la géométrie du système.
Les machines horizontales form-fill-seal (HFFS) présentent des dynamiques similaires. Le mécanisme de transport du film, le mouvement des mâchoires de scellage transversales et l’actionneur de lame impliquent tous des biellettes nécessitant la même capacité d’auto-alignement.
Biellettes des robots pick-and-place et des bras robotisés
Les robots delta et les unités linéaires pick-and-place des lignes d’emballage fonctionnent à 60 à 150 prises par minute sur les systèmes de vitesse moyenne à élevée. Les bras à biellettes parallèles reliant l’unité d’entraînement à l’effecteur final nécessitent des rotules aux deux extrémités : celles-ci absorbent la variation de l’angle entre les liens lorsque le bras décrit sa trajectoire. Toute rigidité crée une charge latérale sur les articulations, et une charge latérale à 100 cycles par minute détruit rapidement les paliers.
Pour les robots delta situés en haut de cette plage de vitesse, la masse en mouvement compte. Des rotules légères à corps en aluminium ou en matériau composite sont souvent spécifiées précisément pour réduire l’inertie que les servomoteurs doivent accélérer et décélérer à chaque cycle de prise.
Mécanismes à cames
Les unités de dosage, les mécanismes de transfert de produit et les systèmes d’enregistrement sont généralement entraînés par des profils de came rotatifs. Les bras suiveurs qui suivent la came sont reliés au mécanisme de sortie par des rotules. Ces articulations subissent des charges de choc intermittentes chaque fois que le suiveur entre dans une montée ou une descente du profil de came. Dans les applications à grande vitesse, ces chocs peuvent atteindre 2 à 3 fois la charge nominale calculée, ce qui fait de la capacité de charge dynamique et de la tolérance aux chocs les critères de sélection déterminants — et non la valeur statique du catalogue.
Le problème du désalignement — pourquoi les paliers standards ne fonctionnent pas ici
Le « désalignement », dans le contexte des machines d’emballage, recouvre plusieurs phénomènes qui se chevauchent. Aucun n’est exotique. Ils font partie intégrante de la machine.
Ce qui cause réellement le désalignement
Les tolérances de fabrication des châssis soudés s’accumulent. Un châssis qui semble parfaitement d’équerre à température ambiante se déforme légèrement en fonctionnement — gradients thermiques des éléments de scellage, vibrations des entraînements, tassement des assemblages boulonnés. Au fil de la vie de la machine, l’usure des pivots et des bagues de guidage ajoute une dérive géométrique supplémentaire.
Les paliers standard à alésage fixe ne cèdent pas lorsqu’ils sont soumis à un désalignement angulaire. Ils se chargent de manière inégale. Les éléments roulants ou les surfaces de glissement supportent des contraintes concentrées sur leurs bords au lieu de les répartir sur toute la surface de contact. Il en résulte une usure accélérée, puis à terme un écaillage ou un grippage.
L’avantage de la géométrie auto-alignable
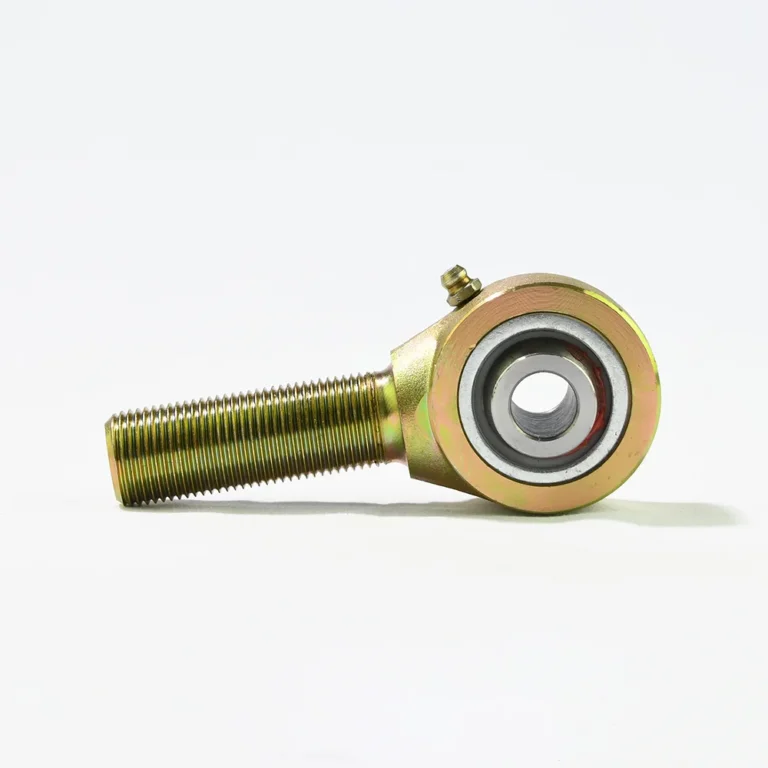
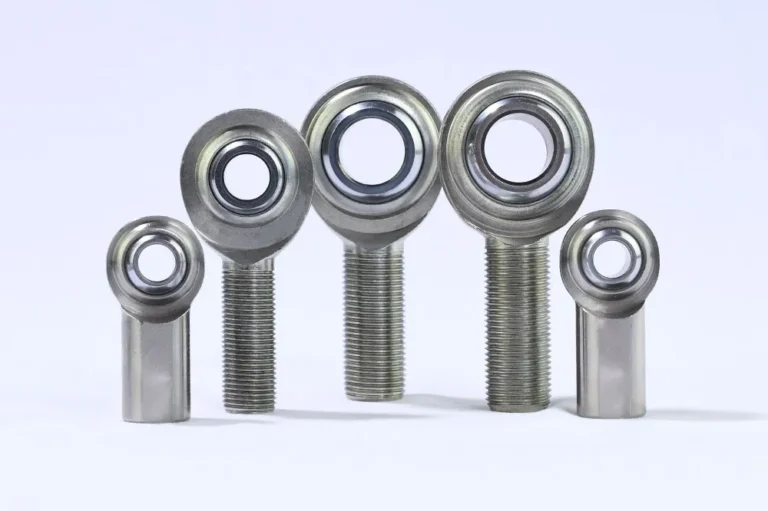
Une rotule sphérique place une bille à diamètre extérieur convexe dans un logement doté d’un alésage concave correspondant. La bille peut tourner dans tout plan passant par son centre, de sorte que la bague intérieure peut s’incliner par rapport au logement extérieur pendant que le palier continue de porter la charge sur toute sa surface de contact.
Il existe aussi un avantage pratique d’installation que les bagues lisses n’offrent pas : la tige filetée est réglable en longueur. Dans une biellette de machine d’emballage, l’ensemble peut être finement ajusté lors de la mise en service pour éliminer la précharge ou le jeu sans cales. Cela fait gagner un temps réel lors de la construction de la machine et des changements de format de ligne.
Sélection des matériaux — bien choisir avant la construction de la machine
La sélection des matériaux pour les rotules dans les machines d’emballage n’est pas qu’une décision d’achat. Dans les environnements réglementés, elle affecte directement les coûts de conformité, la complexité des protocoles de nettoyage et le risque de contamination.
Acier au carbone : l’option par défaut et ses limites
Les rotules en acier au carbone offrent la capacité de charge la plus élevée au prix le plus bas. Pour l’emballage industriel sec non alimentaire — machines d’encartonnage, palettiseurs de marchandises générales — l’acier au carbone est souvent la bonne réponse. La contrepartie, c’est la rouille. Dans tout environnement soumis à des cycles de lavage, à l’humidité ou à l’exposition aux résidus de produit, l’acier au carbone non protégé se corrode. Remplacer des rotules corrodées est peu coûteux à l’unité ; l’arrêt non planifié et le risque de contamination ne le sont pas.
Acier inoxydable : la base pour les applications alimentaires
Pour l’emballage agroalimentaire, laitier, pharmaceutique et cosmétique, les rotules en acier inoxydable avec logements AISI 304 et billes 440C trempées et rectifiées de précision constituent le point de départ standard. Le corps austénitique 304 supporte la plupart des produits chimiques de nettoyage sans dégradation de surface. La bille martensitique 440C est choisie pour sa dureté et sa résistance à l’usure — son traitement thermique lui confère l’intégrité de surface qu’une bille 304 plus tendre perdrait rapidement sous charge. Les deux matériaux se complètent : le logement résiste à la corrosion, la bille résiste à l’usure mécanique.
Un point non négociable : le contact métal-métal entre inox est sujet au grippage — une soudure à froid où les surfaces de contact se bloquent sous charge et frottement. Dans toute application de rotule en inox impliquant une charge et un mouvement constants, une doublure PTFE ou un lubrifiant spécialisé n’est pas optionnel : c’est ce qui empêche la bille de se bloquer dans le logement.
Les rotules en inox coûtent généralement 30 à 50 % de plus que celles en acier au carbone selon la configuration. Cette prime change d’aspect lorsqu’on la compare à l’alternative : coûts de conformité dans un environnement alimentaire, charge documentaire liée à un incident de contamination par corrosion et remplacements plus fréquents.
Doublées PTFE et sans entretien : la solution à longs intervalles
Les rotules doublées PTFE ajoutent une doublure composite entre la bille et l’alésage du logement. Le PTFE est chimiquement inerte face à la plupart des produits chimiques de procédé, présente un frottement très faible et est conforme aux exigences de la FDA pour les applications adjacentes au contact alimentaire. Sa plage de fonctionnement d’environ -54 °C à 163 °C (-65 °F à 325 °F) couvre la plupart des profils de température des lignes d’emballage, y compris les tunnels de chaleur en ligne et les zones adjacentes à la stérilisation.
L’avantage pratique : aucun graissage programmé, aucun arrêt lié à la lubrification, aucun risque de contamination du flux produit par le lubrifiant. Pour les applications à cycles élevés où l’arrêt pour graisser les points de biellette représente des heures chaque année, ou pour les lignes où les lubrifiants de qualité alimentaire sont obligatoires (avec leur coût et leur charge documentaire supplémentaires), la prime du PTFE se rembourse généralement en un seul cycle de maintenance.
Référence rapide des matériaux
| Environnement d’application | Rotule recommandée |
|---|---|
| Emballage industriel sec (carton, marchandises générales) | Acier au carbone, lubrifié à la graisse standard |
| Aliments, boissons, produits laitiers (lavages fréquents) | Logement inox 304 + bille 440C, doublure PTFE |
| Pharmaceutique / cosmétique (hygiène stricte) | Inox 316L intégral + composite PTFE, sans entretien |
| Lignes continues à grande vitesse (disponibilité maximale prioritaire) | Sans entretien, tout matériau conforme |
Charge, vitesse et fatigue — ce que les chiffres signifient réellement
Les chiffres d’une fiche technique de rotule comptent, mais ils doivent être appliqués au schéma de charge réel de l’application. Quelques points à connaître avant de finaliser une spécification.
Capacité de charge radiale ou axiale
La plupart des applications de biellettes de machines d’emballage chargent les rotules principalement en direction radiale. Les biellettes d’entraînement des barres de scellage présentent souvent aussi une composante axiale, en particulier lorsque la géométrie de la biellette change aux extrémités de la course. Spécifier une rotule dimensionnée uniquement pour sa charge radiale nominale sans tenir compte de la charge axiale conduit à une usure prématurée du palier sphérique. Maintenez la charge axiale sous 10 à 15 % de la charge radiale statique nominale — au-delà de ce seuil, la bille migre dans la piste et accélère l’usure des bords.
Cadence et durée de vie en fatigue
Une rotule dans une machine VFFS fonctionnant à 80 sachets par minute exécute 4 800 cycles complets d’oscillation par heure. Sur deux postes complets de 8 heures, cela approche 77 000 cycles par jour. La plupart des fabricants de rotules publient des capacités de charge dynamique selon la méthodologie de contrainte de contact de Hertz, mais le chiffre pertinent pour les machines à cycles élevés est la capacité modifiée par la fatigue — la charge à laquelle le roulement atteint une durée de vie L10 définie en millions de cycles.
Les rotules de type à bille gèrent des vitesses plus élevées et des charges plus légères avec moins de frottement. Les rotules de type à rouleaux portent des charges plus lourdes mais ajoutent un frottement interne qui limite la cadence maximale. La machinerie d’emballage relève généralement du type à bille, sauf si l’application implique des poids de produit inhabituellement élevés ou de longs bras de levier.
Facteur de charge de choc
Les composants d’emballage à cames ou actionnés pneumatiquement génèrent des événements de choc. Les charges dynamiques lors des transitions du suiveur de came atteignent couramment 2 à 3 fois la charge nominale de fonctionnement. La pratique standard consiste à appliquer un facteur de choc de 1,5 à 2,5× à la charge dynamique calculée avant de la confronter à la capacité dynamique du roulement. Notez que la capacité de charge statique (C₀) est le seuil de déformation permanente — une charge de choc dépassant C₀ signifie un dommage immédiat. Le calcul du facteur de choc s’applique à la capacité dynamique ; il ne se compare pas à C₀ comme multiple de sécurité.
Stratégie de maintenance — graissées ou sans maintenance en pratique
Le choix entre rotules standard graissées et variantes sans maintenance est présenté comme une question de coût. Il est plus utile de le traiter comme une question de risque.
Le coût caché des programmes de graissage
Les rotules standard avec graisseurs nécessitent une lubrification périodique — typiquement toutes les 500 à 2 000 heures de fonctionnement selon la charge et la vitesse. Sur une ligne d’emballage comptant des dizaines de rotules réparties sur plusieurs mécanismes, cela s’accumule. Calculez le temps de technicien par opération de graissage, multipliez par la fréquence sur toutes les articulations — et le coût annuel de main-d’œuvre pour maintenir ces articulations correctement graissées dépasse souvent la différence de prix entre unités standard et sans maintenance.
Le sous-graissage est le mode de défaillance le plus courant. Dans un environnement de production chargé, les intervalles de lubrification glissent. Une rotule sèche fonctionnant en charge génère de la chaleur, la surface du roulement s’use rapidement et un jeu radial apparaît. La machine produit hors spécification avant que quiconque ne remonte la cause racine vers une rotule restée sèche six semaines plus tôt.
Le sur-graissage n’est pas mieux. L’excès de graisse migre vers les zones de contact produit, déclenchant des protocoles de sécurité alimentaire qui arrêtent la ligne pour nettoyage.
Quand le sans maintenance a un sens économique
Les rotules sans maintenance offrent une performance constante sur toute leur durée de vie nominale sans intervention. Le point d’équilibre face aux unités standard graissées dépend de trois choses : la vitesse de ligne (plus rapide = plus de cycles = graissage plus fréquent), l’accessibilité de l’articulation (les articulations difficiles d’accès coûtent plus cher à entretenir) et l’environnement réglementaire (les lubriments de qualité alimentaire coûtent plus cher et exigent de la documentation).
Pour les lignes d’emballage haute vitesse en agroalimentaire et pharmacie, le calcul sort généralement clairement. Le coût total de possession — lubrifiant, temps de technicien, conformité alimentaire et arrêts non planifiés dus aux graissages manqués — favorise systématiquement l’option sans maintenance.
Détection de l’usure et moment du remplacement
Le jeu radial d’une rotule se détecte à la main lors des inspections programmées. Saisissez le composant connecté et vérifiez tout mouvement par rapport au corps. Les fabricants spécifient généralement le jeu maximal admissible avant remplacement, couramment 0,05–0,15 mm selon la taille du roulement et l’application. Repérer les rotules à ce stade, avant qu’elles ne causent une dérive du procédé, fait la différence entre un remplacement planifié et un arrêt de ligne imprévu.
Liste de contrôle de sélection
Spécifier une rotule pour une machine d’emballage revient à cinq questions, posées dans cet ordre :
1. Direction et amplitude de la charge. La charge est-elle principalement radiale, axiale ou combinée ? Appliquez un facteur de choc de 1,5 à 2,5× si le mécanisme comporte des événements à came ou des impacts, et vérifiez face à la capacité dynamique — pas face à C₀.
2. Type de mouvement et cadence. Oscillant, rotatif ou multidirectionnel ? Calculez les cycles annuels attendus face à la durée de vie en fatigue L10 du roulement pour confirmer une durée de service adéquate.
3. Conditions environnementales. Humidité, produits chimiques de nettoyage, résidus de produit ? Cela détermine le matériau : acier au carbone pour les environnements industriels secs, inox pour l’agroalimentaire, inox revêtu PTFE pour la résistance chimique maximale.
4. Accès de maintenance et intervalle. L’articulation peut-elle être entretenue à la fréquence requise sans arrêter la ligne ? Si l’accès est difficile ou les intervalles serrés, passez à une conception sans maintenance.
5. Exigences réglementaires. La production alimentaire, pharmaceutique ou cosmétique exige des matériaux conformes FDA. Confirmez la conformité de la bague du roulement et du corps avant de finaliser la spécification.
Adaptées à ces cinq facteurs, les rotules, du grade industriel standard aux configurations tout inox revêtu PTFE, couvrent toute la gamme des exigences des machines d’emballage automatisées. SYZ Machine produit des rotules industrielles dans ces familles de matériaux — acier au carbone, acier inoxydable et variantes revêtues PTFE — toutes usinées en CNC avec des tolérances dimensionnelles serrées qui soutiennent l’alignement précis exigé par la machinerie d’emballage.
Quand une ligne d’emballage commence à produire des soudures hors spécification ou des dosages incohérents, vérifiez les rotules du système de biellettes. Elles sont petites, réparties dans tout le mécanisme et, quand elles vont bien, personne ne les remarque. C’est bien là le but.