Aller au contenu
Capacité de fabrication / usinage CNC

Tournage CNC

Le tournage est le procédé sur lequel notre réseau de production est construit. Les rotules, bungs, entretoises, manchons, tourillons et corps de roulements sont tous des corps de révolution, et presque chacun commence sur un tour. Notre propre usine de Ningbo comme notre base de production affiliée de Wuxi pratiquent le tournage comme activité principale — non comme une capacité annexe greffée sur autre chose.

35Tours CNC dans notre propre usine de Ningbo
50Tours CNC de précision dans notre base affiliée de Wuxi
±0,01 mmPrécision d’usinage documentée à Ningbo
ISO 9001:2015Certificat N° 11425Q49262R0S · adresse de production de Ningbo
01 / Notions fondamentales du procédé

Qu’est-ce que le tournage CNC ?


Le tournage CNC est un procédé d’usinage par enlèvement de matière dans lequel la pièce tourne pendant qu’un outil de coupe fixe retire la matière. La pièce tourne dans un mandrin ou une pince à une vitesse de broche contrôlée ; l’outil avance selon des trajectoires programmées pour charioter le diamètre extérieur, dresser les extrémités, aléser l’intérieur, rainsurer, former chanfreins et congés, et fileter.

C’est la différence fondamentale avec le fraisage. En tournage, la pièce tourne et l’outil est fixe. En fraisage, l’outil tourne et la pièce est fixe. Cette seule distinction détermine ce que chaque procédé sait faire : le tournage produit naturellement des formes rondes concentriques entre elles, car chaque coupe se réfère au même axe de rotation.

Un tour CNC moderne pilote au minimum deux axes — X pour le diamètre, Z pour la longueur —, et un centre de tournage peut ajouter outillage entraîné, un axe Y ou une contre-broche pour usiner faces planes, perçages transversaux et fonctions secondaires sans déplacer la pièce vers une seconde machine. Moins de montages signifient moins d’occasions de re-référencer la pièce incorrectement : c’est pourquoi la concentricité sur une pièce tournée est généralement bien plus facile à tenir que sur une pièce transférée entre machines.

Les caractéristiques tournées typiques comprennent diamètres extérieurs et intérieurs, faces et épaulements, cônes, filetages intérieurs et extérieurs, gorges et rainures de dégagement, moletages, chanfreins et congés, et trous traversants percés ou alésés sur l’axe.

02 / Choix du procédé

Tournage ou fraisage ?


Question du planTournage CNCFraisage CNC
Ce qui tourneLa pièceL’outil de coupe
Géométrie naturelleRonde, symétrique autour d’un axePrismatique, faces planes, poches, 3D complexe
Point fortConcentricité entre diamètres, filetages, alésagesPlanéité, rainures, contours, fonctions multifaces
Pièces typiquesArbres, bagues, entretoises, manchons, tourillons, bungsChapes, carter, plaques, collecteurs
Facteur de coûtTemps de cycle par pièce, diamètre de la barreNombre de montages, changements d’outil, trajectoires 3D
Comportement selon le volumeTrès efficace à volume moyen et élevé à partir de barreLe coût de montage s’amortit plus lentement
La règle pratique : si vous pouvez décrire la pièce en balayant un profil autour d’un axe, c’est une pièce tournée. Si elle présente des fonctions orientées dans plusieurs directions, c’est une pièce fraisée — ou une pièce tournée avec une opération de fraisage secondaire. Nombreuses pièces réelles sont les deux ; le routage est confirmé lors de la revue de plan.
03 / Routes de production

Le tournage CNC chez SYZ


Notre propre usine

Ningbo, Zhejiang

Notre propre usine de Ningbo occupe 2 200 m² avec 30 employés et exploite 48 machines au total. 35 d’entre elles sont des tours CNC, complétés par un tour conventionnel pour pièces simples et unitaires, un centre d’usinage, trois scies pour la préparation des barres, une rectifieuse et deux machines à fileter.

±0,01 mmPrécision d’usinage documentée
30 joursDélai de production standard
20 joursDélai d’échantillon
~50%Taux d’utilisation actuel ; ~80 % en haute saison
Limite de périmètre : le sciage, le tournage, le fraisage, le travail CNC, la rectification, le perçage, le taraudage, le roulage de filets, le poinçonnage, le pliage, l’assemblage et l’emballage se font sur place. Le forgeage, le traitement thermique, le soudage, la découpe laser, le grenaillage et la finition de surface sont confiés à des procédés externes qualifiés.

L’adresse de Ningbo est l’adresse de production enregistrée sur le certificat ISO 9001:2015 N° 11425Q49262R0S, valable jusqu’au 9 septembre 2028.
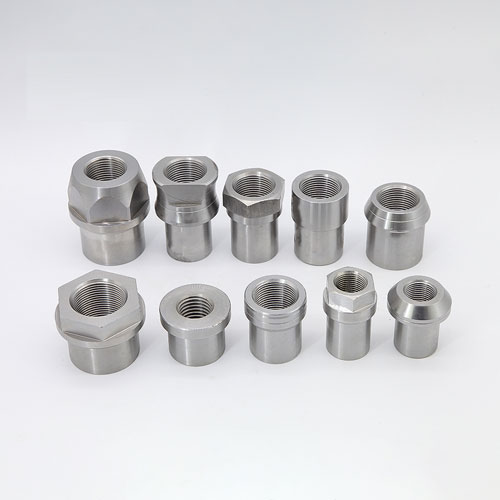
Base de production affiliée

Wuxi, Jiangsu

Le volume de rotules et de rotules à bille est tourné dans une base de production étroitement affiliée à Wuxi. Il s’agit d’une entité juridique distincte avec son propre équipement, pas un second bâtiment à nous, et nous le décrivons ainsi délibérément.

50Tours CNC de précision
66Machines sur 2 lignes
200,000Pièces mensuelles documentées
30 joursDélai de production · échantillons en 20 jours
Matière première→Usinage→Rectification→Roulage de filets→Assemblage

Le processus documenté de Wuxi n’a aucune étape sous-traitée. Le site a été évalué sur place par SGS dans le cadre du programme Verified Supplier d’Alibaba.com, rapport N° 492475436_P+T, valable jusqu’au 9 juillet 2027.

Revue du plan→Matériau + quantité→Route Ningbo / Wuxi→Opérations secondaires

Pour les pièces tournées personnalisées ou d’après plan, la route typique est Ningbo, sous réserve de revue du plan et de la capacité. Les rotules et rotules à bille en volume de production sont dirigées vers Wuxi. Les pièces nécessitant forgeage, traitement thermique, zingage, soudage ou sous-ensembles tôleries sont coordonnées avec la route qualifiée la mieux adaptée à la commande.

04 / Familles de pièces

À quoi sert le tournage CNC


01

Mouvement et liaisons

Corps de rotules, tourillons à bille, organe de réglage de biellette, adaptateurs de tube et bungs soudables, entretoises de désalignement, manchons filetés, axes de fourche et axes de pivot.

02

Rotation et transmission

Arbres, fusées, broches d’entraînement, bagues et manchons de roulement, rondelles de butée, bagues d’espacement, poulies et ébauches d’engrenages avant taillage.

03

Fluides et pression

Raccords hydrauliques, corps et sièges de robinetterie, fonds de vérins, tiges de piston, corps de buses, adaptateurs de flexible, bouchons et presse-étoupes.

04

Fixations et filetages

Vis à épaulement, tiges filetées, goujons double filetage, entretoises filetées, écrous de raccordement, vis de manœuvre, corps d’ajustage et vis spéciales.

05

Quincaillerie structurelle

Entretoises et entretoises filetées, bagues pour suspensions et fixations de châssis, inserts de tube, entretoises d’essieu, entretoises de roue et de moyeu.

06

Composants de précision

Corps de capteurs, boîtiers de connecteurs, supports optiques, corps d’instruments médicaux et composants de montages de laboratoire.

Matériaux de nos gammes de produits : acier au carbone, acier allié chromoly 4130, aluminium 6061 et acier inoxydable 304/316. Le matériau d’une pièce personnalisée est confirmé d’après le plan, la charge, l’environnement corrosif et la documentation exigée.
05 / Exemples de produits

Pièces tournées de nos gammes de produits


Adaptateur de tubeAlloy steel weld-in tube adapter bung with turned outside diameter and internal thread
Composant d’après plan

Adaptateur de tube soudable, bung fileté en acier allié

Le travail de tournage typique établit diamètre extérieur, face, chanfrein, alésage et filetage intérieur sur le même axe pour un raccord prêt pour tube.

Manchon d’ajustageSteel rod end threaded adjuster sleeve with left and right hand internal threads
Quincaillerie de liaison

Manchon fileté d’ajustage pour rotule

Les deux extrémités sont typiquement alésées et filetées sur la même ligne médiane, avec options de filetage à gauche et à droite pour les systèmes d’ajustage.

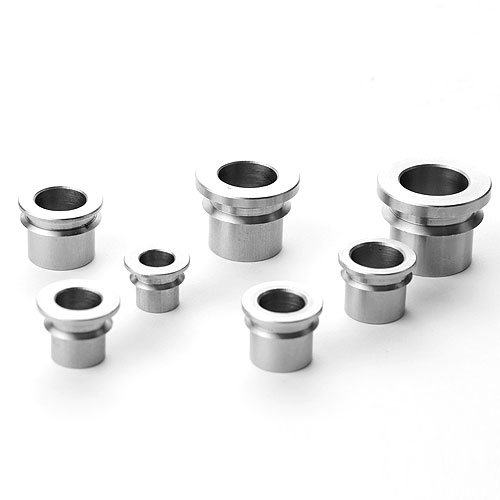
EntretoiseSteel heim joint misalignment spacers with turned spherical seat and bore
Quincaillerie de suspension

Entretoises de désalignement Heim

Un siège extérieur sphérique tourné et l’alésage du boulon sont des caractéristiques typiques où la concentricité commande l’articulation de l’entretoise.

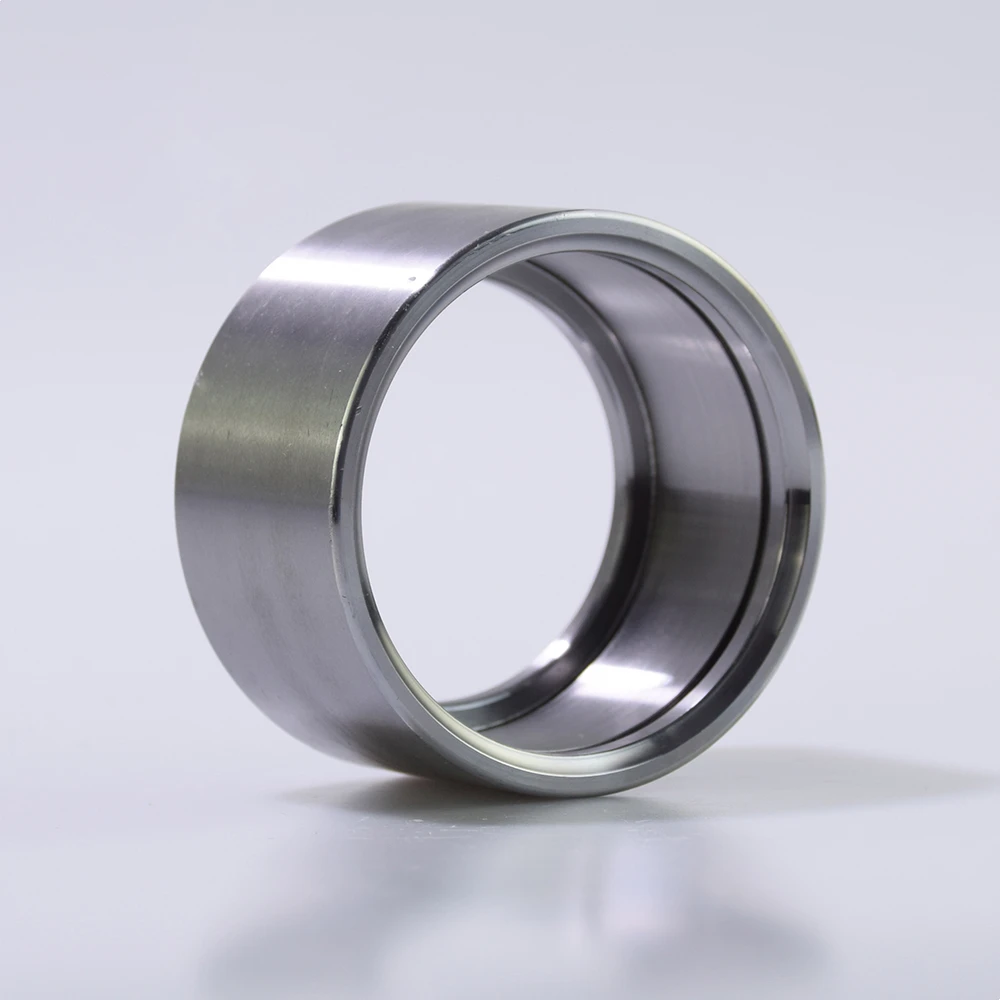
Coupelle uniballIndustrial uniball cup housing with turned bore and retaining groove
Corps de roulement

Coupelle uniball UBC24

L’alésage, la portée du roulement et la gorge de retenue sont des éléments tournés typiques partageant un axe commun.

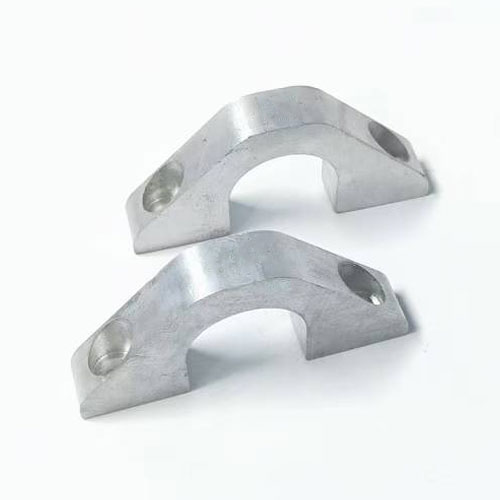
Aluminium 6061Machined 6061 aluminium upper ball joint spacers for suspension adjustment
Pièce usinée sur mesure

Entretoises aluminium sur mesure pour rotule supérieure

Le tournage peut établir l’alésage et le profil extérieur ; hauteur d’empilement et relations de faces sont confirmées d’après le plan.

Acier inoxydableStainless steel threaded rod couplers with turned body and internal thread
Raccord fileté

Raccords filetés inox pour biellettes

Un corps tourné et un filetage intérieur sont typiques d’un raccord ; avance et vitesse sont revues contre l’écrouissage de l’inox.

06 / Contrôle qualité

Comment les pièces tournées sont contrôlées


Le tournage est un procédé stable, et c’est justement pourquoi il défaille en silence. L’usure d’outil déplace un diamètre de quelques centièmes sur une série de production sans rien d’anormal à la machine. Le contrôle relève donc de la fréquence de mesure, pas d’une inspection plus sévère à la fin.

01

Matière entrante

Les certificats matière sont confrontés à la commande et des échantillons sont conservés avant libération de la barre en production.

02

Première pièce

La première pièce d’un nouveau montage est contrôlée par rapport au plan avant libération de la série — diamètres, longueurs, ajustement de filetage et caractéristiques spécifiées par le client.

03

Contrôles en cours de production

L’inspection tournante pendant la série détecte la dérive due à l’usure d’outil tant qu’elle est encore corrigeable, appuyée par des instructions de travail écrites à la machine.

04

Contrôle final

Selon le produit et la commande, les produits finis passent par un contrôle à 100 %, un échantillonnage ou un plan spécifié par le client.

07 / Conception pour la fabrication

Concevoir pour le tournage


Quoi envoyer avec votre demande

  • Un plan 2D ou modèle 3D avec dimensions et tolérances.
  • Matériau et toute spécification ou certificat exigé.
  • Cotes de filetage, y compris sens et classe.
  • Exigences de finition de surface sur les faces fonctionnelles.
  • Quantité, calendrier cible et toute finition ou revêtement exigé.
  • Si vous avez un échantillon : photos et dimensions clés mesurées.
01

Bande de tolérance

Tolérez les fonctions porteuses et ouvrez le reste. Un plan où chaque dimension est serrée coûte plus cher sans clarifier ce qui compte.

02

Diamètre de barre et enlèvement de matière

Le plancher de coût est fixé par le plus grand diamètre, pas la moyenne. Une grande bride signifie que toute la longueur part d’une barre plus grosse.

03

Rapport longueur-diamètre

Les pièces longues et élancées s’écartent de l’outil et peuvent exiger des passes plus légères, des lunettes ou un support de contre-pointe.

04

Alésages profonds et petits

Une profondeur d’alésage au-delà d’environ trois fois le diamètre devient progressivement plus difficile à tenir droit et rond.

05

Filetages et opérations secondaires

Les filetages roulés peuvent améliorer la résistance à la fatigue quand matériau et paramètres de roulage conviennent à la pièce. Trous transversaux, faces planes, rainures de clavette, traitement thermique et zingage ajoutent chacun une étape.

Étapes suivantes courantes dans le réseau de production

100–300 piècesMOQ typique par référence ; les articles en stock peuvent être disponibles en plus petites quantités.
Échantillons en 20 joursDélai d’échantillon de la route Ningbo ; le délai de production est confirmé avec le devis.
Plus de 20 paysLes clients internationaux sont servis par l’équipe export de SYZ Machine.
08 / Questions des acheteurs

FAQ du tournage CNC


Quelle tolérance pouvez-vous tenir sur une pièce tournée ?

La précision d’usinage documentée dans notre propre usine de Ningbo est de ±0,01 mm. Ce qui est atteignable sur votre pièce dépend de sa géométrie, de son matériau et de son rapport longueur-diamètre. Quand une fonction doit être plus serrée que ce que le tournage tient de façon fiable, nous ajoutons une opération de rectification plutôt que de le promettre au tour. Envoyez le plan et nous confirmerons fonction par fonction.

Fabriquez-vous uniquement des pièces de catalogue, ou pouvez-vous tourner d’après mon plan ?

Les deux. Notre catalogue couvre rotules standard, entretoises, bungs, manchons et quincaillerie associée, et nous produisons aussi des pièces tournées personnalisées d’après plan ou échantillon. Envoyez un plan, un échantillon physique ou un brief d’application clair : nous reviendrons sur dimensions, tolérances, matériau, sens de filetage, quantité et exigences d’inspection avant de confirmer la route.

Quel est votre MOQ pour les pièces tournées ?

Typiquement 100–300 pièces par référence. Les produits de catalogue en stock peuvent être disponibles en plus petites quantités. Pour une première commande personnalisée, nous recommandons généralement de valider un échantillon avant de nous engager en volume.

Combien de temps pour un échantillon tourné ?

Le délai d’échantillon sur la route Ningbo est de 20 jours, et le délai de production standard de 30 jours. Les délais sont confirmés avec le devis, car ils dépendent de la disponibilité du matériau et d’éventuels procédés externes comme traitement thermique ou zingage.

Quels matériaux tournez-vous ?

Les matériaux que nous tournons régulièrement dans nos propres gammes incluent acier au carbone, acier allié chromoly 4130, aluminium 6061 et acier inoxydable 304/316. Pour une pièce personnalisée, le matériau est confirmé d’après votre plan et la documentation qu’exige votre programme.

Le tournage est-il réalisé dans votre propre usine ou sous-traité ?

Le tournage est réalisé en réseau. Notre propre usine de Ningbo exploite 35 tours CNC, et notre base de production étroitement affiliée de Wuxi exploite 50 tours CNC de précision sur deux lignes de production sans étapes sous-traitées dans son processus documenté. À Ningbo précisément, forgeage, traitement thermique, soudage et finition de surface sont confiés à des procédés externes qualifiés plutôt que réalisés sur place.

Pouvez-vous fournir certificats matière et rapports d’inspection ?

Oui. Certificats matière, rapports de contrôle dimensionnel, plans d’inspection et documentation OEM peuvent être fournis selon le produit et la commande. La traçabilité des lots finis jusqu’au numéro de coulée est disponible sur la route Wuxi ; la route Ningbo conserve certificats matière et échantillons mais ne trace pas les lots jusqu’au numéro de coulée.

Peut-on auditer l’usine ou organiser une inspection par un tiers ?

Les visites clients et inspections par des tiers peuvent être organisées sur le site de production concerné. Les deux bases de production affiliées ont été évaluées sur place par SGS dans le cadre du programme Verified Supplier d’Alibaba.com. Contactez-nous pour coordonner le site et le périmètre d’inspection.

Commencez par le plan

Une pièce tournée à chiffrer ?


Envoyez le plan ou l’échantillon, le matériau, la quantité et l’application. Nous confirmerons s’il passe par la route Ningbo ou Wuxi, quelles opérations secondaires il exige et ce qu’il faudra pour le fabriquer.

🍪
We Use Cookies