Aller au contenu
Capacité de fabrication / Fabrication de tôlerie

Soudage

Le soudage apparaît dans notre réseau de deux façons distinctes. Notre base de production affiliée de Taixing utilise le soudage robotisé dans sa ligne de fabrication structurelle. Par ailleurs, une grande partie de la quincaillerie de notre catalogue est usinée pour être soudée par votre fabricant : un raccord de rotule à bille à épaulement, un insert à emmancher ou un hexagone à clé à souder, avec la géométrie dont dépend une soudure propre.

2Machines de soudage robotisé (FD-V6) de notre base affiliée de Taixing
Évalué par SGSBase de production de Taixing · rapport n° 482195455_P+T
Préparation à souder usinéeRaccords tournés de précision conçus pour la fabrication chez le client
01 / Fondamentaux du procédé

Qu’est-ce que le soudage, et que faisons-nous réellement ?


Le soudage assemble le métal en créant un assemblage fondu lorsque la matière fond puis se solidifie, souvent avec métal d’apport. Il transforme tôle découpée et formée, tubes et raccords usinés en un ensemble structurel.

Soudage robotisé sur la base affiliée de Taixing : des robots FD-V6 programmables reproduisent une trajectoire et un jeu de paramètres sur toute la série. Le résultat dépend de pièces en amont précises et d’un montage qui les maintient dans la position prévue. Le procédé de soudage retenu pour une commande donnée est confirmé lors de l’examen du plan.

L’usinage prêt à souder est une autre logique. Les cuvettes de rotule, les adaptateurs de tube et les hexagones à clé du catalogue sont normalement fournis comme raccords usinés de précision, à monter et souder par le fabricant du client. Notre rôle est de produire la géométrie d’épaulement, d’alésage ou de chanfrein dont dépend l’assemblage ; la soudure finale est normalement réalisée par le fabricant.

02 / Route d’assemblage

Soudage robotisé ou soudage manuel


QuestionSoudage robotiséSoudage manuel
RégularitéMême trajectoire, même vitesse et mêmes paramètres programmés lorsque le montage et le procédé sont maîtrisésVarie selon le soudeur, l’équipe et les conditions de l’assemblage
Meilleure adéquationGéométrie d’assemblage répétée en volume de productionPièce unique, prototype ou géométrie très variable
Exigence de préparationMontage précis et pièces entrantes répétablesLe montage aide, mais on peut être plus souple
Où cela est documentéBase affiliée de Taixing pour les ensembles structurelsLa soudure finale des raccords du catalogue est normalement réalisée par le fabricant du client
La règle pratique : décidez d’abord si vous avez besoin d’un ensemble soudé fini ou d’un raccord de précision pour votre propre soudure. Ce périmètre change complètement la discussion sur le montage, le procédé et l’inspection.
03 / Route de production

Le soudage chez SYZ


Route structurelle robotisée

Base affiliée de Taixing

La base exploite 2 machines de soudage robotisé FD-V6 aux côtés de la découpe laser, du poinçonnage et du pliage. Ses propres programmes OEM structurels comprennent réservoirs d’huile, bras de suspension, essieux arrière et composants de châssis ; ce ne sont pas des produits du catalogue syzrodends.

2Machines de soudage robotisé FD-V6
5,313 m²Surface documentée de la base
32Effectif documenté
SGSÉvaluation de la base affiliée
Contexte de la route : la base de Taixing est affiliée, avec son propre équipement et une évaluation sous le rapport SGS n° 482195455_P+T, valable jusqu’au 17 novembre 2026.
Route d’usinage prêt-à-souder

Raccords de Ningbo et Wuxi

Nos routes propres de Ningbo et la base affiliée de Wuxi produisent des raccords usinés de précision : cuvettes de rotule à épaulement, inserts à emmancher, adaptateurs et hexagones à clé. Le soudage est normalement réalisé par le fabricant qui monte le raccord dans un châssis, un bras de suspension ou un tube de biellette.

AlésageAccordé au tube ou au roulement de raccordement
ÉpaulementMaîtrise la profondeur d’insertion ou la position de l’assemblage
ChanfreinSpécifié lorsque le fabricant en a besoin
Par commandePérimètre du raccord et matériau confirmés
Limite de périmètre : « à souder » ou « à emmancher » dans le nom d’un produit ne signifie pas que la soudure est réalisée avant l’expédition.
04 / Adéquation aux applications

À quoi servent le soudage et l’usinage prêt-à-souder


01

Structures soudées par robot

Châssis tubulaires, renforts de châssis, supports formés et ensembles OEM structurels sur la route de Taixing.

02

Raccords à emmancher

Cuvettes de rotule, inserts de tube, adaptateurs, cuvettes de rotules de suspension et supports de fourche préparés pour la soudure chez le client.

03

Quincaillerie à souder

Hexagones à clé, fourches et raccords d’extrémité de tube avec un alésage, un épaulement ou un plat qui supporte l’assemblage du fabricant.

04

Revue spécifique au matériau

Acier au carbone, chromoly 4130 et inox 304/316 figurent dans les familles de composants ; le mode opératoire de soudage final relève du fabricant qualifié de l’assemblage.

Distinction importante : cette page ne publie pas de recommandations génériques MIG, TIG, préchauffage ou métal d’apport. Le mode opératoire applicable dépend du matériau, de l’épaisseur, de l’assemblage et de la partie qui réalise la soudure finale.
05 / Exemples de produits

Composants prêts à souder issus de nos gammes


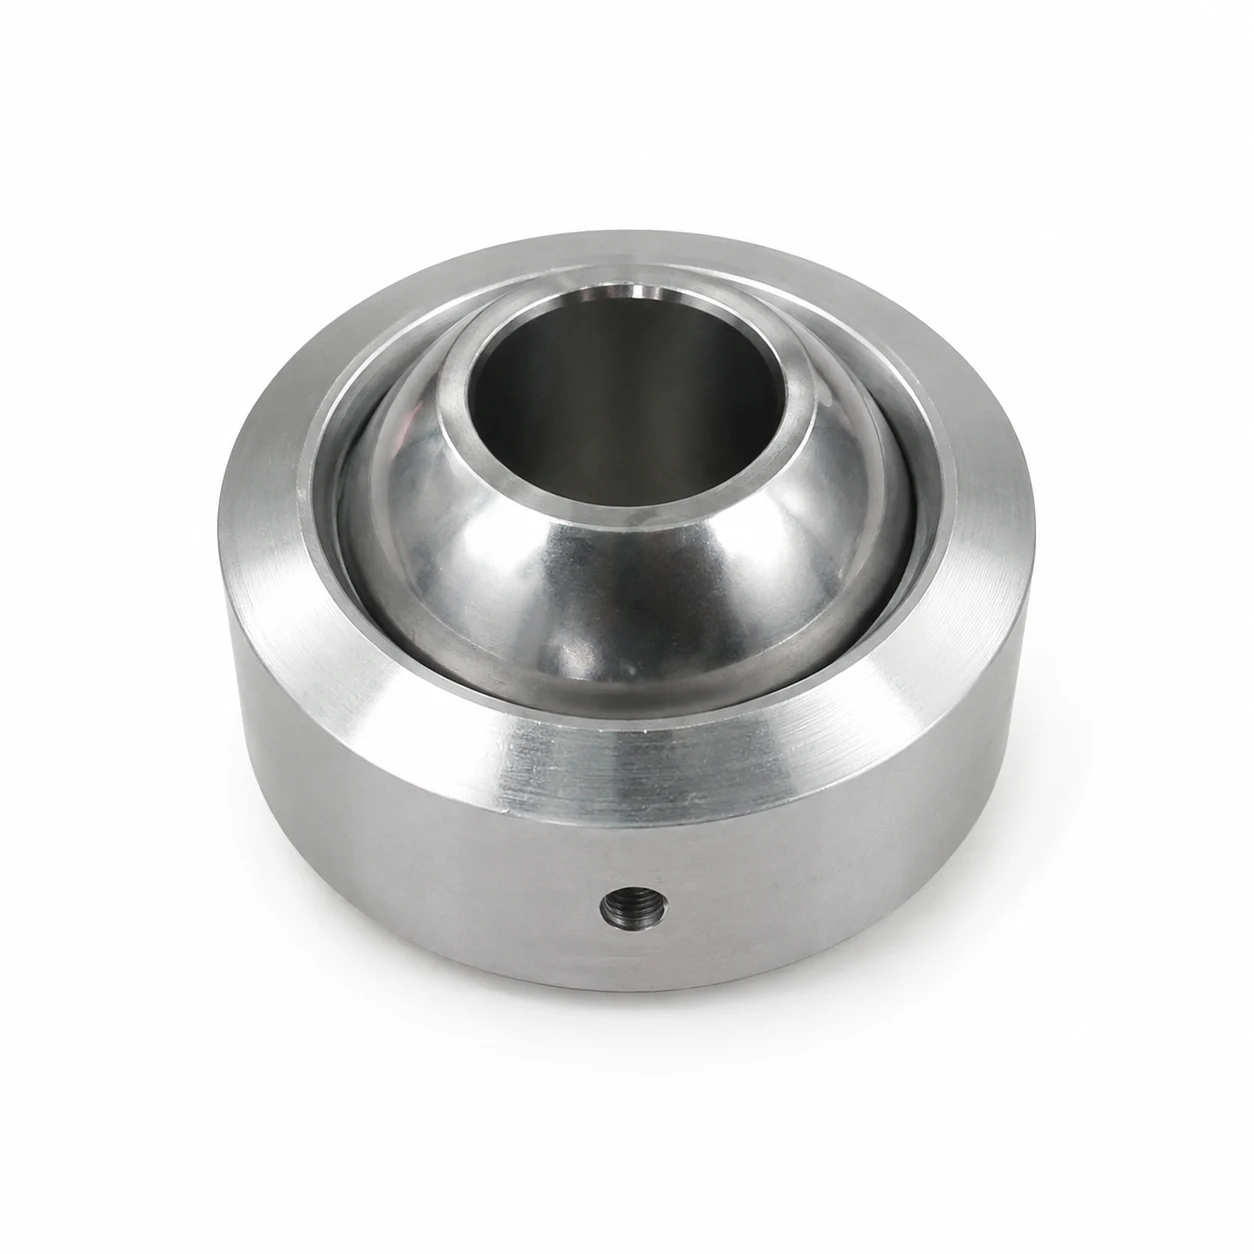
ÉpaulementShouldered industrial weld-on ball joint with 1.25 inch pin and 4 inch retainer OD
Articulation à souder

Rotule à bille industrielle à souder avec épaulement

L’épaulement est usiné à un diamètre et une profondeur définis pour que le fabricant puisse le souder dans l’alésage correspondant d’un bras de suspension ou d’un tube de biellette.

Hexagone à cléWeld-on wrench hex for 2 inch tubing with 2 1/4 inch wrench size
Raccord d’extrémité de tube

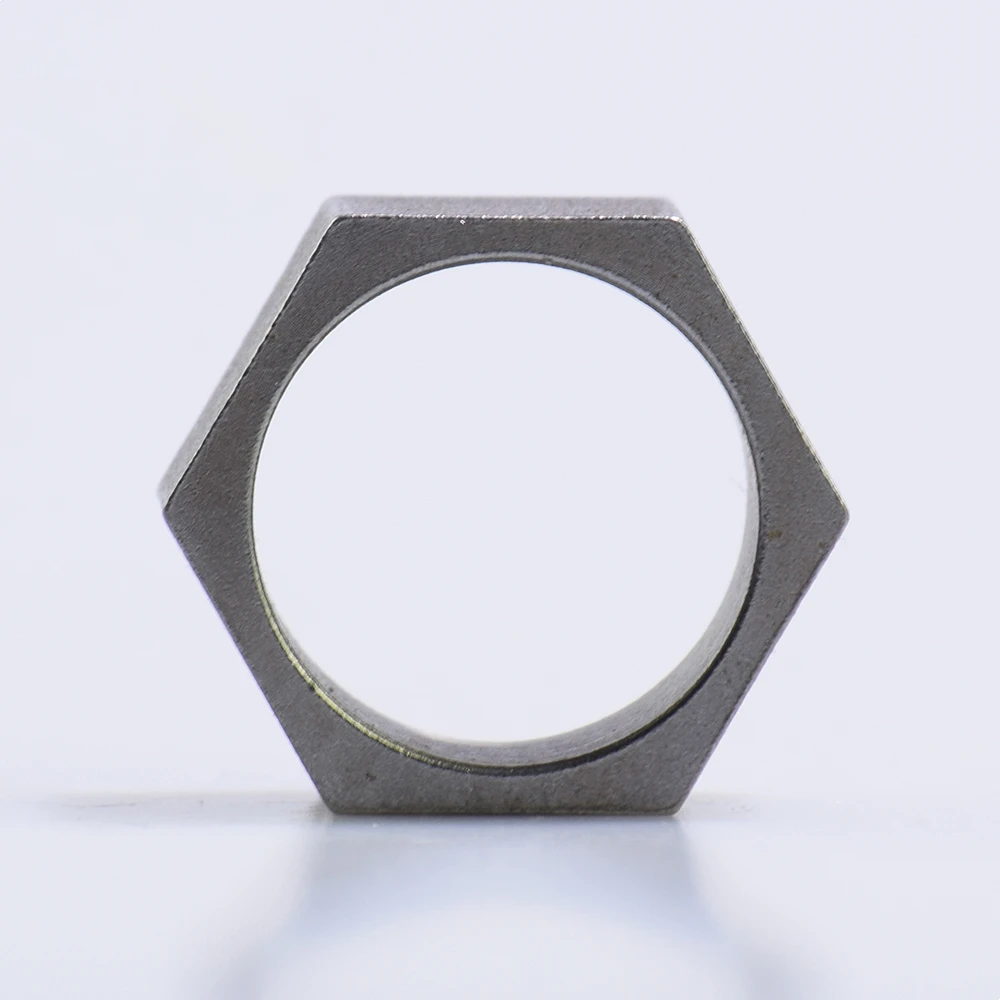
Hexagone à clé à souder 1865-113

L’alésage correspond à un tube de 2 pouces et l’hexagone offre un plat de clé une fois le raccord soudé à l’extrémité du tube.

Cuvette de roulementUniball welding cup for spherical bearing mounting in suspension and chassis fabrication
Cuvette à souder

Cuvette de soudage Uniball

L’alésage de roulement est usiné pour un ajustage de précision tandis que le profil extérieur est façonné pour le soudage dans un bras de suspension ou un support.

Cuvette sphériqueSpherical bearing weld cup for suspension and chassis fabrication
Support de roulement à souder

Cuvette de soudage pour rotule de suspension

La cuvette offre d’un côté un ajustage de précision du roulement et de l’autre un profil extérieur prêt à souder.

Support de fourcheTube clevis mount with weld-in slot clevis end
Raccord de tube

Support de fourche pour tube

La tige au diamètre du tube est usinée pour l’insertion, la fente de fourche et l’alésage d’axe étant finis avant la soudure du client.

Adaptateur de tubeWTF series weld-in bung tube adapter with hex profile
Insert à souder

Insert à souder série WTF

La tige est dimensionnée à l’alésage intérieur du tube et l’hexagone au-dessus de la ligne de soudure offre une surface de clé après montage.

Besoin d’un raccord prêt à souder ou d’un ensemble soudé fini ? Envoyez-nous le plan et précisez le périmètre.

06 / Contrôle qualité

Comment les pièces soudées et prêtes à souder sont contrôlées


Les deux routes posent des questions qualité différentes : répétabilité du montage et de l’assemblage pour un ensemble soudé, maîtrise dimensionnelle de la préparation à souder pour un raccord usiné.

01

Montage et première pièce

Pour le soudage robotisé, la position du montage et la qualité visuelle de la soudure sont vérifiées avant le lancement de la série.

02

Précision en amont

Les composants découpés au laser, poinçonnés et pliés doivent arriver dans la géométrie prévue du montage pour que le robot reproduise le bon assemblage.

03

Dimensions de préparation à souder

Pour les raccords soudés par le client, les dimensions d’épaulement, d’alésage et de chanfrein sont vérifiées comme toute autre cote usinée critique.

04

Inspection finale

Ensembles et raccords suivent une inspection à 100 %, un échantillonnage ou un plan défini par le client, avec une inspection de soudure supplémentaire convenue par programme.

07 / Conception pour la fabrication

Concevoir pour le soudage


Envoyez ceci avec votre demande

  • Périmètre : ensemble soudé fini ou raccord prêt à souder
  • Matériau, épaisseur et tube ou alésage de raccordement
  • Géométrie de l’assemblage et accès de soudage
  • Exigences de montage et de référentiels d’ensemble
  • Norme d’inspection de soudure, le cas échéant
  • Quantité et délais cibles
01

Raccord ou ensemble

Un raccord usiné et un ensemble soudé fini exigent un outillage, une main-d’œuvre et une inspection différents. Définissez le périmètre avant le chiffrage.

02

Accessibilité de l’assemblage

Un robot ou une torche manuelle a besoin d’accéder à l’assemblage. Revoyez la séquence et le montage avant de figer un ensemble complexe.

03

Matériau et déformation

Les modes opératoires spécifiques au matériau et l’apport de chaleur influent sur la déformation. Nous ne donnons pas de conseils génériques de préchauffage ou de métal d’apport sans l’assemblage réel.

08 / Questions

FAQ soudage


Les raccords à souder du catalogue arrivent-ils déjà soudés ?

Par défaut, non. Ce sont des raccords usinés de précision, conçus pour être soudés par votre fabricant dans un châssis, un bras de suspension ou un tube de biellette. Si vous avez besoin d’une soudure finie, dites-le lors de l’examen du plan.

Pouvez-vous fournir un ensemble entièrement soudé ?

Oui, via la route affiliée de Taixing, où le soudage robotisé est coordonné avec la découpe laser et le pliage. C’est un périmètre différent d’un raccord de catalogue prêt à souder.

Quelle est la différence entre soudage robotisé et manuel ?

Le soudage robotisé reproduit une trajectoire programmée en volume de production lorsque le montage et les pièces entrantes sont maîtrisés. Le soudage manuel s’adapte mieux aux géométries uniques ou très variables.

Quel matériau choisir si je soude moi-même le raccord ?

L’acier au carbone, le chromoly 4130 et l’acier inoxydable figurent dans les familles de composants. Le bon mode opératoire dépend de la nuance réelle, de l’épaisseur, de l’assemblage et du procédé ; à confirmer avec le fabricant qualifié.

Quel est le MOQ des raccords prêts à souder ?

Le MOQ typique de la quincaillerie du catalogue est de 100 à 300 pièces par référence. Un ensemble soudé sur mesure est dimensionné individuellement selon le montage et l’exigence de production.

Pouvez-vous fabriquer des produits structurels comme des châssis ou des réservoirs ?

La base affiliée de Taixing dispose de ces lignes de produits OEM structurels et de l’équipement de fabrication correspondant. Ce ne sont pas des produits du catalogue syzrodends ; un programme sur mesure est examiné directement par rapport à l’équipement.

Pouvez-vous fournir des relevés d’inspection de soudure ?

Le périmètre d’inspection de première pièce, en cours et final est convenu par programme. Des inspections plus poussées, comme des coupes métallographiques ou des contrôles non destructifs, sont confirmées pour l’ensemble réel.

Pouvons-nous organiser une inspection par un tiers ?

Les visites clients et les inspections par des tiers peuvent être organisées sur le site concerné. La base affiliée de Taixing dispose d’une évaluation SGS sous le rapport n° 482195455_P+T.

Raccord ou ensemble fini

Besoin d’une pièce prête à souder ou d’un ensemble soudé ?


Dites-nous quel périmètre vous avez besoin et envoyez le plan. Nous examinerons avec vous le matériau, l’assemblage, le montage, l’usinage et la route d’inspection.

🍪
We Use Cookies