Sur le papier, les stations de pressage de modules de batterie semblent simples : un actionneur servo pousse une plaque d’outillage sur une pile de cellules, applique une force contrôlée et maintient la position. La mécanique réelle est bien plus exigeante. Les cellules pressées sont coûteuses, sensibles aux charges inégales et dimensionnellement intolérantes aux outillages qui s’écartent ne serait-ce que d’une fraction de millimètre de l’axe. Et le matériel de presse — actionneurs, structures, plaques d’outillage, colonnes de guidage — ne se comporte jamais aussi parfaitement que le modèle CAO le laisse entendre.
C’est précisément dans cet écart entre l’idéal et le réel que les rotules prennent tout leur sens.
Le défi de précision au cœur d’une presse de modules de batterie
Les modules de batterie VE modernes — prismatiques, pouch ou cylindriques — sont assemblés dans des conditions mécaniques strictement contrôlées. Les opérations de pressage servent généralement à l’une de plusieurs fins : comprimer des piles de cellules pour établir le contact électrique et thermique entre les cellules et les plaques de refroidissement, asseoir les plaques d’extrémité sous charge avant soudage ou fixation, ou presser des barres omnibus et des connecteurs en position avec des profils de force précis.
Les besoins en force varient considérablement. Des passes de compression légère sur des piles de cellules pouch peuvent appliquer 20–50 kN répartis sur la longueur du module. Le pressage des plaques d’extrémité pour les grands modules prismatiques atteint régulièrement 100–200 kN ou plus. Ce que toutes ces opérations partagent, c’est l’exigence d’une force appliquée uniformément répartie — non concentrée sur un bord de l’outillage, non désaxée par une tige d’actionneur mal alignée, non décalée par une structure cédant légèrement sous charge.
L’alignement des cellules au sub-millimétrique est une exigence de base dans cet environnement. Les électrodes à l’intérieur de chaque cellule ont été positionnées avec des tolérances serrées lors de la fabrication de la cellule. Toute force latérale ou de basculement introduite pendant l’assemblage du module risque de compromettre l’intégrité de la cellule — ou à tout le moins de perturber le contrôle dimensionnel dont dépendent les opérations en aval de fixation et de soudage.
Trois sources de désalignement dans une station de pressage
- La structure d’une station de pressage ne se déforme pas au hasard. Mais elle se déforme. Sous pleine charge de presse, les colonnes verticales fléchissent de quantités calculables ; les surfaces de montage s’inclinent ; la relation entre le point de fixation du vérin et la face de contact de l’outillage se décale légèrement par rapport à sa géométrie à vide. Pour une machine pressant à 100 kN, une flexion de structure de 0,1 à 0,3 mm est réaliste et bien documentée dans la littérature sur les presses industrielles.
- La dérive thermique ajoute une autre variable. Une station de pressage effectuant plusieurs centaines de cycles par heure génère de la chaleur dans l’actionneur, les colonnes de guidage et la structure elle-même. La dilatation thermique différentielle entre les structures en acier et les plaques d’outillage en aluminium — courante dans la fabrication de VE, où l’on privilégie les outillages légers — introduit des changements géométriques progressifs, difficiles à mesurer en production et cumulatifs sur un poste de travail.
- Le troisième facteur est l’accumulation des tolérances. Chaque pièce de la chaîne d’assemblage — la bride d’actionneur, la plaque adaptatrice, le corps d’outillage — est fabriquée avec une tolérance. En cumulant ces tolérances sur huit ou dix interfaces, la ligne de centres théorique de la tige du vérin et le centre de la surface de contact de l’outillage peuvent diverger de plusieurs dixièmes de millimètre avant même que la machine n’ait pressé un seul module.
Aucun de ces phénomènes n’est un défaut de conception ou de fabrication. Ce sont des comportements normaux de systèmes mécaniques réels dans des conditions d’exploitation réelles. La question d’ingénierie est de savoir comment les absorber sans introduire de charges parasites dans des composants qui ne peuvent pas les supporter.
L’interface critique : de l’actionneur à la plaque d’outillage
La connexion entre la tige de l’actionneur et la plaque d’outillage est l’endroit où les dommages dus au désalignement s’accumulent le plus vite — et où les rotules remplissent leur fonction la plus importante.
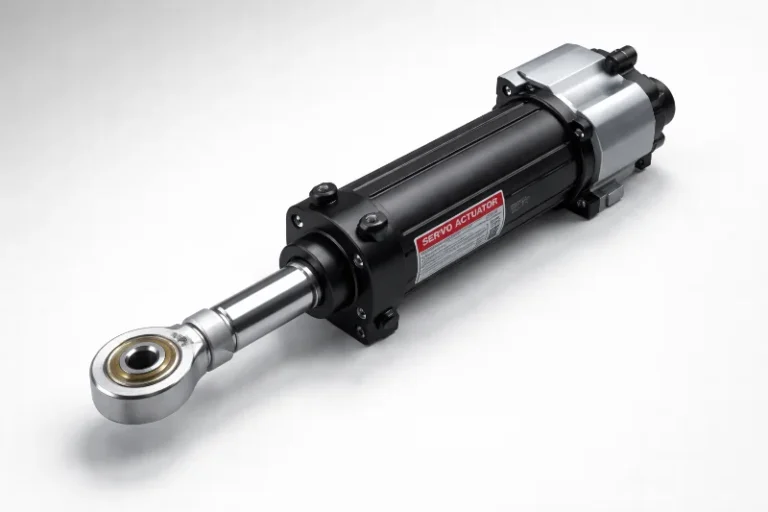
Sans articulation à auto-alignement à cette interface, tout désalignement angulaire entre l’axe du vérin et la face de la plaque d’outillage se traduit par un moment de flexion sur la tige du vérin. Les vérins servo et les actionneurs à vis à billes sont conçus pour supporter précisément des charges axiales. Ils ne sont pas conçus pour supporter la flexion. Une charge latérale soutenue de seulement 1 à 2 kN sur la tige du vérin — faible par rapport à la force de pressage — suffit à accélérer l’usure des joints, à déformer la trajectoire de la tige et à introduire des erreurs de position qui s’accumulent sur des milliers de cycles. Dans un environnement de production de VE à haut volume, cela se traduit par des arrêts non planifiés et des cycles de recalibrage.
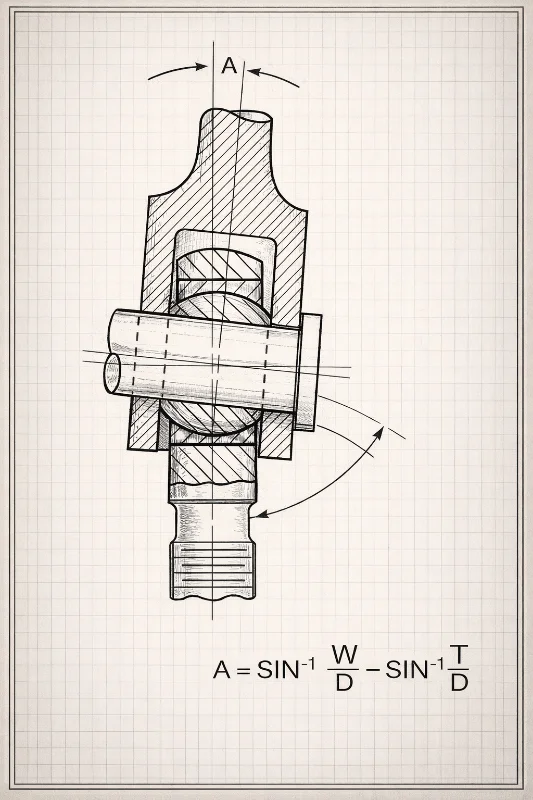
Une rotule à la connexion vérin-outillage résout ce problème. Le roulement sphérique à l’intérieur du corps de la rotule permet à la plaque d’outillage de trouver sa position naturelle de contact plan contre la surface du module, tandis que la tige du vérin reste sur sa trajectoire de charge axiale prévue. Les moments de flexion parasites sont absorbés par la géométrie de la rotule au lieu d’être transmis à l’actionneur.
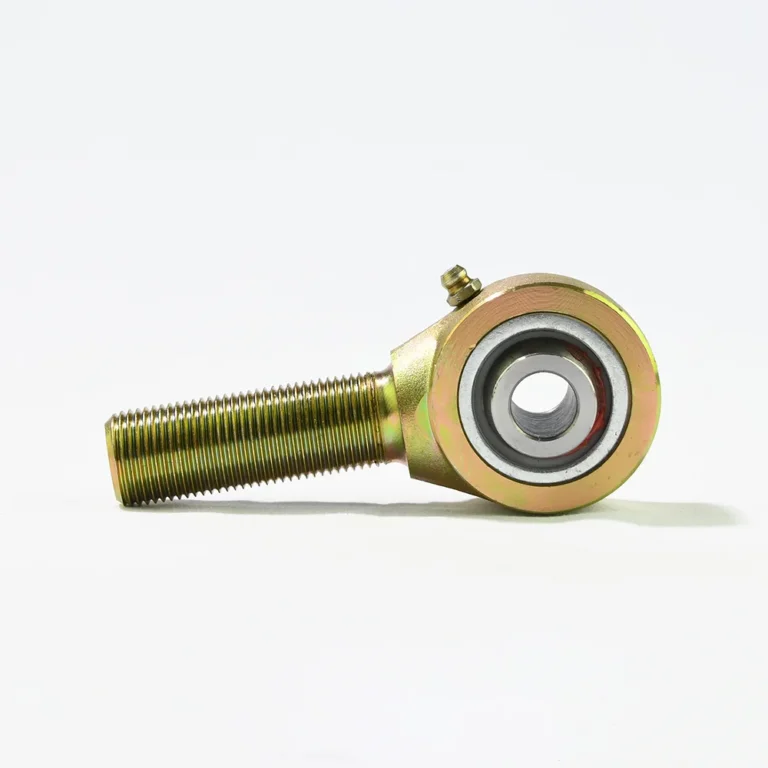
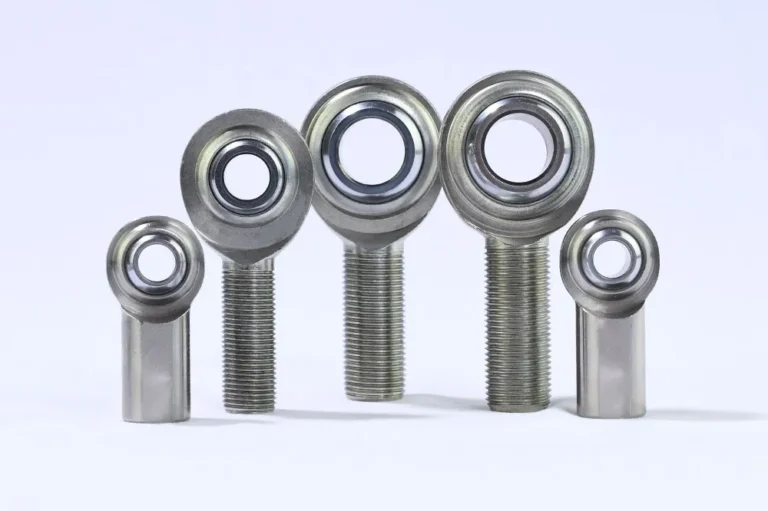
Les configurations typiques utilisent une rotule à filetage mâle côté tige de vérin, associée à une chape ou une bride côté plaque d’outillage. L’engagement du filetage permet un réglage fin de la longueur de travail — utile lors de la mise en service initiale et des changements d’outillage. Une capacité de désalignement angulaire de ±6° à ±10° couvre les décalages réels rencontrés dans la plupart des installations de stations de pressage, avec une marge confortable.
Pour des forces de pressage de l’ordre de 50 à 200 kN, typiques des opérations sur modules de batterie, on spécifie couramment des rotules avec charges radiales statiques admissibles de 150 à 600 kN, en appliquant un coefficient de sécurité de 3 à 5× pour tenir compte des charges dynamiques et de la nature cyclique des opérations de pressage.
Un point à signaler pour les ingénieurs structures : l’ajout d’une rotule à la connexion de la tige du vérin transforme une condition d’extrémité « fixe-guidée » en extrémité « articulée ». Cela abaisse la limite de flambage d’Euler de la tige. Selon références d’ingénierie des presses, cela reste gérable avec un bon choix du diamètre de tige, mais doit être revérifié lors de la phase de conception — en particulier pour les actionneurs à longue course fonctionnant près de leur capacité de charge.
Concernant la mesure de force : une rotule à cette interface ne protège pas seulement l’actionneur — elle protège la précision. Lorsque la connexion est rigide et désalignée, la cellule de mesure enregistre une combinaison de la force de pressage prévue et de la charge latérale parasite, faussant les lectures de 2 à 8 % selon la géométrie de l’installation. La rotule maintient le vecteur de force perpendiculaire à l’axe de mesure de la cellule, ce à quoi les ponts jauges de contrainte sont étalonnés. La lecture devient plus nette.
Autres emplacements où interviennent les rotules
L’interface actionneur-outillage retient le plus l’attention des ingénieurs, mais les concepteurs de presses expérimentés savent qu’elle est rarement le seul endroit où des rotules sont nécessaires.
Les dispositifs de réglage de hauteur et de position de l’outillage constituent une deuxième application courante. Les stations de pressage de batteries traitent souvent plusieurs variantes de modules, ce qui exige des ajustements de la position de la plaque d’outillage entre les changements de modèle. Un dispositif tige-orientable avec une rotule à filetage à droite à une extrémité et à filetage à gauche à l’autre permet aux techniciens d’allonger ou de raccourcir précisément la longueur effective de la tige : un tour complet sur un filetage au pas de 2 mm avance de 2 mm ; un quart de tour déplace de 0,5 mm. Pas d’hydraulique, pas de cales, et la combinaison de filetages gauche/droite résiste mieux à la rotation involontaire sous vibrations qu’une configuration à filetage simple.
La protection de la cellule de mesure est un autre endroit où une rotule accomplit un travail discret mais critique. Les cellules de mesure sont étalonnées pour une charge axiale pure. Tout moment de flexion provenant d’un bélier de presse désaligné introduit un signal parasite dans la mesure — le capteur lit la force de pressage prévue plus la charge latérale présente. Selon la géométrie d’installation, cette erreur de mesure peut atteindre 5 à 10 % de la valeur aux forces de presse typiques. Une rotule à l’interface de la cellule de mesure maintient le vecteur de force correctement aligné avec l’axe de détection et élimine cette source d’erreur sur la durée de vie de la machine.
Les bras de serrage des plaques d’extrémité tirent profit de rotules à leurs points de pivot, en particulier là où le vérin d’actionnement se connecte au levier de serrage. Lorsque le bras parcourt son arc de débattement, la géométrie entre l’axe du vérin et le levier change en continu. Un pivot à rotule gère cela naturellement tout en restant rigide face à la direction de la charge de serrage.
Les connexions des colonnes de guidage méritent une remarque plus attentive. Dans certaines conceptions de stations de pressage — en particulier les architectures à « plateau flottant », où le plateau est volontairement autorisé à s’auto-niveler sous charge — des rotules ou des liaisons sphériques aux interfaces des colonnes de guidage permettent une compliance angulaire contrôlée et évitent le blocage. C’est une stratégie de conception délibérée, pas une recommandation générale. Les stations de pressage standard avec bagues de guidage linéaire rigides n’ont pas besoin de ce traitement et en seraient compromises. Si l’intention de conception est un plateau rigide guidé, les bagues linéaires restent le choix correct.
Sélection des rotules pour les environnements de fabrication de batteries VE
Une rotule de catalogue standard d’un fournisseur automobile de course n’est pas automatiquement le bon choix ici. L’environnement de fabrication introduit des exigences auxquelles la plupart des applications motorsport ne sont pas confrontées.
Fonctionnement sans lubrification. Les lignes de fabrication de cellules de batterie fonctionnent avec des niveaux de propreté incompatibles avec la présence d’huile ou de graisse sur les composants mécaniques. La contamination des cellules ou des électrodes par le lubrifiant est un problème de rendement, et une rotule suintant de la graisse à proximité de l’outillage n’est pas un risque acceptable. Les rotules à revêtement PTFE répondent directement à ce problème : le revêtement composite PTFE/tissu entre la bille et la piste assure une autolubrification sans lubrifiant externe. Les intervalles de relubrification — un coût opérationnel réel sur les équipements de presse à haute cadence — sont éliminés. Rotules en inox à revêtement PTFE utilisées dans les environnements pharmaceutiques et de fabrication propre présentent systématiquement une durée de vie plus longue dans des conditions de désinfection régulières que les alternatives en acier standard.
Les revêtements PTFE sont généralement homologués pour des températures de fonctionnement allant jusqu’à 120–150 °C, ce qui couvre les stations de pressage de batteries en fonctionnement normal. La contrepartie est une capacité de charge dynamique réduite par rapport aux configurations acier trempé sur acier — c’est pourquoi le coefficient de sécurité importe davantage, et non moins, dans les applications sans maintenance. Sur les lignes VE à haute vitesse avec des cycles de 3 à 6 secondes, la charge dynamique admissible et la durée de vie du revêtement sont souvent les facteurs réellement limitants des intervalles de maintenance, et non la capacité de charge statique.
Matériau : corps en 316L, bille en 440C. Les stations de pressage dans les environnements de fabrication de VE sont nettoyées régulièrement avec des agents aqueux doux ou des lingettes à base d’alcool. L’acier au carbone zingué standard se corrode avec le temps dans ces conditions. Le corps et le logement doivent être en acier inoxydable 316L pour la résistance à la corrosion. La bille, qui supporte la charge de contact et l’usure, est généralement en acier inoxydable 440C ou en acier chromé dur — plus dure et plus résistante à l’usure que le 316L, trop tendre pour des surfaces de roulement sous charge cyclique. Les deux matériaux coexistent dans la plupart des conceptions de rotules sans maintenance de qualité.
Plage de désalignement angulaire et le compromis. La géométrie des stations de pressage de batteries exige généralement ±4° à ±8° à l’interface de l’actionneur principal. Les liaisons de réglage d’outillage peuvent nécessiter ±15° ou plus. Il vaut la peine de comprendre le compromis : la capacité de désalignement angulaire et la capacité de charge radiale évoluent en sens inverse à mesure que l’angle augmente. Une rotule avec ±25° de désalignement aura une charge statique admissible inférieure à celle d’un corps de taille équivalente à ±6°. Spécifiez l’angle dont vous avez réellement besoin, pas le maximum disponible.
Jeu interne dans les applications de précision. Les rotules standards présentent un jeu radial interne d’environ 0,02 à 0,05 mm entre la bille et le revêtement. Dans la plupart des applications de pressage, c’est sans conséquence. Pour les stations avec des tolérances de profondeur de compression très serrées — par exemple ±0,05 mm ou moins — ce jeu crée une petite bande morte mécanique lors de la transition entre l’approche et le pressage. Pour ces cas, des liaisons sphériques préchargées ou à jeu nul sont disponibles et méritent d’être spécifiées.
Maintien du filetage. Dans les applications de pressage à haute cadence, la tige filetée peut se desserrer sous l’effet des vibrations. Une installation correcte comprend un frein de filet ou une retenue mécanique — contre-écrous, fil de sécurité — pour éviter le desserrage. Comme documenté dans les références d’installation des rotules, c’est particulièrement pertinent dans les installations verticales, où le desserrage favorisé par la gravité s’ajoute à l’effet des vibrations. Les combinaisons de filetages gauche/droite dans les dispositifs de type tendeur sont intrinsèquement plus sûres que les configurations à filetage simple.
Une liste de contrôle pratique pour la sélection des rotules de stations de pressage
Les considérations d’ingénierie ci-dessus se décomposent en une séquence de sélection opérationnelle.
D’abord charge et géométrie :
- Calculer la force de presse statique maximale, puis appliquer un coefficient de sécurité de 3 à 5× à la charge radiale statique admissible de la rotule
- Pour les actionneurs à longue course, revérifier la charge de flambage après l’ajout d’une condition d’extrémité articulée au niveau de la rotule
- Estimer le désalignement angulaire maximal à chaque interface, en tenant compte de la flexion de la structure, de la dérive thermique et de l’accumulation des tolérances
- Confirmer que la taille du filetage et la longueur d’engagement correspondent aux spécifications de la tige de l’actionneur
Ensuite, l’environnement :
- Lubrication-free required? Specify PTFE-lined
- Regular cleaning with aqueous or solvent-based agents? Specify 316L body with 440C ball
- Confirm PTFE liner temperature range covers operating conditions (−65°C to +150°C handles all standard pressing station environments)
Application-specific last:
- Tooling adjusters: specify left-hand/right-hand thread pair; the self-locking geometry is worth the small extra cost
- Load cell interfaces: select rod end with low-friction liner to minimize force measurement hysteresis
- Ultra-high precision compression depth control (±0.05 mm or tighter): consider pre-loaded zero-clearance spherical bearings
- High-cycle installations: add jam nuts and thread locking compound regardless of orientation; plan for periodic inspection
SYZ Machine supplies industrial rod ends in standard steel and full stainless configurations, with PTFE-lined options across common metric thread sizes (M10–M64) used in industrial pressing equipment. Custom thread forms and body configurations are available for stations with non-standard actuator interfaces.