Aller au contenu
Capacité de fabrication / usinage CNC

Perçage

Presque aucune pièce que nous fabriquons n’a une seule opération de perçage. Une fonction percée est généralement une étape dans une séquence de tournage ou de fraisage — un trou transversal dans un tourillon, un motif de boulons dans une chape, un alésage qui suit un diamètre tourné. Nous traitons le perçage comme une exigence de précision à contrôler dans cette séquence, appuyée par une capacité de perçage dédiée dans notre base affiliée de Wuxi quand le volume le justifie.

4Machines de perçage dédiées dans notre base affiliée de Wuxi
Évalué par SGSBase de production de Wuxi · rapport N° 492475436_P+T
ISO 9001:2015Certificat N° 11425Q49262R0S · adresse de production de Ningbo
01 / Notions fondamentales du procédé

Qu’est-ce que le perçage ?


Le perçage est le procédé consistant à couper un trou rond dans une pièce en avançant un outil de coupe rotatif multi-arêtes le long d’un seul axe. L’outil n’enlève de la matière que sur le trajet parcouru — contrairement au tournage ou au fraisage où l’outil balaye une surface, un foret avance droit dans la matière et s’arrête.

Le perçage est rarement une étape de fabrication isolée. Sur un tour, un trou sur la ligne médiane de la pièce est percé comme une opération de la séquence de tournage, avec le même montage qui tient la pièce pour les coupes environnantes. Sur un centre d’usinage, un trou décalé — un trou de boulon dans une chape, un trou transversal dans un bossage — est percé avec le même montage qui tient la pièce pour le fraisage.

Ce qui distingue un trou percé des autres formes rondes, c’est son axe : un trou dans l’axe d’une pièce tournée est une opération de perçage intégrée au montage de tournage ; un trou décentré ou transversal est généralement percé dans le cadre d’une opération de fraisage ou sur un équipement de perçage dédié, car la pièce doit être maintenue dans une orientation fixe pendant que l’outil y pénètre sous un angle précis.

Les opérations liées mais distinctes comprennent le perçage fini (reaming), qui améliore la dimension et la rondeur d’un trou percé ; l’alésage élargi (boring), qui agrandit ou rectifie un trou existant ; et le taraudage, qui coupe des filetages intérieurs dans un trou pilote percé.

02 / Choix du procédé

Perçage intégré vs opération de perçage dédiée


La plupart des trous que nous produisons sont coupés sur la même machine que celle qui produit la géométrie environnante, pas sur une perceuse séparée. Savoir quelle route un trou nécessite est une décision de routage, pas cosmétique.

Perçage intégré se produit sur le tour ou le centre d’usinage qui tient déjà la pièce. Un trou sur la ligne médiane d’une bague tournée, ou un trou de fixation dans une chape fraisée, est percé dans le même montage que les coupes environnantes. Cela maintient le trou positionné avec précision par rapport à tout le reste de la pièce.

Une opération de perçage dédiée est utilisée quand volume, nombre de trous ou géométrie rendent plus efficace de déplacer la pièce vers un équipement construit spécifiquement pour le travail. Notre base affiliée de Wuxi exploite 4 machines de perçage dédiées pour la production à grand volume de rotules et rotules à bille, où le perçage est une opération répétée sur une pièce déjà tournée.

Caractéristique du trouRoute typique
Sur la ligne médiane de la pièce, sur un corps déjà tournéIntégré, sur le tour
Décentré ou incliné, sur une chape déjà fraiséeIntégré, au centre d’usinage
Grand volume de trous identiques sur la sérieÉquipement de perçage dédié, si disponible
Trou profond, plus d’environ 5× le diamètreMaîtrise du procédé quelle que soit la machine
Trou croisant un alésage ou une fonction existantePlanifier l’ébavurage après perçage
À retenir : si votre pièce est surtout une forme tournée ou fraisée avec des trous ajoutés, le trou est produit dans le cadre de la même opération qui fabrique le reste de la pièce, l’équipement dédié n’intervenant que là où le volume en fait le meilleur choix.
03 / Routes de production

Le perçage chez SYZ


Route intégrée

Ningbo + Taixing

Notre propre usine de Ningbo perce les trous dans l’axe et secondaires dans le cadre de ses opérations de tournage et fraisage CNC. Notre base affiliée de Taixing exploite 8 centres d’usinage pour chapes, plaques et carter ; les motifs de trous sur ces pièces sont typiquement percés et taraudés dans le cadre de la même opération du centre d’usinage.

CNCPerçage intégré à l’usinage principal
Même montageQuand l’accès à la fonction le permet
4Lignes de production de Taixing
Revue du planSéquence confirmée par pièce
Usage typique : trous sur la ligne médiane de pièces tournées, motifs de boulons dans des chapes fraisées et fonctions percées-taraudées pouvant rester sur la machine principale.

La séquence exacte pour une pièce donnée est confirmée lors de la revue du plan plutôt qu’inférée de la catégorie de produit.
Route dédiée

Wuxi, Jiangsu

Notre base de production affiliée de Wuxi exploite 4 machines de perçage dédiées aux côtés de ses 50 tours CNC de précision dans le cadre de sa ligne de production de rotules et rotules à bille, où le volume de perçage justifie un équipement dédié à l’opération plutôt qu’un partage du temps sur les tours.

4Machines de perçage dédiées
50Tours CNC de précision
SGSÉvaluation sur site
2027Validité du rapport jusqu’au 9 juillet
Usage à grand volume : perçage répété sur des corps de rotules et rotules à bille déjà tournés, où une opération dédiée est le meilleur choix de production.

Rapport N° 492475436_P+T ; le processus documenté de Wuxi n’a aucune étape sous-traitée.

04 / Fonctions de la pièce

Ce que le perçage rend possible


01

Retention et sécurité

Trous transversaux pour goupilles fendues, fil de sécurité ou clips ressort sur tourillons et axes ; trous de graisseurs sur points de pivot et corps de roulements.

02

Fixation

Motifs de boulons de montage, trous de passage et taraudés pour vis sans tête et vis de blocage, et trous traversants pour axes et essieux.

03

Chemins de lubrification

Passages d’huile et de graisse percés en travers dans arbres, axes et corps de roulements.

04

Alignement

Trous de goupilles de positionnement qui localisent deux pièces l’une par rapport à l’autre et trous témoins qui confirment la position d’assemblage.

05

Dégagement

Trous d’allègement dans chapes et plaques et trous de dégagement laissant un composant passer à travers un autre.

Matériaux couramment percés : acier au carbone, acier allié chromoly 4130, aluminium 6061 et acier inoxydable 304/316. Le perçage s’applique à des pièces déjà produites dans ces matériaux plutôt que d’être une catégorie de matériau à part.
05 / Exemples de produits

Fonctions percées sur nos propres gammes de produits


Axe de pivotCustom heim ball joint pivot pin with cross-drilled retaining hole
Fonction de retenue

Axe de pivot sur mesure pour rotule Heim

Un trou radial est percé en travers du corps d’axe tourné pour une goupille fendue ou un clip de retenue.

Tourillon adaptateurAdjustable tie rod adapter stud with cross-drilled cotter pin hole near the tapered tip
Fonction de sécurité

Tourillon adaptateur réglable de biellette

L’extrémité conique du tourillon est percée en travers près de la pointe pour une goupille fendue ou un fil de verrouillage.

Transfert à billesBall transfer unit bearing housing with drilled mounting bolt pattern
Motif de fixation

Roulements d’unité de transfert à billes

Le motif de boulons de montage autour du corps est percé pour correspondre à l’espacement standard de la plaque de base.

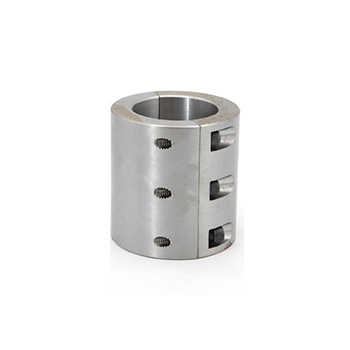
Collier de tubeChromoly steel tube clamp with drilled bolt clearance holes
Trous de dégagement

Collier de tube chromoly service lourd

Les trous de dégagement à travers les deux moitiés du collier sont percés pour correspondre à la taille et la position du boulon de serrage.

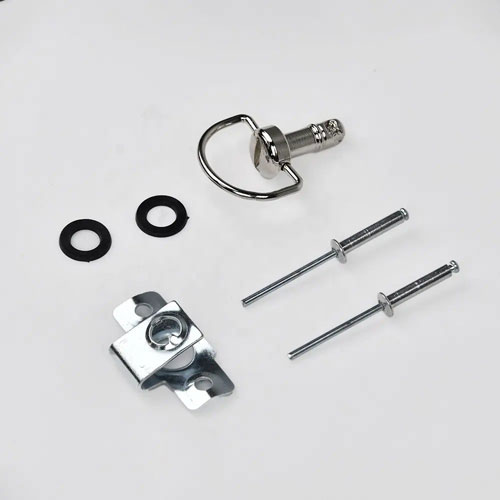
Dégagement rapideQuarter-turn quick release fastener stud with cross-drilled clip retention hole
Retenue par clip

Fixation à dégagement rapide quart de tour

Un petit trou percé en travers retient le clip ressort qui donne à la fixation son dégagement quart de tour.

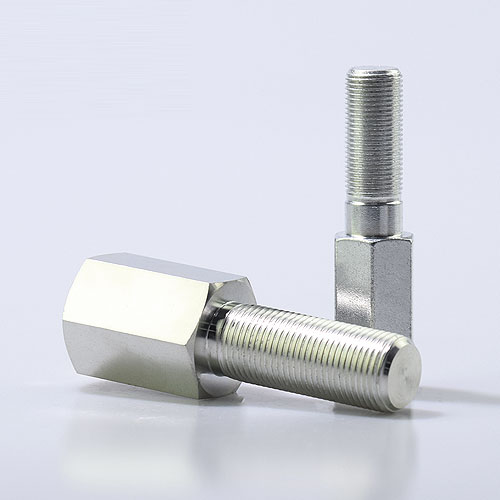
Kit d’actionneurRod extension kit for internal wastegate actuator with drilled and tapped lock-screw hole
Vis de blocage

Kit de rallonge de tige, actionneur de wastegate

Un trou radial percé et taraudé reçoit une vis de blocage qui fixe la longueur de rallonge après réglage.

Besoin d’un motif de trous, d’un trou transversal ou d’une fonction de blocage absente du catalogue ? Envoyez-nous le plan.

06 / Contrôle qualité

Comment les fonctions percées sont contrôlées


Un trou percé peut être rond et propre tout en étant mal positionné, sous-dimensionné ou non perpendiculaire à la face d’entrée. Le contrôle se concentre sur position et orientation.

01

Première pièce

La première pièce d’un nouveau montage est contrôlée par rapport au plan, y compris position du trou, diamètre, profondeur et perpendicularité où spécifié.

02

Contrôles en cours de production

L’inspection tournante pendant une série de production confirme diamètre et position du trou à mesure que l’outil s’use, en particulier sur les grandes séries.

03

Ébavurage

Un trou transversal croisant un alésage laisse une bavure à l’intersection. L’ébavurage est traité comme une étape obligatoire là où l’assemblage ou le montage du roulement en dépend.

04

Contrôle final

Selon le produit et la commande, les produits finis passent par un contrôle à 100 %, un échantillonnage ou un plan spécifié par le client.

07 / Conception pour la fabrication

Concevoir des fonctions percées : quoi envoyer et ce qui pilote le coût


Quoi envoyer avec votre demande

  • Diamètre, profondeur et position du trou référencés à un repère clair
  • Trou traversant ou borgne
  • Exigence : percé, taraudé ou alésé fini
  • Tolérance de perpendicularité ou position vraie
  • Exigence d’ébavurage ou de rupture d’arêtes
01

Rapport profondeur-diamètre

Les trous au-delà d’environ cinq fois le diamètre exigent des avances plus lentes, des cycles de perçage en retrait ou une stratégie d’outil différente.

02

Distance au bord

Un trou trop proche d’un bord ou d’une autre fonction peut percer ou laisser trop peu de matière pour porter la charge.

03

Fonctions sécantes

Les trous transversaux et les alésages sécants créent une coupe interrompue et une bavure qu’il faut planifier.

04

Position vraie vs tolérances individuelles

Une cote de position vraie reflète souvent l’exigence d’ajustement d’un motif de boulons plus précisément que des tolérances X/Y séparées.

05

Trous taraudés vs trous de dégagement

Un trou taraudé exige une taille de perçage, une classe de filetage et une profondeur filetée complète ; un trou de dégagement exige le diamètre de fixation correct.

06

Lamages et fraisures

Précisez diamètre et profondeur quand une tête de fixation doit affleurer ou se situer sous la surface.

Avant et après le perçage

Le perçage est une fonction ajoutée à une pièce, pas un point de départ. La pièce est généralement tournée ou fraisée d’abord, puis percée dans le même montage ou en opération suivante.

MOQ typique100–300 pièces par référence ; les articles en stock peuvent être disponibles en plus petites quantités.
Délais selon la routeÉchantillons en 20 jours / production en 30 jours sur tournage Ningbo ; échantillons en 45 jours / production en 60 jours sur fraisage Taixing.
Plus de 20 paysLes clients sont servis par l’équipe export de SYZ Machine.
08 / Questions des acheteurs

FAQ du perçage


Avez-vous un service de perçage dédié ?

Généralement non. La plupart des trous sont percés dans le cadre de l’opération de tournage ou de fraisage qui fabrique le reste de la pièce, sur la même machine et dans le même montage. Notre base affiliée de Wuxi exploite en outre 4 machines de perçage dédiées pour le perçage à grand volume sur rotules et rotules à bille déjà tournées.

Pouvez-vous tenir une tolérance de position serrée sur un motif de trous ?

Oui, selon la fonction et le montage. Un trou percé dans le même montage que la géométrie environnante tient la position de façon plus fiable qu’un trou exigeant un montage séparé. Quand un programme exige une vérification en position vraie, le routage et le périmètre de reporting sont confirmés avec le devis.

Qu’est-ce qu’un trou transversal et pourquoi exige-t-il une attention particulière ?

Un trou transversal est percé sous un angle par rapport à l’axe principal de la pièce, comme un trou à travers un axe tourné pour une goupille fendue. Il est plus sensible à la précision du montage qu’un trou dans l’axe et peut laisser une bavure là où il croise un alésage existant.

Pouvez-vous tarauder un trou percé ?

Oui. Le taraudage est réalisé comme étape suivant le perçage quand c’est praticable. Indiquez-nous la taille du filetage, la classe, la profondeur filetée complète et si le trou est traversant ou borgne.

Quel est votre MOQ et délai pour une fonction percée ?

Le perçage suit la pièce dont il fait partie. Le MOQ typique est de 100–300 pièces par référence. Le délai dépend de si le trou est produit sur la route de tournage Ningbo ou la route de fraisage Taixing.

Quels matériaux percez-vous ?

Acier au carbone, acier allié chromoly 4130, aluminium 6061 et acier inoxydable 304/316 figurent dans nos propres gammes de produits. Le matériau est confirmé d’après le plan et l’application.

Ébavurez-vous les trous percés ?

Oui, comme étape obligatoire quand un trou croise un alésage ou une fonction existante, ou quand une bavure non retirée pourrait affecter l’assemblage ou le montage du roulement.

Peut-on auditer l’usine ou organiser une inspection par un tiers ?

Oui. Les visites clients et inspections par des tiers peuvent être organisées sur le site de production concerné. La base affiliée de Wuxi a été évaluée sur place par SGS sous le rapport N° 492475436_P+T, valable jusqu’au 9 juillet 2027.

09 / Lancer une revue

Besoin d’un motif de trous, d’un trou transversal ou d’une fonction de blocage ?


Envoyez le plan avec diamètre, profondeur, position et repère du trou, ainsi que toute exigence de filetage ou d’ébavurage. Nous confirmerons la route et ce qu’il faudra pour la fabriquer.

🍪
We Use Cookies