Les défaillances de tension de bande transporteuse se signalent rarement. On découvre le plus souvent qu’un problème existe lorsque la bande saute d’un tambour à 2 heures du matin, ou lorsqu’un technicien constate que le chariot de tension a dérivé de trois pouces sans que personne ne sache depuis quand. Remonter ces défaillances à leur cause racine mène souvent à un petit composant négligé : la rotule qui relie le mécanisme de tension au châssis de palier du tendeur.
Les rotules n’ont généralement pas de chapitre dédié dans les guides de conception des systèmes convoyeurs. Elles sont spécifiées en fin de processus d’ingénierie, souvent choisies dans le stock disponible. C’est une erreur. Dans un système de tension, les rotules portent la charge de bande transmise par le chariot tendeur, absorbent le désalignement que les châssis développent inévitablement avec le temps — et cela dans des environnements allant de la poussière modérée à la corrosion agressive. Mal les choisir coûte plus cher que la pièce.
Ce que les rotules font dans un système de tension
Le rôle mécanique d’une rotule dans un tendeur de convoyeur diffère de celui de la plupart des autres applications de rotules — et comprendre cette différence sépare une bonne sélection d’un rappel coûteux.
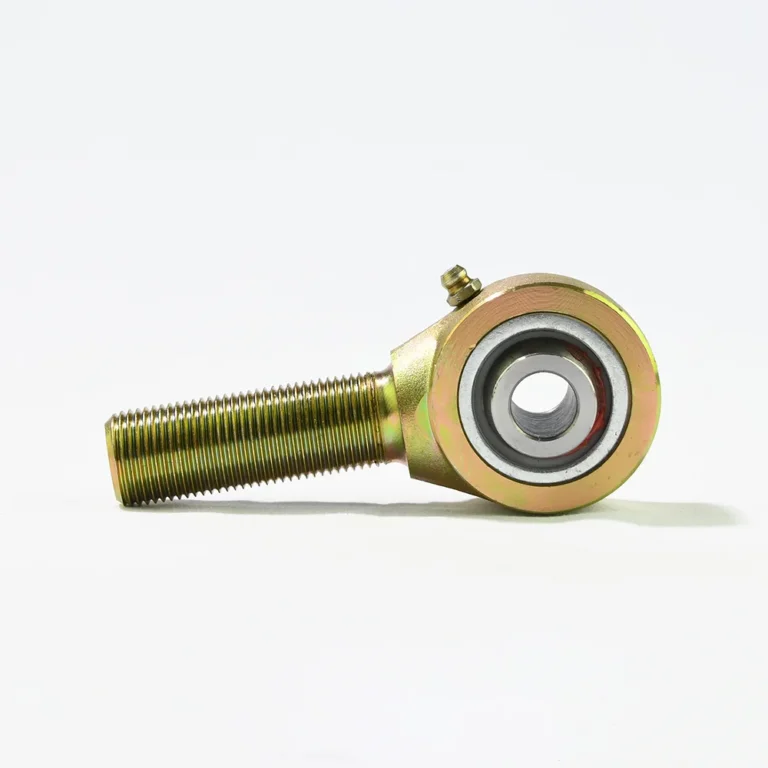
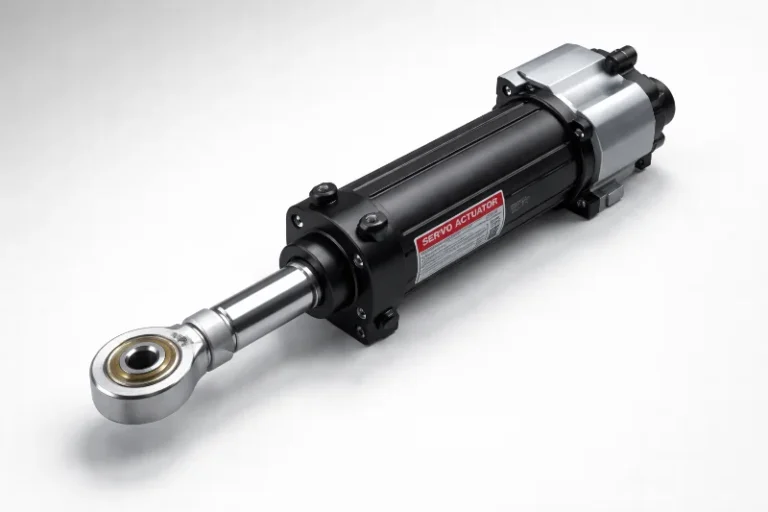
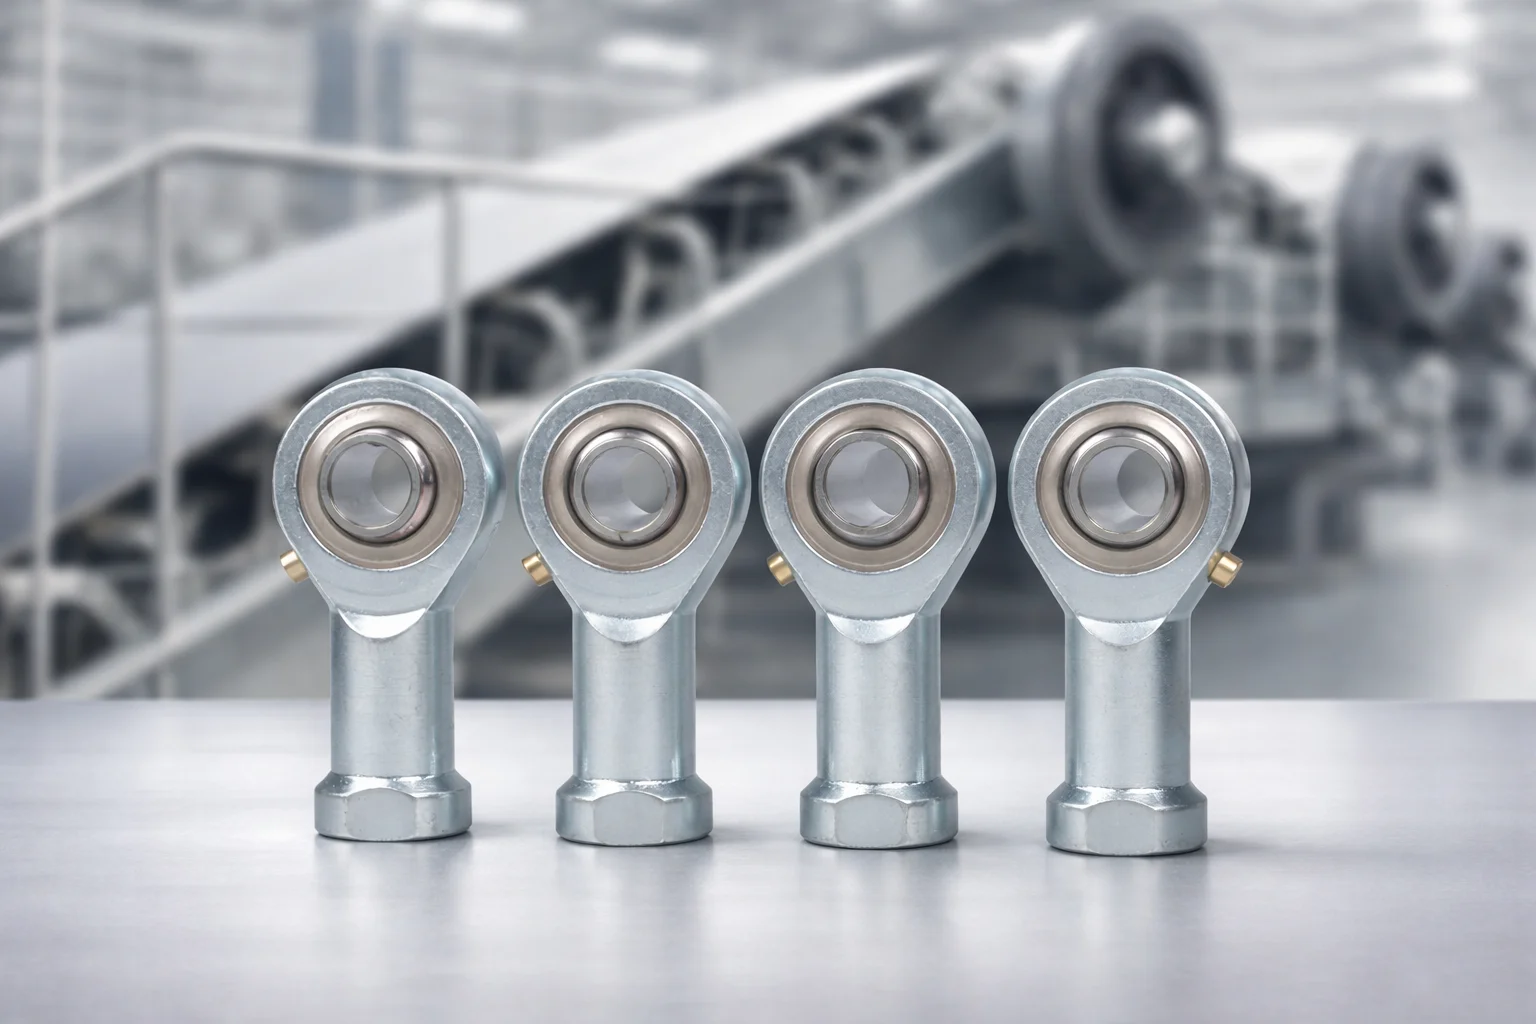
Dans un système de tension à vis (la configuration la plus courante pour les convoyeurs jusqu’à environ 80–100 mètres), la vis de tension transmet l’effort du point de réglage au chariot porteur de palier. Une rotule s’intercale entre la vis et le chariot, ou fait partie de la biellette d’un tendeur à gravité ou hydraulique. La tige filetée se visse dans l’ensemble de vis ; l’alésage (œil) se relie au chariot par un axe. La charge de tension de bande va du chariot → axe à travers l’alésage → bille → corps → tige → retour vers la vis. Cette direction de charge — le long de l’axe de la tige, perpendiculaire à l’axe de l’alésage — est ce que les catalogues de rotules appellent « capacité de charge radiale ». C’est la capacité nominale primaire du composant, et c’est pourquoi les applications de tige de tension et de biellette sont exactement celles pour lesquelles les rotules sont conçues.
Mais la transmission de charge n’est que la moitié du travail. La vraie valeur de la rotule dans cette application, c’est l’accommodation du désalignement : même un châssis de convoyeur bien fabriqué fléchit sous charge, les cycles thermiques déplacent les points d’ancrage, les fondations tassent. Sur la vie du convoyeur, l’axe du chariot tendeur et l’axe de la vis dériveront de leur colinéarité. Une connexion rigide transformerait ce désalignement en contrainte de flexion à l’engagement du filetage — usure du filetage, grippage ou fissuration du châssis en résulteraient. La rotule lisse intérieure absorbe ce décalage angulaire, permettant à la vis de rester en tension pure pendant que le chariot avance sur ses guides.
Analyse de charge — obtenez les bons chiffres avant de choisir quoi que ce soit
La plupart des erreurs de sélection de rotules commencent par un mauvais chiffre de charge. Les tendeurs de convoyeur sont placés sur le brin mou du système — leur rôle est de maintenir la tension T₂ (brin mou), qui donne au tambour moteur l’adhérence suffisante pour éviter le patinage. Le tambour moteur génère T₁ en tirant contre T₂. Pour le dimensionnement, cela signifie : la charge que voit votre rotule n’est pas T₁, et pas simplement T₂ non plus.
Pour un tambour de queue avec un enroulement de bande d’environ 180° (standard pour un convoyeur simple à entraînement en tête et tendeur en queue), la force résultante sur le chariot tendeur est d’environ 2 × T₂ — la somme vectorielle des deux brins s’éloignant du tambour de part et d’autre. Sur un système où T₂ = 15 kN, les rotules supportant le chariot portent environ 30 kN de charge résultante. Avec un tendeur à vis centrale unique, une rotule porte toute la résultante. Avec deux vis latérales, la charge se partage à peu près également.
Charge statique ou charge dynamique
Les tendeurs de convoyeur sont principalement chargés statiquement — la tension de bande est réglée à la mise en service et ne varie pas drastiquement en exploitation normale. Cependant, les pointes de couple au démarrage, les jonctions de bande passant sur le tambour moteur et les opérations de déblocage introduisent des charges dynamiques transitoires pouvant atteindre 1,5 à 2 fois la valeur nominale. Prévoyez un coefficient de sécurité : pour les applications industrielles avec vibrations et dégradation environnementale, un coefficient minimal de 3× par rapport à la capacité statique nominale est la pratique d’ingénierie standard. Autrement dit, une rotule portant 10 kN de charge constante du chariot doit être classée au minimum 30 kN statiques.
Une rotule de 20 kN nominaux ne convient pas à une application de 12 kN — la marge apparente de 1,6× disparaît vite une fois les facteurs environnementaux et le cyclage pris en compte.
Charge axiale ou charge radiale dans le contexte de la rotule
Un point de terminaison à clarifier : dans les catalogues de rotules, « charge radiale » désigne la charge perpendiculaire à l’axe de l’alésage — ce qui correspond à la charge le long de l’axe de la tige. « Charge axiale » désigne la charge le long de l’axe de l’alésage, que les fabricants limitent généralement à 10–20 % de la valeur radiale. Dans une rotule de tendeur correctement installée, la charge de tension de bande circule le long de la tige (= charge radiale en langage catalogue). Si votre rotule subit une charge significative selon l’axe de l’alésage, la géométrie d’installation est fausse.
Choix du matériau — la décision qui fixe votre fréquence de maintenance
Trois couples de frottement couvrent la plupart des applications de tendeurs de convoyeur :
Acier/Bronze — Une bille d’acier trempé courant dans une piste en bronze phosphoreux ou laiton. Bonne capacité de charge, tolère les chocs modérés et admet la relubrification. Le plafond pratique, c’est la discipline de maintenance : cette combinaison exige de la graisse fraîche toutes les 500 à 1 000 heures de fonctionnement selon l’environnement. Là où la maintenance est planifiée et l’accès facile, l’acier/bronze offre une solide performance par euro investi. Là où les fenêtres de maintenance sont courtes ou rares, la piste en bronze s’use vite dès que le film lubrifiant cède — souvent plus vite qu’on ne le réalise, car l’usure se produit en silence.
Acier/Composite PTFE — Une bague à base de PTFE supprime la lubrification externe. La prime de 40 à 60 % sur l’acier/bronze vaut le coup là où la relubrification est réellement impraticable : positions élevées sur structures hautes, environnements agroalimentaires où la contamination par la graisse est interdite, ou milieux poussiéreux où la graisse attire des particules abrasives qui deviennent un composé de meulage autour du roulement.
Une limite souvent ignorée : les bagues composites PTFE présentent une limite de charge soutenue inférieure à celle des conceptions métal-métal de taille équivalente. Sous compression élevée prolongée, le matériau de la bague flue — il rampe en quelque sorte sous pression constante — ce qui augmente le jeu du roulement avec le temps. Pour les applications lourdes à forte tension, confrontez la limite de charge soutenue spécifique de la bague à la charge permanente réelle, pas seulement à la dynamique. Notez aussi : les résines de liaison de nombreux modèles composites PTFE commencent à ramollir au-dessus de 90–100 °C ; si votre application chauffe, confirmez la classe de température auprès du fabricant plutôt que de supposer que le chiffre nominal de 120 °C vaut pour toutes les configurations.
Acier/Acier — Bille d’acier trempé contre piste d’acier trempé. La plus forte capacité de charge par unité de taille, l’encombrement le plus faible pour une classe donnée. Réservée aux applications lourdes où la charge est élevée et l’installation accessible pour une lubrification régulière. Faire tourner acier/acier à sec n’est pas viable — le grippage survient vite, et les dégâts emportent généralement tout l’ensemble tendeur.
Sélection de matériau — aide-mémoire
- Emplacement accessible + planning de maintenance prévisible + charge élevée → Acier/Bronze
- Emplacement difficile d’accès, ou environnement poussiéreux/alimentaire → Acier/Composite PTFE
- Charge élevée + accès régulier + programme de lubrification fiable → Acier/Acier
- Milieux humides, côtiers ou chimiques → Corps en acier inoxydable quel que soit le couple de frottement
Capacité de désalignement et adéquation environnementale
Bien régler l’angle
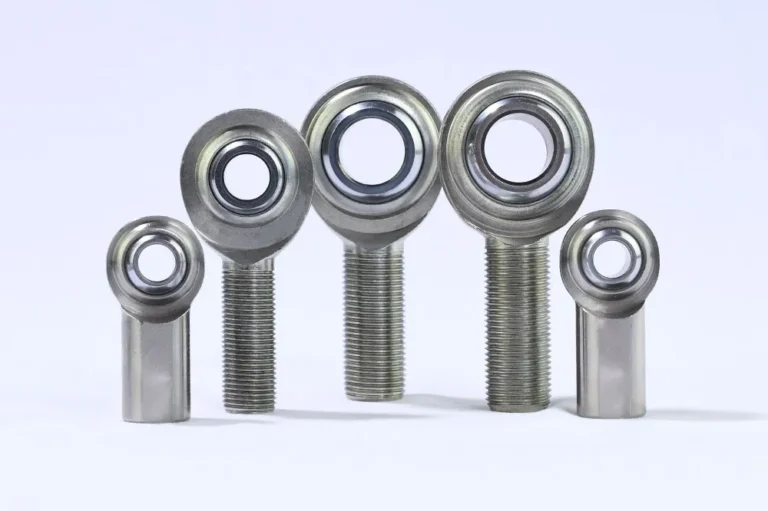
Les rotules sont classées pour un désalignement angulaire maximal — le décalage angulaire entre l’axe de la tige et l’axe de l’alésage que la rotule lisse peut absorber sans que la piste de la bille touche le bord du corps. Les rotules industrielles vont typiquement de ±5° sur les modèles compacts renforcés à ±15° sur les types légers.
Pour les tendeurs de convoyeur, l’accommodation requise dépend de la géométrie du châssis et de la flèche attendue. Un convoyeur court et rigide à simple portée ne verra peut-être que 2 à 3° de dérive angulaire avec le temps. Les longues installations à structure acier soumise aux mouvements thermiques, ou posées sur fondations mobiles ou flottantes, peuvent facilement atteindre 8 à 10°. Règle empirique qui tient sur le terrain : dimensionnez pour l’angle de désalignement attendu avec au moins 30–40 % de marge, et n’exploitez pas en continu près de la limite nominale. Une rotule fonctionnant à 90–100 % de son angle nominal s’use sensiblement plus vite qu’une à 60–70 %.
Adéquation à l’environnement
Poussière et abrasifs : les rotules étanches autolubrifiantes surpassent constamment les modèles graissés dans les environnements de granulats, mines et ciment. La graisse attire les particules fines et les rend abrasives ; chaque cycle de relubrification en pousse quelques-unes plus loin dans la zone de contact. L’expérience de terrain en carrières montre typiquement des unités étanches durant 2 à 3 fois plus longtemps entre remplacements que les unités graissées entretenues dans le même environnement.
Humidité et corrosion : les rotules en acier au carbone standard se corrodent vite en environnement humide ou en zone côtière. Options par ordre croissant de résistance : corps zingué, bille chromée, corps en inox (304 ou 316), tout inox avec bille inox. Pour les terminaux portuaires, la transformation des produits de la mer ou la chimie, la construction inox est le point de départ correct, pas une mise à niveau.
Température : les bagues composites PTFE standard sont classées de −50 °C à environ +120 °C, mais vérifiez la classe de température de la résine de liaison si les températures dépassent durablement 90 °C. Pour les unités acier/bronze graissées, les graisses au lithium standard perdent leur efficacité au-dessus de 120 °C ; les graisses polyurée haute température ou synthétiques étendent la plage à 150–180 °C. En dessous de −20 °C, la viscosité des graisses standard grimpe brutalement — spécifiez une graisse basse température dès la mise en service.
Engagement du filetage et installation — là où les bonnes spécifications déraillent
Le choix du roulement peut être correct et la rotule tomber prématurément en panne. L’engagement du filetage et les détails d’installation expliquent plus de défaillances précoces que n’importe quelle erreur de spécification du roulement.
Longueur d’engagement du filetage
La tige d’une rotule dans un tendeur a besoin d’un engagement suffisant dans le logement pour répartir la charge sur une surface de contact adéquate. Le minimum admis est 1× le diamètre nominal du filetage ; 1,5× est la norme plus prudente. Une rotule de 25 mm avec 20 mm d’engagement portant 30 kN de charge de chariot travaille sur une longueur de contact limite — l’arrachement ou le grippage du filetage devient réel lors des pointes de démarrage. Si le logement du tendeur a une profondeur fixe donnant un engagement limite, choisir une rotule à corps plus large (plus de surface de filetage par unité de diamètre) ou spécifier une bague filetée rapportée dans le logement valent mieux que d’en rester à 20 mm.
La fatigue de la tige est l’autre versant : la zone à la racine du filetage — là où la tige rejoint l’épaulement du logement — est un concentrateur de contrainte sous tension combinée et désalignement. C’est là que naît la rupture dans les rotules surchargées ou sous-dimensionnées. Un engagement suffisant réduit le moment de flexion en ce point ; dépasser le minimum n’est pas du sur-ingénierie, c’est de la prudence.
Blocage en rotation
Les vis de tension vibrent. Une rotule non bloquée tournera — serrant ou desserrant la tension sans que personne ne le sache. Les contre-écrous hexagonaux standards conviennent aux installations propres et stables. Pour les systèmes extérieurs, les convoyeurs très vibrants ou les applications à cyclage thermique, les contre-écrous à anneau nylon (températures modérées) ou les contre-écrous tout métal à couple constant sont plus fiables. Un frein fileté de résistance moyenne (Loctite 243 ou équivalent) sur le filetage de la tige au montage est une couche supplémentaire pratique pour les environnements très vibrants.
Filetage à gauche ou filetage à droite
Sur les tendeurs à vis centrale et deux rotules opposées — configuration courante pour les tendeurs couvrant toute la largeur du convoyeur — une rotule exige un filetage à gauche. Tourner la vis centrale de réglage déplace alors les deux extrémités simultanément (l’une se visse, l’autre se dévisse), réalisant une tension uniforme sur toute la largeur de la bande. Commander deux rotules à droite pour cet ensemble signifie que l’une se desserre pendant que l’autre se serre. Un détail d’achat qui fait dérailler la mise en service chaque fois qu’il est négligé — et il est facile de le rater, car les rotules à gauche sont moins stockées que les à droite standard.
La référence d’ingénierie de New Hampshire Ball Bearings sur l’installation des rotules détaille utilement l’engagement du filetage et le partage de charge des configurations en opposition.
Comment les rotules tombent en panne dans les applications de tension
Les défaillances des rotules de tendeurs de convoyeur suivent des schémas reconnaissables. Savoir quel schéma rechercher fait gagner le temps qu’on perd à diagnostiquer le mauvais composant.
Trace d’usure dans la piste de la bille, plan de charge : usure normale sous charge soutenue. Sur une rotule correctement spécifiée et entretenue, elle se développe lentement sur des années. Un développement accéléré de la trace signale généralement une rotule sous-dimensionnée — vérifiez si les exigences de tension de bande ont augmenté depuis l’installation d’origine (nouveau produit, débit accru, pente plus forte).
Trace d’usure dans un plan secondaire : la rotule porte une charge dans une direction où elle ne devrait pas, généralement parce que les guides du chariot tendeur sont usés ou grippés. Le chariot s’incline dans ses canaux de guidage, transformant ce qui devrait être une pure tension de chariot en charge combinée à travers la rotule. Remplacer la rotule sans réparer les guides reproduit la même défaillance en quelques mois.
Grippage par corrosion : la bille se fige dans sa piste. C’est typique après un arrêt prolongé en environnement humide — l’eau déplace le film lubrifiant, les produits de corrosion s’accumulent entre bille et piste, et le premier redémarrage charge la rotule figée comme un lien rigide. Le désalignement angulaire que le roulement absorberait normalement crée alors une contrainte de flexion directe dans la tige. La rupture du filetage suit. La prévention est simple : matériau de rotule adapté à l’environnement et inspection avant remise en route après tout arrêt prolongé.
Grippage du filetage sur la tige de la rotule : engagement de filetage insuffisant, absence de lubrification des filetages au montage, ou duretés de matériaux trop proches entre la tige de la rotule et le logement (acier contre acier sans différence de revêtement). Une pâte antigrippante appliquée sur le filetage de la tige à l’installation prévient la majorité des défaillances par grippage de filetage pour un surcoût pratiquement nul.
Diagnostic rapide des modes de défaillance
- Trace d’usure dans le plan de charge → sous-dimensionnée ; vérifiez la tension de bande et recalculez
- Trace d’usure hors plan → problème de guidage du chariot ; réparez d’abord les guides
- Grippage par corrosion → spécification de rotule inadaptée à l’environnement ; améliorez matériau/étanchéité
- Grippage du filetage → engagement insuffisant ou montage incorrect ; antigrippant à la prochaine installation
Une liste de contrôle pratique pour la sélection
La sélection d’une rotule pour un tendeur de convoyeur n’a rien de compliqué une fois les bonnes questions posées dans le bon ordre.
1. Quelle est la valeur de T₂ (tension du brin mou) ? La charge du chariot tendeur vaut environ 2×T₂. Appliquez un coefficient de sécurité minimal de 3× pour obtenir la capacité de charge statique requise. C’est votre filtre principal.
2. Configuration à une vis ou à deux vis ? Cela détermine si une seule rotule porte toute la charge du chariot ou si elle se partage entre deux.
3. Quel est l’angle de désalignement requis ? Mesurez ou calculez le décalage angulaire maximal attendu sur la vie opérationnelle du convoyeur, mouvements thermiques et tassement des fondations compris. Ajoutez 30 à 40 % de marge. Sélectionnez en conséquence.
4. Quel est l’environnement d’exploitation ? Poussière, humidité, exposition chimique et plage de température déterminent le choix du matériau. Ne laissez pas le coût être le seul filtre ici — les défaillances environnementales surviennent plus vite et coûtent plus cher que la différence entre une rotule standard et une rotule résistante à la corrosion.
5. Quel est le planning de maintenance réaliste ? Si la relubrification régulière est réellement faisable, l’acier/bronze est rentable. Sinon, payez la prime pour une construction étanche autolubrifiante.
6. Filetage à gauche ou à droite — et quel standard de filetage ? À confirmer par rapport à la conception de l’ensemble tendeur avant commande. Les filetages métriques (M) et les filetages en pouce UNC/UNF ne sont pas interchangeables.
7. L’engagement du filetage est-il suffisant ? Minimum 1× le diamètre nominal, de préférence 1,5×. Vérifiez-le par rapport à la cavité du logement avant de passer commande.
Chez SYZ Rod Ends, les rotules pour applications de tendeurs de convoyeur sont disponibles en configurations acier/bronze, acier/PTFE et inox — avec des standards de filetage métrique et en pouce, des options de filetage à gauche et des capacités de charge élevées pour le service lourd de convoyage de vrac. Des longueurs de tige sur mesure pour installations à engagement allongé et des diamètres d’alésage non standards sont disponibles sur demande.
La rotule n’est pas le composant le plus visible d’un système de tension. Mais les questions ci-dessus — posées avant la commande plutôt qu’après la première défaillance — déterminent si le prochain intervalle de service se mesure en années ou en semaines.