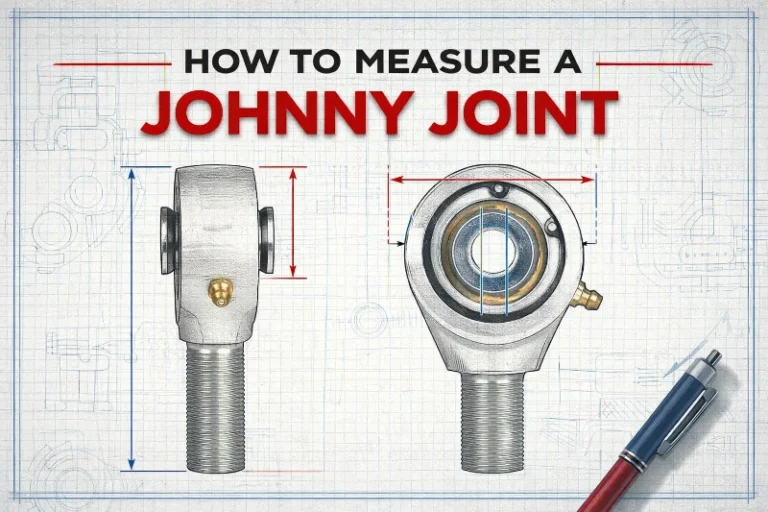
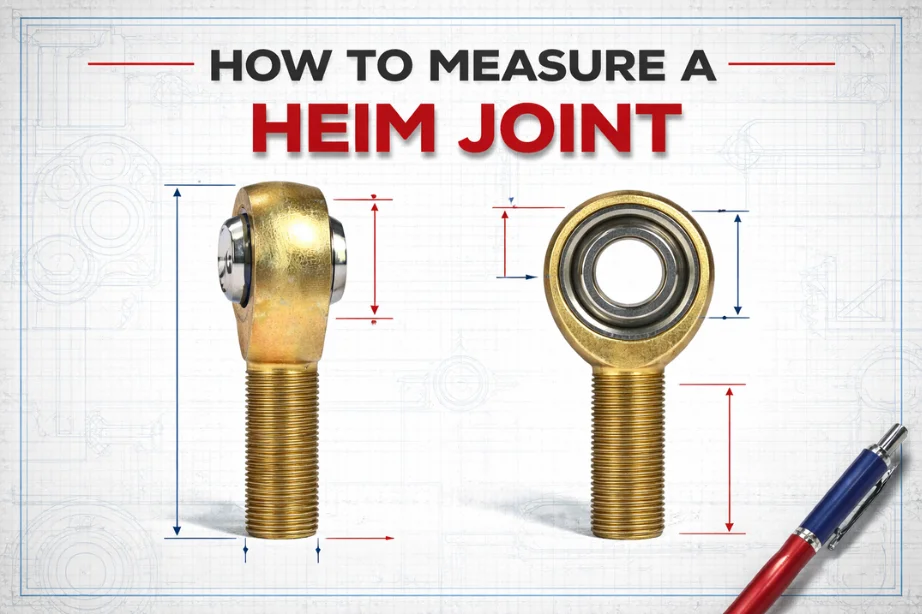
Commander un Heim joint de remplacement sans mesurer l’existant, c’est la meilleure façon de se retrouver avec une boîte de pièces qui ne se visse pas sur sa liaison, qui n’accepte pas son axe de fourchette et qui ne passe pas dans son support — puis d’attendre deux semaines la bonne pièce. Le système de spécification des Heim joints paraît simple de l’extérieur : on choisit une taille de filetage, c’est tout. Ce n’est pas le cas. La taille du filetage n’est qu’une des sept dimensions à vérifier avant de passer commande ou de spécifier un nouveau Heim joint.
Ce guide couvre les sept. Pour chacune, vous trouverez une explication claire de ce qu’elle contrôle, comment prendre la mesure avec un pied à coulisse numérique et un peigne à filets, et à quoi ressemblent les valeurs courantes en pratique.
Pourquoi la taille du filetage seule ne suffit pas
La spécification du filetage — par exemple 1/2″-20 ou M12×1.25 — est le nombre estampé sur la plupart des emballages et utilisé dans la plupart des filtres de recherche des catalogues. C’est sur elle qu’on s’appuie pour commander un remplacement, et elle suffit généralement à un échange direct entre marques de catalogue. Mais elle indique seulement que le Heim joint se vissera sur l’extrémité de votre biellette ou de votre tube. Elle ne dit rien de la compatibilité de l’alésage de la rotule avec votre axe de fourchette, de l’adaptation du carter à votre support, de la présence de l’angle de désalignement exigé par votre géométrie, ni de la façon dont la longueur totale du Heim joint modifie la longueur réglée de la biellette et fausse l’alignement.
Mesurez d’abord le filetage, puis le reste. Les sept dimensions fonctionnent ensemble ; en réussir quatre et rater la cinquième signifie que le joint ne fonctionnera quand même pas.
Les outils nécessaires
Pied à coulisse digital — toutes les mesures passent par lui, sauf le pas du filetage. Un pied à coulisse digital de 6″ avec une résolution de 0,001″ (0,02 mm) suffit. Mitutoyo et Starrett sont fiables ; la marque propre de Harbor Freight convient à un usage occasionnel. Les pieds à coulisse à vernier sont tout aussi précis mais plus lents à lire. L’un ou l’autre vaut bien mieux qu’un mètre ruban.
Peigne à fileter — un jeu pliable de peignes à filets identifie le pas de façon certaine. Sans lui, vous comparez le pas à l’œil entre des spécifications quasi identiques (un 3/8″-24 et un 3/8″-16 se ressemblent sur le fût jusqu’à ce que vous y présentiez un peigne). Un jeu de peignes à fileter coûte moins de 15 $ et supprime totalement les conjectures.
Rapporteur d’angle ou application d’inclinomètre — pour l’angle de désalignement, un rapporteur d’angle numérique ou la fonction angle d’une application de niveau de smartphone est suffisamment précis. Vous vérifiez que le joint peut atteindre le décalage qu’exige votre géométrie, non certifier une cote avec une tolérance.
Une règle en acier de 6″ est utile pour la longueur totale si le joint dépasse la portée de votre pied à coulisse. Sinon, un pied à coulisse et un peigne à fileter couvrent tout.
Dimension 1 : taille et pas du filetage
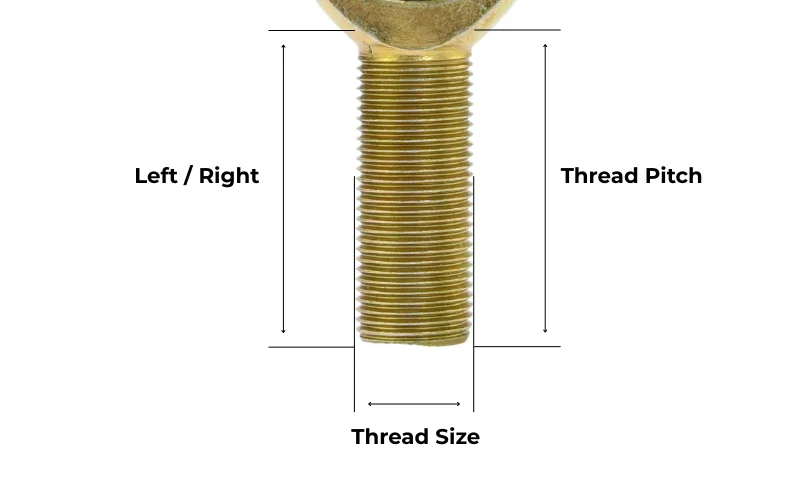
La spécification du filetage est le point de départ et la dimension la plus souvent citée d’un Heim joint. Elle détermine si le joint se raccordera à l’extrémité filetée de votre tube, au corps d’un tendeur ou au carter fileté d’une rotule.
Diamètre du filetage : Mesurez le diamètre extérieur du fût (sur un joint mâle) avec les becs extérieurs du pied à coulisse, sur les crêtes du filetage. Vous obtenez le diamètre nominal du filetage. Sur un joint femelle, mesurez le diamètre intérieur du filetage avec les becs intérieurs.
Pas du filetage : Présentez les peignes du peigne à fileter contre les filets jusqu’à ce que l’un d’eux s’ajuste nettement sans basculer. Spécifications en pouces courantes sur les Heim joints : 1/4″-28, 5/16″-24, 3/8″-24, 1/2″-20, 5/8″-18, 3/4″-16. Spécifications métriques courantes : M6×1.0, M8×1.25, M10×1.25, M12×1.25, M14×1.5, M16×1.5. Les systèmes métrique et impérial se chevauchent assez en diamètre nominal pour semer la confusion — un fût de 3/8″-24 et un fût de M10×1.25 avoisinent tous deux 10 mm de diamètre extérieur. Le pas diffère ; les filetages ne sont pas interchangeables, et forcer l’un dans l’autre endommage les deux.
Filetage à droite ou à gauche : Les Heim joints standard sont filetés à droite. Les versions à gauche servent dans les tendeurs et les applications de réglage où une extrémité de liaison doit se visser en sens inverse de l’autre, afin que le tube puisse tourner pour régler la longueur sans être déconnecté. Les joints à gauche sont généralement marqués d’une gorge de recul ou d’un estampage « LH » sur le fût, mais pas toujours. Si vous déposez un joint d’une liaison existante, confirmez le sens du filetage avant de commander.
Mâle ou femelle : Les joints mâles ont un fût fileté qui se visse dans un tube ou une fourchette. Les joints femelles ont un alésage fileté dans le corps qui reçoit un tourillon ou un boulon. La spécification du filetage se mesure de la même façon pour les deux — diamètre et pas — mais la géométrie du corps diffère. Confirmez la configuration requise par votre application avant de mesurer.
Dimension 2 : diamètre d’alésage

L’alésage est le trou traversant le centre de la rotule — l’ouverture par laquelle passe votre axe de fourchette, votre boulon de fixation ou votre arbre de pivot. C’est la cote d’ajustement mécaniquement la plus critique. Un alésage trop petit signifie que l’axe n’entre pas sans force. Un alésage trop grand signifie un jeu latéral qui fait claqueter le joint en charge même quand tout le reste s’ajuste correctement.
Comment mesurer : Utilisez les becs intérieurs du pied à coulisse digital — les petits becs étagés au-dessus des becs principaux. Ouvrez-les jusqu’à toucher la paroi de l’alésage sur les côtés opposés. Mesurez à travers l’alésage à 0°, puis pivotez de 90° et mesurez à nouveau. Sur un joint neuf, les lectures doivent concorder dans la limite de la résolution du pied à coulisse. Un joint usé développe une ovalisation de l’alésage sous l’effet des cycles de charge répétés contre l’axe — les deux mesures divergent, signe que le joint a beaucoup servi.
Tailles d’alésage courantes : Tailles d’alésage en pouces : 1/4″ (6,35 mm), 5/16″ (7,94 mm), 3/8″ (9,53 mm), 1/2″ (12,7 mm), 5/8″ (15,88 mm), 3/4″ (19,05 mm).
Tailles d’alésage métriques : 6 mm, 8 mm, 10 mm, 12 mm, 14 mm, 16 mm, 20 mm.
La même mise en garde sur le chevauchement vaut ici que pour les filetages : un alésage de 3/8″ fait 9,53 mm ; un alésage de 10 mm fait 10 mm. Ces 0,47 mm peuvent donner un ajustement serré ou un jeu franc selon votre axe. Vérifiez si la spécification est impériale ou métrique avant de supposer l’interchangeabilité.
Contrôle de l’ajustement alésage-axe : Si vous avez l’axe de fourchette en main, testez-le avant l’assemblage. L’axe doit coulisser avec une pression manuelle modérée — sans grippage ni cliquetis latéral. Un axe qui exige un maillet pour commencer signale un alésage trop petit ou un axe trop grand ; le forcer endommagera la bague. Un axe qui se déplace latéralement quand on le remue signale un alésage trop grand ou un axe trop petit ; ce jeu apparaît au joint en charge.
Dimension 3 : diamètre extérieur

Le diamètre extérieur du carter est le diamètre extérieur de l’anneau ou de la section de corps qui contient la rotule — le point le plus large du joint mesuré perpendiculairement à l’axe de l’alésage. Cette dimension détermine si le joint passe dans sa structure environnante : le support, le tube de châssis, le carter de la rotule à l’autre extrémité de la liaison.
Comment mesurer : Ouvrez les becs extérieurs du pied à coulisse et placez-les en travers du point le plus large du corps du joint, perpendiculairement à l’axe de l’alésage. Prenez la mesure dans deux orientations à 90° pour confirmer que le carter est rond. Sur un joint neuf, les lectures concordent. Un carter surchargé et déformé affichera des lectures différentes selon l’orientation — un diagnostic utile sur les joints d’occasion.
Ce que contrôle cette dimension : Le diamètre extérieur du carter compte surtout lorsque vous montez un joint dans un support existant à logement fixe, ou lorsque vous devez dégager un tube ou un élément de structure près de l’emplacement du joint. Dans les applications de remplacement direct où un joint de catalogue en remplace un autre, le diamètre extérieur du carter varie moins que l’alésage et le filetage entre joints de spécification équivalente — mais il varie, surtout entre fabricants. Ne partez pas du principe qu’un Heim joint 1/2″-20 d’un fournisseur a le même diamètre extérieur de carter qu’un 1/2″-20 d’un autre.
Plages courantes de diamètre extérieur de carter selon la taille du filetage (approximatives, pas exactes chez tous les fabricants) :
| Filetage | Diamètre extérieur de carter approximatif |
|---|---|
| 1/4″-28 / M6 | 16–18 mm |
| 3/8″-24 / M10 | 22–26 mm |
| 1/2″-20 / M12 | 28–32 mm |
| 5/8″-18 / M16 | 36–40 mm |
| 3/4″-16 / M20 | 44–50 mm |
Vérifiez sur votre joint réel — il s’agit de plages représentatives, pas de spécifications fixes.
Tandis que le diamètre extérieur vous indique la largeur totale, la distance du centre de pivot au sommet—Dimension 6—est ce qui détermine votre dégagement intérieur de support.
Dimension 4 : largeur et longueur

Ces deux dimensions déterminent ensemble la place occupée par le joint dans votre assemblage : la largeur du corps (aussi appelée largeur d’anneau ou largeur de carter) vous indique l’espace axial occupé par le joint en son point le plus large, et la longueur globale vous indique la dimension totale du joint, de l’extrémité du fût à la face opposée du carter.
Largeur du corps : La distance d’une face à l’autre sur les côtés plats du carter — les faces qui touchent le support ou la fourchette. Utilisez les mors extérieurs ou la tige de profondeur du pied à coulisse. Cette dimension détermine la largeur de fente de support nécessaire. Un corps plus large que la fente du support ne pourra pas se loger. Un corps plus étroit que la fente exige des entretoises pour supprimer le jeu axial.
Longueur globale : La longueur totale de l’extrémité du fût à la face opposée du carter sur un joint mâle, ou de l’extrémité du carter à l’extrémité opposée sur un joint femelle. Cette dimension influence la longueur réglée de la biellette. Si vous remplacez un joint usé par un neuf d’un autre fabricant, quelques millimètres d’écart de longueur globale modifient la géométrie de votre biellette, sauf réglage au remontage. Sur les biellettes de direction et de suspension critiques, tenez compte de l’écart avant de verrouiller le réglage.
Comment mesurer la longueur globale : Placez l’extrémité du fût à plat contre le mors fixe du pied à coulisse et amenez le mors mobile au contact de la face opposée du carter. Sur un joint long, cela peut dépasser la portée d’un pied à coulisse de 6″ — au besoin, utilisez une règle de 12″ avec le pied à coulisse pour vérifier.
Sur les fiches techniques des catalogues, la longueur globale est généralement désignée **L** ou **C**, la largeur du corps **B** ou **W**, et la largeur du carter figure parfois comme entrée distincte du diamètre extérieur de l’anneau. Ces désignations varient selon les normes de catalogue (ISO, ANSI, JIS) — vérifiez laquelle votre fournisseur utilise.
Notez que la largeur du corps désigne le carter lui-même ; pour la largeur du point de pivot, voir la Dimension 5.
Dimension 5 : largeur de montage
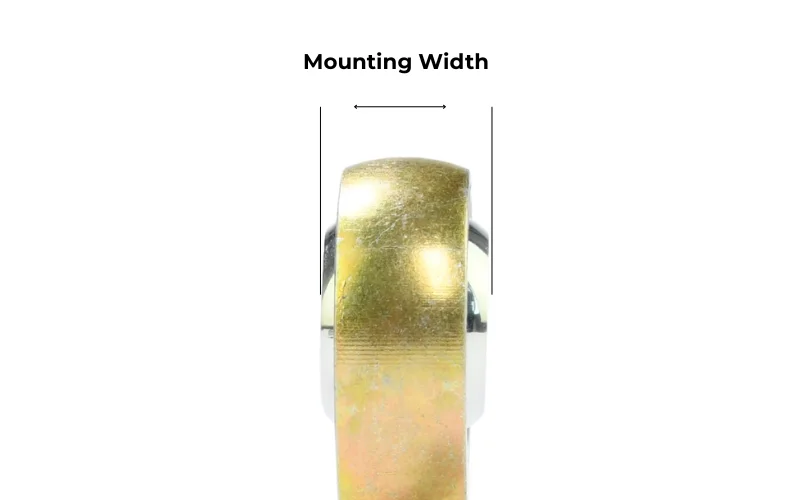
Tandis que la Dimension 4 couvre l’épaisseur du carter, la largeur de montage est la distance axiale entre les faces plates de la bille intérieure — la surface réelle qui touche vos entretoises ou les oreilles du support. Sur les Heim joints haute performance, la bille est presque toujours plus large que le carter pour permettre l’articulation sans que la biellette touche le support.
Comment mesurer : Utilisez les mors extérieurs du pied à coulisse pour mesurer la distance entre les deux faces planes parallèles de la bille intérieure rotative. Assurez-vous que la bille est centrée dans le carter avant de mesurer. Si le joint utilise des entretoises intégrées grand angle, mesurez de la face la plus externe d’une entretoise à la face la plus externe de l’autre.
Pourquoi c’est important : Cette dimension détermine la « hauteur empilée » de votre montage. Si la largeur de montage est inférieure à l’ouverture de votre support, vous devez combler l’espace par cales ou entretoises. Si elle est supérieure, le joint ne rentrera pas. Pour des montages de direction de précision, un écart de 0,5 mm suffit à créer un jeu axial qui dégrade le comportement et produit des bruits de claquement audibles sous charge.
Dimension 6 : hauteur radiale de la tête

La hauteur radiale de tête est la distance du centre exact de l’alésage au bord le plus externe de la tête du carter, mesurée le long de l’axe vertical du joint. Elle représente le « rayon » de la tête du joint.
Comment mesurer : C’est une mesure dérivée. Mesurez d’abord le diamètre extérieur du carter (Dimension 3). Si le carter est parfaitement symétrique, la hauteur radiale vaut exactement la moitié du diamètre extérieur. Pour vérifier manuellement, utilisez la tige de profondeur du pied à coulisse : posez la base du pied à coulisse contre la couronne extérieure du carter et avancez la tige dans l’alésage jusqu’au point central. Sinon, mesurez du sommet du carter au bord inférieur de l’alésage, puis ajoutez la moitié du diamètre d’alésage (Dimension 2).
Pourquoi c’est important : C’est le « rayon de dégagement ». Il vous indique la place nécessaire dans un support en C ou une fourchette pour que le joint ne soit pas en butée. Si vous concevez une patte de suspension sur mesure, la distance du trou de boulon au dos du support doit être supérieure à cette hauteur radiale. Si le carter est trop « haut » (grande hauteur radiale), le joint se bloquera contre le support avant même de commencer à s’incliner, ce qui limite votre amplitude de mouvement effective.
Dimension 7 : Angle de désalignement

L’angle de désalignement est la plage angulaire dans laquelle la rotule peut tourner avant que la bille ne touche le carter et ne s’arrête. Ce n’est pas une mesure au pied à coulisse — c’est un contrôle fonctionnel ou une caractéristique de catalogue à vérifier par rapport à l’exigence géométrique de votre application.
Comment mesurer sur un joint en main : Maintenez le corps du joint fixe et faites pivoter l’axe de l’alésage jusqu’à ce qu’il touche le carter en butée. L’angle entre la position centrée et la butée est l’angle de désalignement. Utilisez un rapporteur d’angle numérique : posez-le sur le fût en position centrée, mettez-le à zéro, faites pivoter jusqu’à la butée et lisez l’angle. Sinon, utilisez la fonction angle d’une application de niveau de smartphone contre une surface plane traversant l’axe de l’alésage.
L’angle de désalignement est généralement indiqué en valeur totale : un joint donné pour ±25° au total offre 25° dans chaque direction depuis le centre. Certaines fiches indiquent le total, d’autres la valeur par côté. Lisez attentivement la description de la spécification avant de comparer des valeurs.
Angles de désalignement courants selon le type de joint:
- Joints standard à bague frittée ou à revêtement PTFE : ±12° à ±15° par côté (±24° à ±30° au total)
- Joints grand angle ou à fort désalignement : ±25° à ±30° par côté
- Joints de précision acier sur acier : ±8° à ±12° par côté (angle plus faible, capacité de charge supérieure)
Pourquoi c’est important : Si votre géométrie de suspension en débattement complet ou votre biellette de direction en butée de braquage exige que le joint atteigne 20° de décalage angulaire, un joint standard à ±12° par côté échoue dans cette position. Le joint se bloquera avant que la suspension n’atteigne sa course complète, et le joint ou la biellette absorbera la force qui en résulte — aucun des deux scénarios n’est acceptable.
Contrôle de l’articulation utilisable d’un joint d’occasion : Faites parcourir à la rotule toute sa plage angulaire à la main. Le mouvement doit être fluide, sans accrochage, à-coup ni grincement en aucun point de l’arc. Un joint qui articule librement au centre mais se bloque à 8° présente un revêtement endommagé ou usé. L’angle nominal de l’emballage d’origine n’a plus aucune valeur dès que le revêtement est compromis.
Rassembler les mesures : liste de vérification rapide
Avant de commander un remplacement ou de spécifier un nouveau joint pour un montage, confirmez les cinq dimensions :
Liste de vérification de mesure des Heim joints
Filetage : _____ diamètre × _____ pas, mâle / femelle, à droite / à gauche
Alésage : _____ pouces / mm (ajustement de l’axe)
Diamètre extérieur du carter : _____ pouces / mm (dégagement extérieur)
Largeur / longueur du corps : _____ / _____ (fente du support et géométrie de la biellette)
Largeur de montage : _____ (face à face de la bille / hauteur empilée)
Hauteur radiale : _____ (dégagement du centre au sommet)
Désalignement : _____ degrés au total (débattement angulaire)
Un remplacement direct doit correspondre aux cinq. Une spécification pour une nouvelle application doit faire correspondre l’alésage et le filetage à votre quincaillerie, loger le carter dans l’encombrement de votre support et atteindre l’angle de désalignement exigé par votre géométrie.
Métrique contre pouces : comment savoir dans quel système vous travaillez
Les Heim joints suivent des normes dimensionnelles différentes selon le pays d’origine et la convention du secteur. La course automobile et la fabrication off-road en Amérique du Nord utilisent principalement les dimensions en pouces. L’automobile européenne, les machines industrielles, les équipements agricoles et la plupart des produits fabriqués en Asie utilisent le système métrique.
La vérification la plus simple : regardez le marquage ou la gravure sur le corps. La plupart des joints portent la taille de filetage gravée sur le fût (mâle) ou près de l’alésage fileté (femelle). Si le marquage indique M10, M12, M14 — métrique. S’il indique 3/8, 1/2, 5/8 — pouces. Sans marquage, mesurez le diamètre extérieur du filetage au pied à coulisse et passez le peigne à filets. Un fût 3/8″-24 mesure environ 9,5 mm de diamètre extérieur avec un pas de 24 filets par pouce ; un fût M10×1.25 mesure environ 10 mm de diamètre extérieur avec un pas de 1,25 mm. Les diamètres extérieurs sont assez proches pour se confondre à l’œil ; les peignes à filets pour pouces et métrique sont nettement différents.
Quand la quincaillerie de votre application est en pouces (axes de fourchette, extrémités de tube de biellette, bagues à souder) et que le joint évalué est métrique, mesurez les deux et comparez numériquement. Proche ne veut pas dire interchangeable.
Quand les mesures ne correspondent à aucune taille standard
Les joints de liaison OEM anciens, certains joints d’équipements agricoles et certains produits importés ont été fabriqués avec des dimensions non standard — alésage métrique avec filetage en pouces, diamètres extérieurs de carter entre les tailles courantes du catalogue, ou alésages qui ne correspondent pas aux diamètres standard des axes de fourchette. Quand aucune option du catalogue ne correspond à vos mesures :
Trouvez une correspondance dimensionnelle auprès d’un fournisseur spécialisé ou sur mesure. Les catalogues standard couvrent les combinaisons les plus courantes. Les fournisseurs travaillant à l’unité peuvent atteindre des diamètres d’alésage, des pas de vis et des dimensions de carter spécifiques.
Réalésez l’alésage ou refaites le filetage de la quincaillerie d’accouplement pour qu’elle accepte un joint standard. C’est la réponse de l’atelier d’usinage : aléser à la taille standard supérieure, ou retailler le filetage de l’extrémité du tube.
Reconcevez le support ou la liaison d’extrémité pour qu’il accepte un joint standard. C’est généralement la solution la plus propre à long terme sur un assemblage fabriqué : remplacer un point de fixation non standard par un point qui accepte un joint standard et une quincaillerie de fourchette standard.
SYZ ROD ENDS fournit des Heim joints en versions mâle et femelle, avec filetages en pouces et métriques, des alésages de 1/4″ à 3/4″ et de M6 à M20, en acier chromoly et en acier inoxydable, avec options de rotule à revêtement PTFE ou métal sur métal. Pour les applications avec des exigences d’alésage ou de filetage non standard, des configurations sur mesure sont disponibles sur demande.