
Une cellule de soudage robotisé n’est précise que dans la limite de son maillon mécanique le plus faible. Les robots de soudage modernes maintiennent des tolérances de répétabilité de ±0,05 à ±0,1 mm — assez serrées pour déposer un cordon de soudure avec une régularité chirurgicale sur l’ensemble d’un poste de production. Mais dans la plupart des environnements de fabrication automobile et industrielle, cette précision du robot n’arrive pas jusqu’au joint soudé. Quelque chose entre le robot et la pièce l’absorbe. Et plus souvent que ne s’y attendent les concepteurs de montages, ce quelque chose, c’est la rotule.
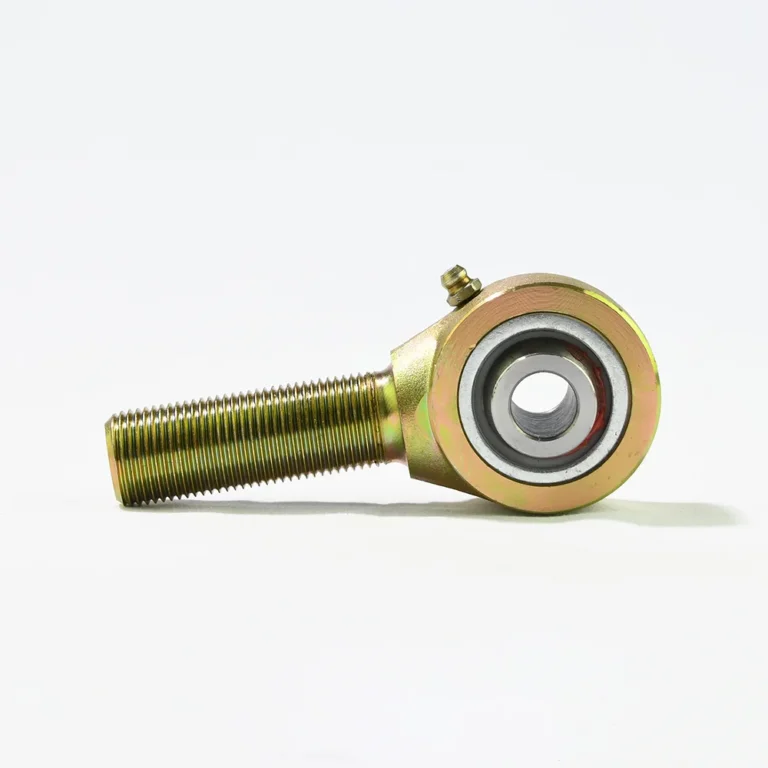
Les rotules se trouvent aux points de pivot, sur les bras de serrage, les biellettes de positionneurs et les mécanismes de réglage de tout un montage de soudage. Compactes et porteuses, elles sont facilement négligées en phase de conception — jusqu’à ce que le montage produise des soudures hors tolérance trois mois après le début de la production. À ce stade, le problème est souvent diagnostiqué à tort comme une dérive du robot, une usure d’outillage ou une distorsion thermique. Les rotules sont rarement la première chose que l’on vérifie.
Le problème de la chaîne de précision : pourquoi chaque articulation compte
Les montages de soudage robotisé sont des systèmes de mouvement de précision. Un bras robot positionne la torche à ±0,05 mm près. Le montage maintient la pièce à ±0,1 mm près. La tolérance cumulée au joint soudé — le chiffre réel qui détermine si le cordon se dépose correctement — est la somme de chaque maillon mécanique intermédiaire.
Dans un montage BIW (body-in-white) typique, cette chaîne comprend des axes de localisation, des bras de serrage, des mécanismes à levier et des biellettes de positionneurs. Chaque maillon ajoute de la tolérance. Chaque articulation de pivot introduit un jeu potentiel. La pratique industrielle courante, reflétée dans des normes comme l’AIAG CQI-15, exige que le positionnement du joint soudé soit maintenu dans une plage de ±la moitié du diamètre du fil de soudage — pour un fil standard de 0,045″, cela représente ±0,022″ (environ ±0,56 mm). Pour les fils plus fins utilisés en BIW aluminium, la fenêtre se resserre encore.
Les rotules contribuent à cette chaîne de tolérances à chaque articulation. Une rotule bien spécifiée et fraîchement installée introduit très peu de jeu — mais « très peu » n’est pas zéro. Les rotules industrielles standard présentent un jeu radial défini d’environ 0,03 à 0,05 mm. Dans un système dont l’enveloppe de répétabilité du robot est de ±0,05 mm, ce jeu à lui seul consomme une part importante du budget de positionnement total — avant même de comptabiliser l’usure. Dans les applications de soudage de très haute précision, cela mérite d’être traité dès la conception : il existe des variantes de rotules à jeu nul ou préchargées, conçues spécifiquement pour les systèmes robotisés où les jeux standards rongent la chaîne de tolérances dès le premier jour.
Une rotule usée, ou sous-dimensionnée dès l’origine, aggrave rapidement la situation. Multipliez le jeu sur plusieurs pivots de bras de serrage et une biellette de positionneur, et le montage qui tenait ±0,1 mm à la mise en service peine désormais à tenir ±0,3 mm. Le robot reste précis. Le montage, non.
Un environnement de soudage est plus éprouvant pour les rotules que la plupart des applications machines
Les montages de soudage ne fonctionnent pas dans des conditions contrôlées. Ils cyclent en permanence — en production automobile à haut volume, un seul montage peut réaliser 4 000 à 6 000 cycles d’ouverture-fermeture par poste. Entre chaque cycle : une bouffée de chaleur rayonnante de l’arc, des projections de soudure à 1 400–1 600 °C, des vibrations au contact de l’électrode et des chocs mécaniques à la commande du serrage.
La plupart des spécifications de rotules couvrent la charge statique et l’angle de désalignement. Rares sont celles qui traitent spécifiquement de ce qui se passe en environnement de soudage.
Chaleur, projections et contrainte thermique
Qu’une projection de soudure atteigne une rotule n’est pas qu’un problème de contamination — c’est un événement thermique. Une particule de projection qui atterrit sur ou près de la cuvette du palier transfère rapidement de la chaleur dans le métal environnant. Les rotules doublées PTFE — la recommandation standard pour l’automatisation à cycles élevés — ont une limite de fonctionnement continu d’environ +120 °C à +150 °C pour le matériau de la doublure, les formulations haute température atteignant +200 °C.
Dans les zones de projection directe, ce seuil peut être dépassé localement et brièvement. La solution pratique est un blindage délibéré : des protections métalliques ou des revêtements résistants aux projections positionnés pour protéger les zones des cuvettes de paliers. Cela n’exige pas d’ingénierie exotique — cela exige que quelqu’un dans l’équipe de conception réfléchisse à la trajectoire des projections avant que le montage n’arrive sur le sol d’atelier.
La dilatation thermique du châssis du montage crée un problème connexe. Lorsque la structure chauffe en production, elle pousse et tire sur les pivots des rotules — imposant une contrainte axiale à des articulations conçues principalement pour la charge radiale. La biellette se bloque alors s’il n’existe aucun flottement angulaire pour absorber le changement de géométrie. C’est un angle de désalignement suffisant dans le choix de la rotule qui empêche le blocage ; sélectionner sur la seule charge nominale ne le traite pas.
Le courant vagabond : le mode de défaillance que personne n’inscrit dans la nomenclature
Dans une cellule de soudage avec un chemin de masse déficient ou indirect, le courant de soudage trouvera la voie la plus facile vers la source. Cette voie passe parfois par la structure du montage — et par tous les points de pivot métalliques sur son trajet, y compris les paliers des rotules.
Même de petits événements d’arc entre la bille et la piste provoquent des piqûres. Quelques centaines d’événements de piqûres détruisent une doublure PTFE. Les paliers acier sur acier tolèrent un peu mieux la chaleur, mais les piqûres provoquent la même dégradation d’usure progressive. La solution, c’est la discipline de mise à la masse : veiller à ce que le chemin de masse du circuit de soudage soit direct et contourne les articulations du montage, ou ajouter une isolation électrique entre la rotule et le trajet de courant du montage. C’est un problème de câblage et de configuration du montage, pas de sélection de rotule — mais il provoque des défaillances de rotules imputées à tort à la spécification ou à la qualité.
Fatigue mécanique à cycles élevés
Un montage qui cycle 5 000 fois par poste, trois postes par jour, cumule environ 2,7 millions de cycles de charge sur un intervalle de maintenance de six mois. On est là en plein domaine de la fatigue à cycles élevés. La charge statique nominale, que mettent en avant la plupart des spécifications de rotules, ne dit rien du comportement à 2,7 millions de cycles.
Compensation du désalignement angulaire : ce qui maintient réellement le montage
L’installation dans un montage de soudage n’est jamais géométriquement parfaite. Les bras de serrage sont soudés en position avec des variations dimensionnelles. Les actionneurs se montent avec de légers angles. Même les montages bien construits présentent des décalages angulaires aux points de pivot qui s’accumulent avec les tolérances d’assemblage.
Les rotules existent pour gérer cela.
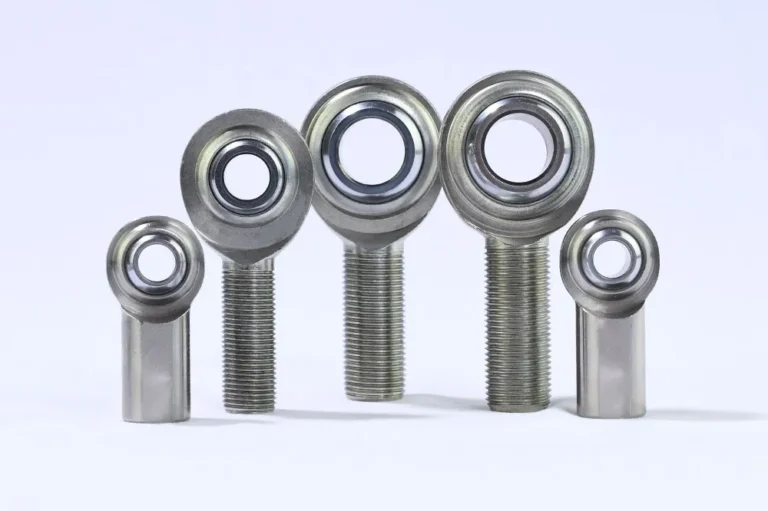
Une rotule standard fournit ±6° à ±8,5° de désalignement angulaire, selon le diamètre d’alésage et la conception. Les configurations à fort désalignement atteignent ±25° ou plus. Dans cette enveloppe, la bille sphérique tourne librement, permettant à l’actionneur ou à la biellette connectée de bouger sans transmettre de contrainte de flexion à l’arbre ni au logement.
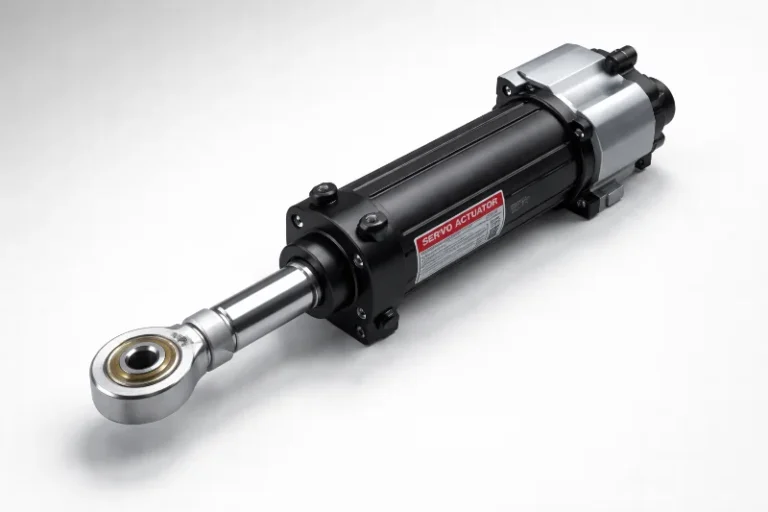
Sans flottement angulaire, même de petits désalignements d’assemblage chargent latéralement la tige de l’actionneur. Les joints de tige des vérins pneumatiques tombent en panne plus tôt que prévu. Les paliers d’arbre des actionneurs s’usent de façon inégale. Le montage « s’use plus vite qu’il ne devrait » — une plainte suffisamment courante pour être presque un cliché de la maintenance des cellules de soudage — et la charge latérale angulaire aux articulations des rotules est souvent une cause contributive qui passe inaperçue.
Dans les biellettes de positionneurs multi-axes — utilisées dans les lignes BIW pour réorienter les pièces entre les postes de soudage — les rotules permettent à la géométrie de la biellette d’absorber la variation angulaire lorsque le positionneur parcourt son amplitude. Cela compte particulièrement dans les cellules de soudage à mouvement coordonné, où le positionneur est piloté comme un axe robot supplémentaire et où tout blocage dans la biellette se traduit directement en erreur de positionnement.
Doublure PTFE ou acier sur acier : la décision qui détermine la fréquence de maintenance
Le choix d’interface de palier le plus déterminant dans la sélection des rotules pour montages de soudage est : doublure PTFE ou acier sur acier (graissable).
Pourquoi le PTFE domine les applications à cycles élevés
Les rotules doublées PTFE utilisent une fine couche de polytétrafluoroéthylène entre la bille en acier allié trempé et la piste. La doublure élimine le regraissage — une nécessité pratique quand les positions de paliers dans un montage de soudage sont souvent inaccessibles sans démontage partiel du montage, et quand la contamination par la graisse due aux projections est un passif de maintenance plutôt qu’un problème résolu.
Un détail à connaître : toutes les rotules doublées PTFE ne se valent pas. Les variantes standard doublées PTFE utilisent des revêtements collés ou projetés, suffisants pour les applications à cycles modérés. Pour les montages dépassant 4 000 cycles par poste, les paliers à doublure en tissu PTFE — où la doublure est un composite tissé plutôt qu’un revêtement — offrent une résistance à l’usure nettement supérieure et constituent la spécification appropriée pour les environnements de soudage à cycles élevés soutenus.
Dans les environnements de soudage à cycles élevés, la constance du PTFE compte autant que sa présence. Les paliers acier sur acier graissés changent de caractéristiques de frottement au fil des cycles — la graisse se distribue, s’épuise dans les zones de forte charge et finit par laisser un contact métal-métal. Les doublures en tissu PTFE maintiennent un coefficient de frottement plus stable sur des millions de cycles. Pour les bras de serrage du montage, cette constance se traduit par une force de serrage plus régulière — donc par un jeu de joint soudé plus régulier.
Les rotules standard doublées PTFE fonctionnent de manière fiable de -30 °C à +120 °C. Les formulations haute température s’étendent jusqu’à environ +200 °C.
| Configuration | Capacité de charge | Lubrification | Plage de température | Idéal pour |
|---|---|---|---|---|
| Doublure en tissu PTFE | Élevée | Autolubrifiée | -30 °C à +120 °C | Montages à cycles élevés (4 000+/poste), positions inaccessibles |
| Doublure PTFE standard | Élevée | Autolubrifiée | -30 °C à +120 °C | Montages à cycles modérés |
| Acier sur acier (graissable) | Plus élevée | Nécessite un graissage | -40 °C à +150 °C | Cycles faibles, positions accessibles, serrage de forte charge |
| Acier inoxydable + PTFE | Moyenne-Élevée | Autolubrifiée | -50 °C à +120 °C | Environnements avec lavage ou corrosifs |
Quand l’acier sur acier est un choix raisonnable
Pour des charges de serrage très élevées dans les grands montages de soudage structurel — longerons de châssis, sous-ensembles d’équipements lourds —, les rotules acier sur acier offrent une capacité de charge statique ultime supérieure. Si la position est réellement accessible pour un graissage planifié et que le nombre de cycles est faible (moins de 500 par poste, par exemple), les configurations graissables fonctionnent.
Le risque pratique : les positions qui « exigent » une lubrification ne la reçoivent que rarement selon le planning en environnement de production. Le résultat — une rotule fonctionnant à sec, une usure accélérée, un jeu qui apparaît — est assez courant pour que la charge de la preuve pèse sur l’acier sur acier. Le choix par défaut pour tout ce qui dépasse 1 000 cycles par poste devrait être la doublure PTFE.
Point de contrôle de sélection
Avant de spécifier l’interface de palier, répondez à trois questions :
- Cette position est-elle réellement accessible pour un regraissage pendant une fenêtre de maintenance normale ?
- Combien de cycles par poste ? Moins de 500 cycles : l’acier sur acier peut convenir. Plus de 2 000 cycles : la doublure PTFE est le choix par défaut le plus sûr.
- Cette position se trouve-t-elle en zone de projection directe ? Si oui : protégez le palier ET spécifiez une doublure en tissu PTFE.
Charge nominale, durée de vie en fatigue et le facteur de sécurité qui compte vraiment
La charge radiale statique nominale d’une rotule est la force à laquelle la bille ou la piste se fracture. Pour les applications de montages de soudage, c’est le plancher — pas le critère de dimensionnement.
La durée de vie en fatigue est la contrainte de conception, pas la charge de pointe
Sur un montage qui cycle des millions de fois, la question d’ingénierie n’est pas « cette rotule peut-elle survivre à la force de serrage maximale ? » — elle le peut presque certainement. La question est : à quel pourcentage de la charge nominale la rotule fonctionne-t-elle par cycle, et ce pourcentage offre-t-il une durée de vie en fatigue adéquate ?
Pratique générale de conception mécanique : pour les rotules appelées à dépasser 1 million de cycles, maintenez la charge de travail par cycle à 20–30 % de la charge statique nominale. Pour les applications dépassant 10 millions de cycles — atteignables en un an en exploitation BIW à trois postes — la marge devra peut-être être encore plus large, ou l’alésage d’un diamètre supérieur.
Un ingénieur montage qui dimensionne une rotule avec « un facteur de sécurité de 2 sur la charge de serrage de pointe » a traité la résistance statique. La durée de vie en fatigue exige un calcul différent et, généralement, un facteur de sécurité plus grand.
Orientation de la charge : radiale ou axiale
Les rotules sont dimensionnées pour la charge radiale — la force perpendiculaire à l’axe de la tige. La capacité axiale (le long de la tige) représente typiquement 5 à 10 % de la charge radiale nominale. Les bras de serrage ou biellettes qui chargent axialement une rotule par inadvertance connaîtront des défaillances prématurées qui ressemblent à un composant défectueux. La bonne solution est toujours la géométrie de conception, pas un composant plus robuste : maintenez le plan médian du palier aligné avec le plan de charge fonctionnel.
Pour une référence détaillée sur la méthodologie de charge nominale des rotules, l’orientation de montage et l’estimation de la durée de vie en fatigue, la référence d’ingénierie de New Hampshire Ball Bearings traite le sujet en profondeur.
Synthèse : un cadre de sélection pour les ingénieurs en montages de soudage
La sélection des rotules pour les montages de soudage robotisé se résume à trois facteurs, par ordre de priorité :
1. Adaptez le régime de cycles, pas seulement la charge.
Calculez les cycles attendus sur la durée de vie. Dimensionnez la rotule pour que la charge de travail par cycle reste à 25–30 % ou moins de la charge statique nominale pour les applications supérieures à 1 million de cycles. Utilisez des configurations à doublure en tissu PTFE pour les montages dépassant 4 000 cycles par poste.
2. Spécifiez la doublure PTFE comme choix par défaut.
En environnement de soudage, l’hypothèse de maintenance derrière les rotules acier sur acier est souvent irréaliste. Les configurations à doublure en tissu PTFE éliminent une variable de lubrification qui, lorsqu’elle est ignorée, provoque une dégradation de précision attribuée à tout sauf à la rotule.
3. Dimensionnez l’angle de désalignement sur la géométrie d’assemblage réelle.
Le standard de ±6–8° couvre la plupart des articulations de montage. Les biellettes de positionneurs à plus grande amplitude angulaire exigent une vérification. Sous-spécifier l’angle de désalignement transfère la contrainte à la tige de l’actionneur — dégradant la précision du montage par un mode de défaillance différent de l’usure du palier, mais avec des conséquences similaires.
Deux points supplémentaires issus du terrain : vérifiez que le chemin de masse de soudage ne passe pas par les articulations de pivot des rotules, et spécifiez des rotules à jeu nul ou préchargées pour les positions de montage de très haute précision où les jeux de palier standards ne sont pas négligeables face au budget de tolérance du système.
Pour la gestion des tolérances de montage, le contrôle de position vrai GD&T est la méthodologie standard pour maîtriser les chaînes de tolérances cumulées. le guide d’empilement de tolérances de GD&T Basics constitue une référence de départ utile.
SYZ Machine fournit des rotules industrielles en diamètres d’alésage de M5 à M30 — configurations autolubrifiées doublées PTFE, variantes en chrome-molybdène haute résistance et options en acier inoxydable pour environnements corrosifs — avec des tolérances dimensionnelles adaptées aux applications d’automatisation de précision. Des configurations d’alésage et de filetage personnalisées sont disponibles pour les géométries de montage non standard.