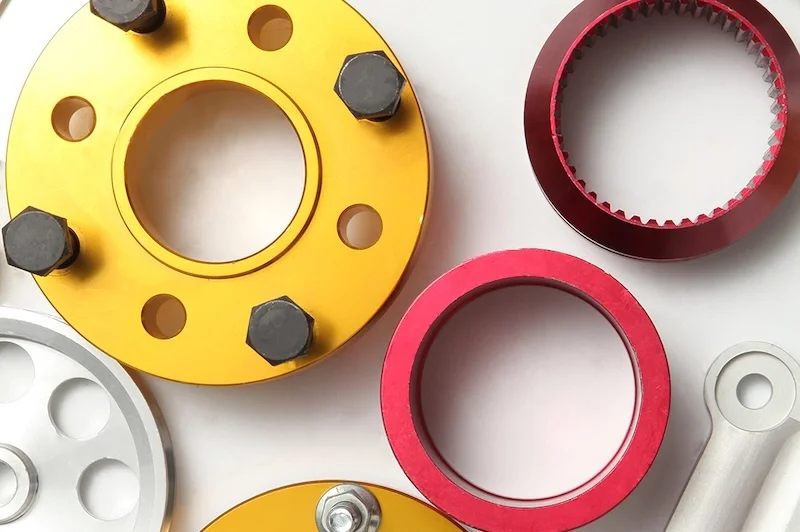
Qu’il s’agisse de pièces pour la personnalisation automobile, de composants pour machines de précision ou de structures métalliques pour équipements d’extérieur, la manière d’aborder le traitement de surface des pièces d’usinage CNC peut tout changer. Vous l’avez peut-être remarqué : certaines pièces usinées CNC restent comme neuves pendant des années, tandis que d’autres rouillent, se décolorent ou s’usent rapidement. L’une des raisons clés de cette différence réside dans la finition et la protection de la surface.
Pour de nombreux ingénieurs acheteurs et passionnés de mécanique, le traitement de surface n’est pas qu’une question d’esthétique — il détermine directement la résistance à la corrosion, la résistance à l’usure, la durée de vie et les coûts de maintenance. Dans cet article, nous passerons en revue la finition de surface des pièces usinées CNC, des procédés courants aux conseils de sélection, pour une vision d’ensemble en une fois.
Pourquoi le traitement de surface est-il important pour les pièces usinées CNC ?
Dans le monde de l’usinage CNC, on se concentre souvent sur les tolérances, la précision et le choix des matériaux. Or, les performances réelles et la durée de vie d’une pièce dépendent fortement de la qualité de son traitement de surface. Une bonne finition n’est pas simplement « une couche protectrice par-dessus » — c’est une amélioration fonctionnelle obtenue par des procédés mécaniques, chimiques ou électrochimiques qui aident les pièces à fonctionner de manière fiable en environnements exigeants.
1. Lutter contre la corrosion et prolonger la durée de vie
L’un des plus grands ennemis du métal estla corrosion. Même l’acier à haute résistance, laissé sans protection, peut rapidement perdre sa solidité et son éclat en conditions humides, salines, chimiques ou à haute température. Par exemple, un articulation à rotule en acier au carbone non traité dans un environnement côtier ou chimique peut montrer de la rouille visible en quelques semaines. À l’inverse, la même pièce traitée par zingage, nickelage ou revêtement Dacromet peut survivre des centaines d’heures au brouillard salin sans corrosion visible.
2. Améliorer la résistance à l’usure et les propriétés mécaniques
De nombreuses pièces usinées CNC subissent des frictions ou des impacts répétés en service — pensez auxcomposants de suspension, articulations de tringlerie mécanique ou inserts de moule. Si la dureté de surface est insuffisante, l’usure dégrade rapidement la précision et peut conduire à la défaillance de la pièce. Des traitements comme les revêtements PVD (TiN, TiAlN, DLC) ou l’anodisation dure augmentent sensiblement la dureté de surface tout en réduisant le frottement, aidant les pièces à tourner plus froid et à durer plus longtemps.
3. Améliorer l’apparence et la valeur de marque
Pour les composants qui restent visibles dans le produit final, la finition de surface est autant une question d’image de marque que de protection. Un panneau en aluminium brossé ou un raccord en acier inoxydable poli miroir dure non seulement plus longtemps, mais communique instantanément de la qualité. Des techniques comme la peinture, la thermolaquage ou l’anodisation colorée apportent aussi un codage visuel qui facilite l’assemblage et la maintenance.
4. Ajouter fonctionnalité et propriétés spéciales
Le traitement de surface peut aller au-delà de la protection et de l’esthétique pour apporter une valeur fonctionnelle. Les revêtements isolants peuvent prévenir les courts-circuits ; les revêtements résistants aux UV ralentissent le vieillissement en extérieur ; les finitions à faible frottement améliorent l’efficacité du mouvement. Dans des secteurs comme les dispositifs médicaux, l’aérospatial et le génie maritime, ces revêtements fonctionnels peuvent être vitaux.
5. Équilibrer coût et valeur
Certains acheteurs sont tentés de sauter la finition de surface pour économiser sur les coûts initiaux. Même si cela paraît intéressant sur un budget à court terme, les dépenses à long terme — maintenance, remplacements et arrêts — peuvent être bien plus élevées. Un traitement de surface représentant seulement 5 à 10 % du coût d’une pièce peut multiplier sa durée de vie par deux ou trois, réduisant considérablement le coût total du cycle de vie.
Pour les pièces usinées CNC, le traitement de surface est comme la couche d’étanchéité d’un bâtiment ou la peinture d’une voiture — ce n’est pas qu’une affaire d’apparence. C’est le bouclier qui détermine les performances, la longévité et l’expérience utilisateur. Le négliger, c’est renoncer à une garantie essentielle de la fiabilité à long terme de votre produit.
Principales catégories de traitement de surface des pièces CNC
1. Techniques de modification de surface
La modification de surface consiste à améliorer les propriétés physiques ou l’aspect d’une pièce en travaillant directement sur sa surface — sans modifier les dimensions générales ni la structure centrale. Ces méthodes sont souvent la « première étape » d’un processus de finition et peuvent être réalisées comme procédés autonomes ou en préparation de revêtements et de traitements chimiques.
Parmi les techniques courantes de modification de surface :
- Durcissement de surface– Chauffage et refroidissement rapides de la couche superficielle pour créer une coque durcie qui renforce la résistance à l’usure et à la fatigue. Idéal pour les pièces en acier exposées à des impacts ou frictions répétés, telles qu’arbres, engrenages ou bielles.
- Grenaillage / sablage– Utiliser des média abrasifs à grande vitesse pour éliminer oxydation, bavures ou anciens revêtements et créer une texture mate uniforme. Souvent réalisé avant l’anodisation des pièces en aluminium pour améliorer l’adhérence du revêtement.
- Molesrage– Presser une texture motif dans la surface pour améliorer la prise en main, courant sur les poignées d’outils, boutons ou fixations où l’antiglisse compte.
- Finition brossée– Produire des lignes fines et régulières avec des bandes ou meules abrasives pour masquer les petites rayures et ajouter un attrait décoratif. Fréquent sur les panneaux en aluminium et les carters en acier inoxydable.
- Polissage– Lisser la surface avec des abrasifs et des pâtes à polir jusqu’à un brillant élevé miroir. Parfait pour les pièces dont l’esthétique premium est un argument de vente.
Pourquoi c’est important :
- Avantages– Ces méthodes sont rapides, économiques et très polyvalentes. Elles améliorent nettement l’aspect, contrôlent la rugosité de surface et renforcent l’adhérence pour les traitements ultérieurs.
- Limites– À eux seuls, ils offrent peu ou pas de protection contre la corrosion. Pour des performances durables, il vaut mieux les combiner avec des revêtements protecteurs tels que galvanoplastie, anodisation ou thermolaquage.
Par exemple, si vous avez un lot de boîtiers en aluminium usinés CNC devant être à la fois esthétiques et résistants à la corrosion, commencez par un grenaillage pour obtenir une texture fine et régulière, suivi d’une anodisation. Vous obtenez ainsi un aspect net et professionnel plus une durabilité à long terme.
2. Techniques de revêtement et de galvanoplastie
Parmi toutes les options de traitement de surface des pièces usinées CNC, le revêtement et la galvanoplastie sont parmi les plus utilisés. En ajoutant une couche protectrice à la surface, ils améliorent non seulement l’apparence, mais aussi la résistance à la corrosion et à l’usure, et ajoutent parfois de nouvelles propriétés fonctionnelles.
2.1 Galvanoplastie (dépôt électrolytique)
La galvanoplastie utilise un procédé électrolytique pour déposer une fine couche de métal sur la pièce, créant un revêtement dense et uniforme. Le processus type comprend :
- Prétraitement– Dégraissage, décapage acide et nettoyage pour garantir une surface sans contaminants.
- Étape de dépôt électrolytique– Connecter la pièce comme cathode, le métal de revêtement comme anode, et utiliser une solution électrolytique pour transférer les ions métalliques.
- Post-traitement– Comprend le scellage (formation d’un film protecteur dense), la passivation (réduction de l’activité de surface pour ralentir la corrosion) et l’élimination de l’hydrogène (prévient la fragilisation par l’hydrogène pouvant provoquer la défaillance de la pièce).
Types de revêtements courants et leurs propriétés :
- Chromage– Augmente la dureté de surface et la résistance à l’usure, et fournit une finition décorative. Le chrome décoratif fait 0.5–1 μm d’épaisseur, tandis que le chrome dur va de 5 à 80 μm.
- Nickelage – Offre résistance à l’usure, protection contre la corrosion et une finition brillante. Épaisseur typique de 10–30 μm.
- Zingage – Protection par anode sacrificielle contre la rouille. L’épaisseur est généralement de 5–15 μm. La post-passivation peut produire des finitions blanc, blanc-bleu, jaune (irisé) ou noir, avec une résistance à la corrosion dans l’ordre : noir > jaune > blanc-bleu > blanc.
Revêtements anodiques vs cathodiques :
- Revêtements anodiques (p. ex. la galvanisation) se corrodent en premier pour protéger le métal de base.
- Revêtements cathodiques (p. ex. nickel, chrome) doivent sceller complètement le matériau de base ; tout défaut fera corroder le métal de base en premier.
Résistance à la corrosion (essai au brouillard salin neutre) : Zinc > Nickel > Chrome.
2.2 Revêtement électrophorétique (E-coating)
L’E-coating est similaire à la galvanoplastie, mais dépose une couche de peinture au lieu de métal. Le résultat est une couche uniforme même sur des formes complexes.
- Épaisseur typique : 15–25 μm
- Avantages : Forte adhérence, bonne protection contre la corrosion, couverture uniforme.
- Applications : Pièces automobiles, cadres de vélo, boîtiers d’électroménager.
- Par rapport à la galvanoplastie : La galvanoplastie excelle en dureté et résistance à l’usure ; l’E-coating offre une résistance supérieure à la corrosion et une meilleure couverture sur les géométries complexes.
2.3 Revêtement en poudre vs peinture
Peinture – Grande variété de couleurs et fort brillant, mais adhérence plus faible et résistance à la corrosion modérée. Température de polymérisation ~80°C.
Revêtement en poudre – Utilise l’attraction électrostatique pour appliquer la poudre, ensuite cuite à ~180°C pour former une couche solide et uniforme. Épaisseur typique de 60–70 μm. Forte adhérence, meilleure résistance à la corrosion que la peinture et plus respectueux de l’environnement.
Comparaison : Le revêtement en poudre est économique et écologique ; la peinture offre un rendu visuel plus riche.
2.4 Métallisation sous vide (revêtement PVD)
Le PVD (dépôt physique en phase vapeur) est réalisé sous vide, où des métaux ou non-métaux sont vaporisés puis condensés sur la surface de la pièce. L’épaisseur varie de 0.25–10 μm.
Revêtements décoratifs (0.3–1 μm) – Améliorent l’apparence et la couleur.
Revêtements fonctionnels (2–5 μm) – Augmentent dureté, résistance à l’usure et protection contre la corrosion.
Revêtements PVD courants :
- TiN – Couleur dorée, haute dureté.
- TiAlN – Adapté à l’usinage à forte friction.
- TiCN – Bonne résistance aux chocs et à l’usure.
- DLC – Faible friction, haute dureté.
- CrN – Équilibre entre résistance à l’usure et à la corrosion.
PVD vs galvanoplastie :
- Le PVD est idéal pour les pièces haut de gamme, offrant une qualité de finition, un brillant et une durabilité supérieurs.
- La galvanoplastie convient mieux aux grandes séries sensibles aux coûts.
3. Revêtements de conversion
Le revêtement de conversion est un procédé chimique qui transforme la surface du métal en une fine couche protectrice de composés. Contrairement à la galvanoplastie ou à la peinture, qui ajoutent de la matière par-dessus, les revêtements de conversion altèrent chimiquement la surface elle-même. Le résultat est une couche solidement liée qui résiste à l’écaillage et constitue une excellente base pour les finitions ultérieures.
3.1 Oxyde noir / bronzage
Comment cela fonctionne – Une réaction d’oxydation contrôlée forme une couche d’oxyde dense sur la surface, isolant le métal de l’air et de l’humidité pour ralentir la formation de rouille.
Caractéristiques – Produit une finition noire ou noir bleuté, à faible coût, adaptée aux composants en acier aux exigences d’apparence modestes.
Limites – Résistance à la corrosion limitée ; nécessite généralement un post-traitement à l’huile pour une protection optimale.
Applications – Courant pour les composants mécaniques, les outils et les pièces d’armes à feu.
Note du secteur – Sur les pièces en acier, l’oxyde noir est souvent appelé « bronzage ». Malgré des différences de procédé, leurs fonctions protectrices sont similaires.
3.2 Phosphatation
Comment cela fonctionne – Immersion de pièces en acier, aluminium ou zinc dans une solution contenant des phosphates pour former un revêtement cristallin de phosphate insoluble dans l’eau.
Caractéristiques – Meilleure résistance à la corrosion que l’oxyde noir ; sa structure de surface poreuse en fait une excellente couche de base pour la peinture ou le revêtement en poudre.
Limites – Attrait esthétique limité (généralement gris ou gris foncé) ; coût de traitement légèrement plus élevé que l’oxyde noir.
Applications – Pièces automobiles, quincaillerie, équipements militaires.
Oxyde noir vs phosphatation
- Résistance à la corrosion – Phosphatation > Oxyde noir
- Apparence – L’oxyde noir est plus sombre et plus brillant ; la phosphatation a une finition mate
- Coût – La phosphatation est légèrement plus chère
- Exigence commune – Les deux exigent un nettoyage minutieux et un dérouillage avant traitement pour garantir une protection efficace.
3.3 Anodisation des pièces en aluminium
Comment cela fonctionne – Placer l’aluminium dans un bain électrolytique et appliquer un courant pour former à la surface un film d’oxyde dense, uniforme et dur.
Avantages – Amélioration de la résistance à la corrosion et à l’usure et de l’attrait décoratif ; peut aussi augmenter la friction de surface pour des pièces fonctionnelles.
Anodisation classique vs anodisation dure:
- Épaisseur du film – Classique : 5–12 μm ; Dur : 25–70 μm
- Dureté – Classique : HV 180–310 ; Dur : HV 310–550
- Apparence – L’anodisation classique est translucide ou colorée ; l’anodisation dure est opaque avec une finition mate
Résistance aux UV – Même l’anodisation dure souffre d’une exposition UV prolongée. Les solutions comprennent des temps de scellement plus longs, des couches de finition bloquant les UV et des teintures très solides à la lumière.
Différences selon les matériaux – L’aluminium 6061 s’anodise avec des résultats stables, tandis que le 7075, en raison de sa haute teneur en zinc, est sujet aux bords blancs, aux taches noires ou aux couleurs irrégulières — surtout avec des couleurs vives comme le rouge ou l’orange.
4. Autres revêtements protecteurs
Au-delà de la galvanoplastie, de la peinture et des revêtements de conversion courants, il existe des finitions protectrices spécialisées conçues pour des besoins de performance et des environnements spécifiques. L’un des exemples les plus connus est le revêtement Dacromet.
4.1 Revêtement Dacromet
Comment cela fonctionne – Dacromet est un revêtement à base de zinc-chrome composé de poudre de zinc, de poudre d’aluminium, d’acide chromique et d’eau déionisée. Il est appliqué par immersion puis cuit à haute température pour créer une couche protectrice uniforme.
Étapes du procédé – Dégraissage au solvant → polissage mécanique → immersion → cuisson → deuxième immersion → cuisson → séchage.
Épaisseur typique – 2–15 μm.
Avantages :
- Résistance à la corrosion exceptionnelle, supportant des centaines d’heures d’essai au brouillard salin
- Aucun risque de fragilisation par l’hydrogène, ce qui le rend adapté aux fixations haute résistance
- Respectueux de l’environnement et conforme aux réglementations environnementales modernes
Limites :
- Faible résistance à l’usure ; ne convient pas aux conditions de friction ou d’abrasion continues
- Choix de couleurs limité — le plus souvent gris argent
Applications typiques :
Boulons, écrous, ressorts et composants de systèmes de freinage dans l’automobile, la moto et la machinerie — en particulier les pièces porteuses exigeant une haute résistance à la corrosion.
Conseil du secteur : Les forces de Dacromet résident dans sa résistance à la corrosion, son caractère écologique et l’absence totale de fragilisation par l’hydrogène, ce qui en fait un excellent remplacement du zingage ou du chromage traditionnel sur les fixations haute résistance. Cependant, pour les pièces soumises à une friction ou à des impacts constants, il est recommandé d’appliquer un revêtement supplémentaire résistant à l’usure par-dessus le Dacromet pour prolonger la durée de vie.
5. Anodisation de l’aluminium et considérations particulières
L’anodisation est l’un des traitements de surface les plus courants — et les plus polyvalents — pour les pièces en aluminium usinées CNC. En faisant passer un courant électrique dans l’aluminium immergé dans un bain électrolytique, une couche d’oxyde dense et uniforme se forme à la surface. Cela renforce non seulement la résistance à la corrosion, mais aussi la résistance à l’usure, et permet une large gamme de finitions décoratives.
5.1 Étapes du procédé
Nettoyage – Utiliser des solutions alcalines ou acides pour éliminer les huiles et contaminants de surface.
Prétraitement – Ébavurage, grenaillage, meulage ou polissage pour assurer une surface uniforme.
Anodisation – Immerger la pièce dans un bain d’électrolyte et appliquer un courant ; l’épaisseur du film dépend du type d’électrolyte, de la densité de courant et du temps de traitement.
Coloration (facultatif) – Immersion dans un bain de teinture pour obtenir la couleur souhaitée.
Scellage – Traitement à l’eau chaude ou avec un agent de scellement pour fermer les pores de la couche d’oxyde, augmentant la résistance à la corrosion et la dureté.
Rinçage et séchage – Élimination des résidus d’électrolyte et d’agent de scellement.
5.2 Anodisation classique vs anodisation dure
Épaisseur du film – Classique : 5–12 μm ; Dur : 25–70 μm
Dureté – Classique : HV 180–310 ; Dur : HV 310–550
Aspect de surface – L’anodisation classique est translucide ou teintable ; l’anodisation dure est opaque avec une finition mate
Rugosité – L’anodisation dure augmente légèrement la rugosité de surface
5.3 Défis et solutions de la résistance aux UV
Bien que les revêtements anodisés protègent contre la corrosion, une exposition UV prolongée peut dégrader la couche d’oxyde, provoquant décoloration et perte de performance.
Solutions possibles :
- Appliquer une couche de finition bloquant les UV (similaire à un spray protecteur transparent)
- Prolonger le temps de scellement pour améliorer la densité du revêtement
- Utiliser des teintures très solides à la lumière (rares sur le marché national)
5.4 Comportement selon le matériau
Aluminium 6061 – Résultats d’anodisation stables, couleur uniforme, convient à une large gamme de teintes
Aluminium 7075 – Sa haute teneur en zinc le rend sujet aux bords blancs, taches noires ou couleurs irrégulières, surtout avec des teintures vives comme le rouge ou l’orange
Conseil du secteur : Si l’esthétique est critique pour les pièces en 7075, lancez d’abord un petit lot d’essai et envisagez des teintes plus foncées pour minimiser les variations de couleur visibles.
Comment choisir le bon traitement de surface pour les pièces usinées CNC
Choisir le bon traitement de surface pour des pièces usinées CNC consiste à équilibrer compatibilité des matériaux, environnement de fonctionnement, exigences fonctionnelles, coût et délais. Un revêtement parfait pour une application peut être un mauvais choix pour une autre. Voici un guide pas à pas pour décider en connaissance de cause.
1. Commencez par la compatibilité des matériaux
Les différents matériaux réagissent très différemment aux traitements de surface, ce critère doit donc toujours être votre premier filtre.
Aluminium et alliages d’aluminium (6061 / 7075)
- 6061 – Anodisation stable, couleur uniforme. Fonctionne bien avec l’anodisation classique (5–12 μm) ou dure (25–70 μm).
- 7075 – La haute teneur en zinc augmente le risque de bords blancs, taches noires ou couleurs irrégulières après anodisation — surtout avec des couleurs vives comme le rouge ou l’orange. Testez d’abord un échantillon, optez pour des teintes foncées et envisagez de prolonger le scellement pour améliorer la densité.
Acier au carbone / acier allié
- Zingage (revêtement anodique, 5–15 μm) se sacrifie pour protéger le métal de base ; parfait pour les environnements très corrosifs.
- Nickelage (10–30 μm) et chromage (0.5–80 μm) sont des revêtements cathodiques qui doivent sceller complètement le métal de base pour prévenir la corrosion ; idéaux quand dureté, résistance à l’usure ou attrait décoratif sont prioritaires.
- Dacromet (2–15 μm) offre une résistance exceptionnelle à la corrosion sans fragilisation par l’hydrogène, parfait pour les fixations haute résistance.
Acier inoxydable
Naturellement résistant à la corrosion ; peut être brossé ou poli pour une meilleure esthétique, ou renforcé avec des revêtements PVD (TiN, DLC, CrN) pour une résistance à l’usure et des finitions décoratives accrues.
2. Adaptez-vous à l’environnement de fonctionnement
Intérieur, conditions stables – Le nickelage ou le chromage offrent une bonne combinaison d’apparence et de protection contre la rouille ; peinture ou revêtement en poudre selon le budget et le style.
Humidité élevée, brouillard salin ou exposition chimique – La galvanisation surpasse le nickel en résistance à la corrosion ; Dacromet et les alliages zinc-nickel prolongent la durée de vie des pièces.
Extérieur + exposition aux UV – L’anodisation doit être associée à une couche de finition bloquant les UV ou à un scellement prolongé ; le revêtement en poudre épais (60–70 μm) offre une protection fiable.
Fixations haute résistance – Privilégiez Dacromet ou la galvanisation alliage zinc-nickel avec passivation.
3. Définissez les priorités fonctionnelles
Résistance à la corrosion – Galvanisation (noir > jaune > blanc-bleu > blanc), Dacromet, E-coating (15–25 μm), anodisation dure.
Résistance à l’usure – Revêtements PVD (TiN, TiAlN, DLC, CrN), anodisation dure, chromage dur.
Apparence – Anodisation colorée, peinture très brillante, revêtement en poudre lisse, finition brossée, polissage miroir.
Propriétés spéciales – Isolation, résistance aux UV, faible friction — obtenues avec des revêtements fonctionnels comme le DLC.
4. Équilibrez coût et délais
Tendance des coûts (selon le PDF) : Chromage > Nickelage > Zingage.
Traitement par lots – La galvanoplastie, le revêtement en poudre et l’E-coating sont parfaits pour la production de masse ; le PVD et le chromage dur conviennent mieux aux petits lots à haute valeur.
Impact sur les délais – Les procédés combinés (p. ex. grenaillage + anodisation) exigent un temps de traitement supplémentaire.
Essentiels du post-traitement – Pour les pièces en acier, la dégazage de l’hydrogène (200–250°C pendant ≥3 heures) après le revêtement prévient la fragilisation par l’hydrogène ; le scellement ou la passivation améliore fortement la résistance à la corrosion.
5. Envisagez les procédés combinés
Parfois, les meilleurs résultats viennent de procédés superposés:
- Grenaillage + anodisation – Améliore l’adhérence et garantit une apparence uniforme (idéal pour l’aluminium).
- Phosphatation + peinture/revêtement en poudre – La couche de phosphate poreuse renforce l’adhérence du revêtement et la résistance à la corrosion.
- Galvanisation + passivation – Ajoute un codage couleur et prolonge la durée de vie au brouillard salin.
- Dacromet + revêtement résistant à l’usure – Équilibre résistance à la corrosion et durabilité sous friction.
6. Matrice de référence de sélection rapide
| Matériau / Environnement | Corrosion | Usure | Apparence | Combinaison de procédés recommandée |
|---|---|---|---|---|
| Aluminium 6061 (extérieur) | ★★★ | ★★ | ★★★ | Grenaillage + anodisation dure + scellement + couche anti-UV |
| Aluminium 7075 (décoratif) | ★★ | ★★ | ★★★ | Anodisation foncée + scellement |
| Acier au carbone (marine/chimie) | ★★★ | ★★ | ★★ | Galvanisation (noir/jaune) + passivation |
| Boulons haute résistance | ★★★ | ★★ | ★ | Dacromet / alliage zinc-nickel + passivation |
| Acier inoxydable (aspect premium) | ★★ | ★★★ | ★★★ | Brossé/poli + revêtement PVD |
Considérations de coût et de délais
En choisissant un traitement de surface, performance et apparence sont importantes — mais coût et délais peuvent être tout aussi critiques. En production à grande échelle ou avec des délais serrés, la bonne (ou mauvaise) décision de finition de surface peut directement déterminer si un projet respecte le budget et le calendrier.
1. Tendances et décomposition des coûts
Pour les procédés de galvanoplastie courants, le PDF indique clairement la tendance du coût unitaire :
Chromage > Nickelage > Zingage
Les différences viennent de :
- Coûts des matériaux – Le chromage exige des composés de chrome coûteux ; les revêtements PVD nécessitent des équipements sous vide et des matériaux de haute pureté.
- Complexité du procédé – Le chromage, le PVD et l’anodisation dure impliquent plus d’étapes et des temps de traitement plus longs, ce qui augmente les coûts.
- Épaisseur du revêtement et exigences de performance – Les couches plus épaisses ou les spécifications de performance supérieures exigent plus de temps et de matériaux.
Exemple :
- Pour des pièces décoratives d’intérieur, la galvanisation ou l’anodisation classique peuvent suffire, économisant 30–50% par rapport aux finitions premium.
- Pour les moules haut de gamme ou les composants résistants à l’usure, les revêtements PVD ont un coût initial plus élevé mais peuvent considérablement prolonger la durée de vie et réduire les frais de remplacement.
2. Facteurs de délai
Procédés simples vs combinés – Un traitement de surface simple peut ne prendre que 1–3 jours (selon la charge de production), tandis qu’un procédé combiné (p. ex. grenaillage + anodisation + scellement) exigera du temps supplémentaire.
Étapes de post-traitement:
- Les pièces en acier après revêtement nécessitent une restauration par la chaleur (200–250°C pendant ≥3 heures) pour prévenir la fragilisation par l’hydrogène.
- Les pièces anodisées ont souvent besoin d’un scellement (eau chaude/scellant) pour améliorer la résistance à la corrosion — cela ajoute d’un demi-jour à un jour complet.
Capacité des équipements et délais d’attente – Les équipements PVD et de revêtement sous vide haut de gamme sont limités et peuvent nécessiter une réservation en haute saison ; la galvanoplastie et le revêtement en poudre ont généralement des capacités plus stables.
3. Réglementations environnementales et coûts de conformité
Pour les exportations vers des marchés aux normes environnementales strictes (p. ex. RoHS, REACH), certaines substances comme le chrome hexavalent et certains sels de nickel sont restreintes :
- Cela peut nécessiter de passer à une galvanisation au chrome trivalent ou à une passivation sans chrome, ce qui augmente les coûts des matières premières.
- L’E-coating et le revêtement en poudre offrent une meilleure conformité environnementale mais peuvent exiger des étapes de prétraitement plus longues.
4. Équilibrer coût et délais
- Fixez les priorités – S’agit-il d’un projet sensible aux coûts ou d’un produit premium haute performance ?
- Avantage de la production par lots – Traiter les pièces en grande quantité aide à répartir les coûts de réglage et de préparation des équipements.
- Prévoyez des marges – Les procédés combinés ou les tests de conformité à l’exportation exigent des délais supplémentaires.
- Pensez coûts du cycle de vie – Un prix d’achat bas peut entraîner des coûts de maintenance plus élevés à long terme.
Erreurs courantes et comment les éviter
Pour la sélection et l’application des traitements de surface des pièces usinées CNC, de nombreux problèmes peuvent être évités avec un peu de prévoyance. Un mauvais choix ou une exécution médiocre peut nuire aux performances, entraîner des reprises, retarder les livraisons et même provoquer des réclamations clients. Voici quelques erreurs courantes et comment les éviter.
1. Se concentrer uniquement sur l’apparence en ignorant la performance
Certains acheteurs privilégient la couleur, le brillant et l’attrait visuel mais négligent l’environnement de fonctionnement de la pièce et ses besoins fonctionnels.
Exemple : Des fixations chromées décoratives installées en zone côtière étaient superbes au début, mais ont échoué en quelques mois à cause de la corrosion par brouillard salin.
Conseil : Trouvez l’équilibre entre esthétique et performance. En environnement humide ou à brouillard salin, privilégiez la résistance à la corrosion : envisagez la galvanisation (noir/jaune), le Dacromet ou l’anodisation dure.
2. Inadéquation entre procédé et matériau
Les différents matériaux réagissent très différemment aux traitements de surface, et ignorer la compatibilité peut entraîner des couleurs incohérentes, une mauvaise adhérence ou une protection insuffisante.
Exemple : Une anodisation de couleur vive sur de l’aluminium 7075 a produit des bords blancs et des taches noires, entraînant le rejet du lot.
Conseil :
- L’aluminium 6061 se prête bien à une grande variété de couleurs d’anodisation et offre des résultats stables.
- L’aluminium 7075 nécessite des tests et convient mieux aux couleurs foncées.
- Pour l’acier au carbone, les revêtements anodiques comme la galvanisation offrent une protection contre la corrosion plus fiable.
3. Sauter ou bâcler les étapes de post-traitement
Même avec une finition correcte, un post-traitement inadéquat peut réduire drastiquement la résistance à la corrosion.
Exemple : Des pièces en acier revêtues sans traitement de dégazage d’hydrogène ont échoué en service à cause de la fragilisation par l’hydrogène.
Conseil :
- Pour les pièces en acier, effectuez toujours un dégazage d’hydrogène à 200–250°C pendant ≥3 heures après le revêtement.
- Pour les pièces anodisées, prolongez le temps de scellement pour augmenter la densité du revêtement.
- Vérifiez l’épaisseur et l’adhérence du revêtement avant expédition.
4. Sous-estimer l’impact de l’environnement
Ne pas tenir compte de l’environnement réel de la pièce est une cause fréquente de défaillance prématurée de la finition.
Exemple : Des pièces peintes utilisées en extérieur se sont décolorées et écaillées en moins d’un an.
Conseil :
- Usage extérieur : choisissez des couches protectrices épaisses (revêtement en poudre, E-coating, anodisation dure) plus une couche de finition bloquant les UV.
- Environnements chimiques très humides : Dacromet ou la galvanisation alliage zinc-nickel fonctionnent le mieux.
- Environnements mécaniques à fort impact : ajoutez un revêtement résistant à l’usure (PVD, chrome dur).
5. Ignorer le coût du cycle de vie
Réduire les coûts initiaux en choisissant un procédé moins cher peut se retourner contre vous quand maintenance et remplacements sont fréquents.
Conseil :
Pour les pièces critiques, calculez le coût total du cycle de vie, y compris remplacements, arrêts et maintenance.
Quand le budget le permet, investissez dans un procédé offrant une protection plus forte pour réduire les dépenses à long terme.
Réflexions finales
Qu’il s’agisse d’un boîtier en aluminium, d’un composant décoratif en acier inoxydable ou d’une pièce structurelle en acier au carbone, choisir le bon traitement de surface n’est jamais un simple supplément optionnel. Cela impacte directement la résistance à la corrosion et à l’usure de la pièce, la qualité de son apparence et même son coût total sur le cycle de vie.
Dans ce guide, nous avons dressé la carte complète de la finition de surface :
- Techniques de modification de surface – Des moyens rapides et efficaces d’améliorer l’apparence et l’adhérence des revêtements.
- Techniques de revêtement et de galvanoplastie – De la galvanisation aux revêtements PVD, en équilibrant protection et attrait décoratif.
- Revêtements de conversion – Transformation chimique du matériau de base en une couche protectrice stable.
- Revêtements protecteurs spéciaux – Comme le Dacromet, offrant des barrières fiables pour les fixations haute résistance et les environnements extrêmes.
- Détails de l’anodisation de l’aluminium – Garantir que les pièces légères performent de façon constante dans différentes conditions.
En tant qu’ingénieur acheteur ou passionné de mécanique, votre objectif n’est pas seulement de faire en sorte qu’une pièce « soit belle aujourd’hui », mais de garantir qu’elle reste fiable et fonctionnelle pendant des mois, voire des années. Cela signifie prendre en compte le matériau, l’environnement, la fonction, le coût et les délais et — si nécessaire — sélectionner des procédés combinés pour une performance optimale.
Un simple enseignement :
Ne traitez pas la finition de surface comme une correction de dernière minute — intégrez-la dès la phase de conception.
Ainsi, vos pièces usinées CNC pourront porter la bonne « armure » et performer dans toutes les conditions sans compromis.
Le traitement de surface est essentiel à la durabilité. Pour voir comment il s’insère dans le processus de sélection global, lisez notre Guide d’achat des articulations Heim.