Aller au contenu
Capacité de fabrication / Usinage CNC

Fraisage CNC

Le fraisage, c’est ainsi que nous fabriquons les pièces que le tournage ne peut pas produire : supports, plaques, carters et tout composant présentant des faces orientées dans plus d’une direction. Tandis que notre capacité de tournage se concentre à Ningbo et Wuxi, notre capacité de fraisage est regroupée sur notre base de production affiliée de Taixing, aux côtés de la découpe laser, du formage et du soudage avec lesquels elle s’intègre dans le même flux de production.

8Centres d’usinage CNC sur notre base affiliée de Taixing
ISO 9001:2015Certificat n° 11425Q49262R0S · Adresse de production de Ningbo
Évalué par SGSBase de production de Taixing · rapport n° 482195455_P+T
Réserves d’acierPrécision d’usinage documentée sur notre propre site de Ningbo
01 / Fondamentaux du procédé

Qu’est-ce que le fraisage CNC ?


Le fraisage CNC est un procédé d’usinage par enlèvement de matière dans lequel un outil fraise rotatif à plusieurs dents retire de la matière d’une pièce maintenue fixe, ou orientée, dans un montage. C’est l’image miroir du tournage : en fraisage, l’outil tourne et la pièce reste fixe; en tournage, la pièce tourne et l’outil reste fixe.

C’est cette distinction qui donne au fraisage son étendue. Comme la pièce n’a pas besoin de tourner, elle n’a pas besoin d’être ronde. Une fraiseuse peut attaquer une pièce par le dessus, par les côtés et — avec un quatrième axe ou un montage repositionné — par des faces supplémentaires, en usinant des surfaces planes, des poches, des rainures, des profils contournés et des perçages partout où le plan l’exige.

Un centre d’usinage CNC typique commande au moins trois axes linéaires (X, Y, Z) et reçoit des outils interchangeables, si bien qu’une seule prise en pièce permet de surfacer une face, d’usiner une poche, de percer un motif de trous et de tarauder sans déplacer la pièce, lorsque la machine et l’outillage le permettent. Moins de prises signifient que les fonctions usinées en une seule opération conservent leurs relations dimensionnelles entre elles ; les fonctions qui exigent une deuxième prise dépendent de la précision du re-serrage de la pièce. La configuration d’axes exacte et la capacité d’outillage de chaque machine sont confirmées par rapport aux exigences de votre pièce lors de la revue de plan.

Les fonctions typiquement fraisées comprennent les faces planes et en gradin, les poches et rainures, les surfaces contournées et 3D, les motifs de trous percés et taraudés, les bossages et nervures, ainsi que les brides de fixation comportant des fonctions sur plus d’une face.
02 / Choix du procédé

Fraisage ou tournage ? Bien lire le dessin


Les deux procédés sont complémentaires, pas concurrents, et la plupart des dossiers de plans que nous recevons nécessitent les deux quelque part dans la gamme de fabrication.

Le fraisage gagne quand la pièce n’est pas ronde. Un support, une plaque, un carter ou toute pièce dont les faces pointent dans des directions différentes n’a pas d’axe naturel sur lequel tourner : il faut le maintenir immobile pendant que l’outil se déplace autour de lui. Si vous pouvez imaginer la pièce posée à plat sur une table, il s’agit très probablement d’une pièce fraisée.

Le tournage gagne quand la pièce est un corps de révolution. Un arbre, une bague, une douille filetée, une entretoise — toute pièce dont toutes les fonctions sont concentriques à un seul axe central s’usine au tour bien plus efficacement qu’en fraisage, car la pièce rotative fait le travail de positionnement qu’une fraiseuse nécessiterait plusieurs prises pour réaliser.

Beaucoup de composants réels ont besoin des deux, en séquence. Un goujon tourné qui nécessite en outre une face plate pour la clé, ou un perçage transversal hors de l’axe principal, passe au fraisage comme opération secondaire après le tournage. Un support fraisé qui comporte aussi un logement de bague alésé subit un alésage de type tournage directement sur le centre d’usinage. Définir correctement cet enchaînement — et dans le bon ordre — fait partie de ce que nous confirmons lors de la revue de plan, au lieu de le laisser régler à l’atelier.

Question à se poser sur la pièceOriente vers
Puis-je la décrire en balayant un profil autour d’un seul axe central ?Tournage
A-t-elle des faces plates pointant dans des directions différentes ?Fraisage
Se monte-t-elle sur un autre élément avec un motif de boulons sur une face plate ?Fraisage
La fonction principale est-elle un alésage, un diamètre extérieur ou un filetage sur un seul axe ?Tournage
A-t-elle besoin de poches, de rainures ou d’un profil contourné ?Fraisage
La règle pratique : si une pièce a besoin de faces plates, de poches, de rainures ou de fonctions orientées dans plusieurs directions, le fraisage est généralement le procédé principal naturel. S’il s’agit d’un corps de révolution, le tournage est généralement plus efficace. Beaucoup de composants réels ont besoin des deux ; l’enchaînement est confirmé lors de la revue de plan.
03 / Routes de production

Le fraisage CNC chez SYZ


Route principale

Taixing, Jiangsu

Notre base de production étroitement affiliée à Taixing concentre le travail structurel et la tôle, et les centres d’usinage sont l’épine dorsale de cette capacité. La base exploite 8 centres d’usinage CNC — 4 unités du modèle VL-12i et 4 unités CNC i5T5.2 — aux côtés de ses équipements de découpe laser, de formage, de soudage robotisé et de revêtement. Il s’agit d’une entité juridique distincte disposant de son propre équipement, et c’est délibérément ainsi que nous la présentons, plutôt que de l’appeler « notre usine ».

8Centres d’usinage CNC
4Lignes de production
5,313 m²Surface de production
60 joursDélai de livraison standard · échantillons en 45 jours
Périmètre du site : Taixing est une base de production affiliée, pas une entité juridique propre à SYZ. Sa capacité de fraisage CNC est coordonnée avec les ressources de découpe laser, de formage, de soudage robotisé et de revêtement situées sur la même base.

La base occupe 5 313 m² avec 32 employés répartis sur 4 lignes de production et a été évaluée sur place par SGS dans le cadre du programme Verified Supplier d’Alibaba.com, rapport n° 482195455_P+T, valable jusqu’au 17 novembre 2026.

Route secondaire

Ningbo + Wuxi

Notre propre site de Ningbo et notre base affiliée de Wuxi exploitent chacune, en plus, un centre d’usinage. En pratique, cette capacité sert typiquement aux fonctions fraisées de pièces essentiellement tournées — une face plate pour clé, un perçage transversal, une rainure de clavette — car une pièce véritablement fraisée présente généralement un volume de fraisage supérieur à ce qu’une seule machine par site peut absorber à côté de son autre travail. Une pièce exclusivement fraisée est plus probablement routée vers Taixing.

2Centres entre Ningbo + Wuxi
1 + 1Un centre sur chaque site
20 joursDélai d’échantillon sur la route de Ningbo
30 joursProduction standard sur la route de Ningbo
Utilisation typique : si votre pièce est essentiellement un corps tourné avec une ou deux fonctions fraisées, elle reste probablement sur la ligne de tournage et l’opération de fraisage y est réalisée. L’enchaînement exact est confirmé lors de la revue de plan.

Le site de Ningbo est notre propre installation de production. Wuxi est une base de production étroitement affiliée, dotée de son propre équipement et d’un processus documenté de non-externalisation. Nous identifions la route utilisée pour chaque commande spécifique au lieu de présenter toute la capacité comme un seul atelier indifférencié.

Revue de plan→Matériau + référentiel→Taixing / route secondaire→Inspection + opération suivante

Au-delà de notre production propre et affiliée, nous travaillons avec une trentaine de fabriques partenaires vérifiées dans la région de Ningbo et Taizhou, couvrant des procédés spécialisés. Nous confirmerons la route empruntée par votre pièce lors de la revue de plan.

04 / Familles de pièces

À quoi sert le fraisage CNC


01

Quincaillerie structurelle et de fixation

Supports, plaques de fixation, plaques de yoke, supports de fourche, supports de manille, étriers en U, butées de bras de torsion et montages de préparation au soudage à faces d’accouplement usinées.

02

Carters et enveloppes

Paliers de roulements, enveloppes de capteurs, carters de réducteurs et de pompes, corps de connecteurs et boîtiers d’instruments à plusieurs faces usinées.

03

Pièces structurelles automobile et tout-terrain

Bras de suspension, biellettes de suspension, supports de barre stabilisatrice, supports de plaque de protection et plaques de renfort de châssis.

04

Composants hydrauliques et pneumatiques

Corps de vanne, blocs manifolds, blocs de fixation de vérins et plaques adaptatrices de raccords à plusieurs faces de raccordement.

05

Montages, gabarits et outillage

Montages de contrôle, gabarits de soudage, gabarits de perçage et platines de localisation utilisés en production plutôt que vendus comme produits finis.

06

Matériel pour l’automatisation industrielle

Plaques de montage de capteurs, supports de gestion des câbles, cadres de panneaux de protection et blocs de montage d’actionneurs.

Matériaux couramment fraisés dans nos propres gammes de produits : acier doux et acier au carbone, acier allié chromoly 4130, aluminium 6061 et acier inoxydable 304/316. Le matériau d’une pièce personnalisée est confirmé par rapport à votre plan, au chemin de charge et à la finition ou au revêtement dont l’ensemble a besoin — nous ne le déduisons pas de l’apparence de la pièce.
05 / Exemples de produits

Composants usinés issus de nos propres gammes de produits


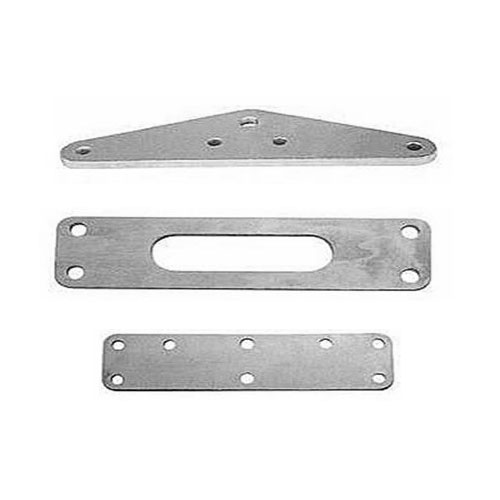
Plaque de yokeCustom machined steel yoke plate with milled slot and mounting holes
Quincaillerie structurelle

Plaques de yoke personnalisées

Le profil de la plaque, la rainure de l’axe et le motif de trous de fixation sont tous fraisés à partir de tôle plate en une seule prise, en maintenant la rainure d’équerre par rapport à la face de montage.

Support de fourcheMild steel clevis link bracket for rod end mounting with milled clevis slot
Montage de rotule

Étrier de fourche, montage de rotule

Les oreilles de la fourche, l’alésage de l’axe et la face de montage de base sont usinés sur un centre d’usinage afin que la rainure reste parallèle et l’alésage perpendiculaire à la face de montage.

Support de manilleWeld-on shackle clevis mount bracket with machined pin slot
Pièces à souder

Support de manille à fourche à souder, personnalisé

Usiné à partir de barre ou de tôle avant que la face de préparation au soudage ne soit coupée — la rainure et l’alésage de l’axe sont tenus sur le même référentiel afin que la manille articule proprement une fois soudée en place.

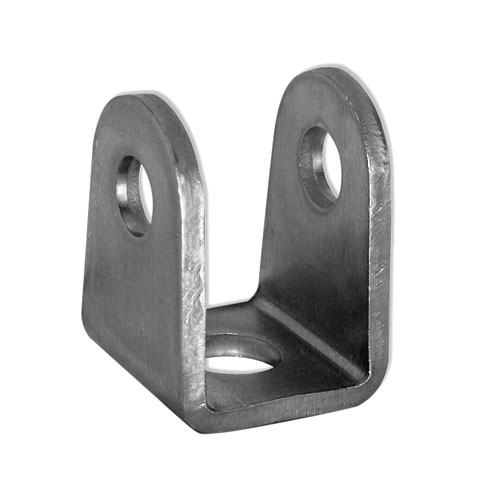
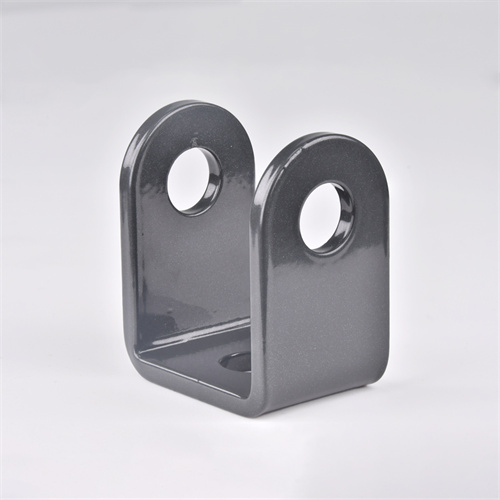
Étrier en UMachined steel U-bracket clevis with parallel mounting arms
Application voiturette de golf

Étrier de fourche en U, application voiturette de golf

Les deux bras parallèles et leurs trous d’axe alignés sont fraisés et percés ensemble afin que l’étrier accepte l’axe sans gripper.

Butée de torsionMachined torsion bar stop block for sprint car suspension
Quincaillerie tout-terrain

Butée de barre de torsion pour Sprint Car

La face de montage, le profil de la butée et l’alésage traversant sont usinés ensemble afin que la butée repose à plat et d’équerre une fois boulonnée au châssis.

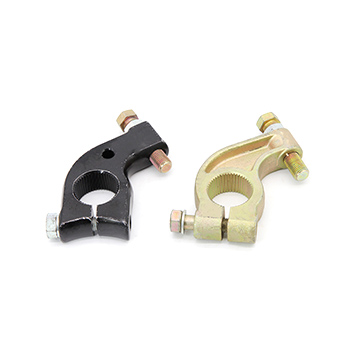
Support de palierMachined bracket arm hardware for glider bearing mounting
Quincaillerie de paliers

Quincaillerie de support de bras de palier Glider

Le profil du bras, son alésage et le motif de trous de fixation sont usinés en une seule prise, ce qui maintient l’alésage du palier aligné avec la face de montage.

Besoin d’un support ou d’un carter absent du catalogue ? Envoyez-nous le dessin.

06 / Contrôle qualité

Comment les pièces fraisées sont contrôlées


Les pièces fraisées comportent plus de risques d’erreur cumulée que les pièces tournées, car la plupart dépendent de plusieurs faces devant rester correctement liées entre elles. Le contrôle se concentre sur le montage et la première pièce, et pas seulement sur le produit fini.

01

Matière entrante

Les tôles, barres et billettes sont vérifiées par rapport aux certificats matière avant libération en production.

02

Documentation du procédé

Notre base affiliée de Taixing fonctionne avec des instructions de travail écrites, un flux de processus défini pour chaque référence, un système de gestion de production et un programme d’évaluation des fournisseurs.

03

Première pièce

La première pièce d’un nouveau montage est vérifiée par rapport au dessin avant libération de la série, y compris les relations entre fonctions qu’un contrôle d’une seule surface manquerait.

04

Inspection en cours et finale

Selon le produit et la commande, les produits finis passent par une inspection à 100 %, un échantillonnage ou un plan spécifié par le client.

05

Action corrective

Une procédure documentée d’actions correctives et préventives s’applique lorsqu’un problème de qualité l’exige.

07 / Conception pour la fabrication

Concevoir pour le fraisage : quoi envoyer et ce qui pilote le coût


Quoi envoyer avec une demande

  • Un plan 2D ou un modèle 3D avec dimensions et tolérances
  • Matériau et certificat requis, le cas échéant
  • Exigences de rugosité de surface sur les faces fonctionnelles
  • Référentiel, s’il influe sur les relations entre fonctions
  • Quantité et calendrier cible
  • Finition ou revêtement, le cas échéant
01

Nombre de prises en pièce

Chaque face nécessitant une orientation de montage distincte ajoute du temps et réintroduit de la tolérance de position. Concevoir la pièce pour que davantage de fonctions soient accessibles en une ou deux prises est le plus grand levier sur le coût.

02

Matière de départ

Le fraisage retire la matière d’un bloc, d’une plaque ou d’une billette. Une grande pièce plate usinée à partir d’une plaque épaisse peut coûter moins cher que la même forme usinée dans un bloc massif.

03

Rayons d’angle intérieurs

Un outil fraise possède un rayon : un angle intérieur réellement vif ne peut donc pas être fraisé. Un rayon pratique ou une rainure de dégagement est généralement moins coûteux et plus résistant qu’exiger un angle impossible.

04

Profondeur de poche par rapport au diamètre de l’outil

Les poches profondes et étroites exigent un outil long et fin qui fléchit sous charge. Maintenir la profondeur de poche à environ quatre fois le diamètre de l’outil évite cela là où la conception le permet.

05

Parois minces et nervures

Les sections minces fléchissent sous l’effort de coupe, ce qui affecte la planéité et l’épaisseur de paroi. Si une paroi mince est fonctionnellement nécessaire, dites-le-nous : cela modifie la stratégie de coupe.

06

Tolérances et référentiel

Cotez avec tolérance les fonctions qui portent la fonctionnalité et définissez les relations entre fonctions de faces différentes.

07

Motifs de trous et filetages

Les trous percés, alésés et taraudés sont généralement réalisés sur le même centre d’usinage que le fraisage lorsque la machine et l’outillage le permettent. Les regrouper par face réduit les changements d’outil et les prises en pièce.

Après le fraisage

Étapes suivantes habituelles dans notre réseau pour une pièce fraisée :

MOQ typique100 à 300 pièces par article ; les articles en stock peuvent être disponibles en plus petites quantités.
Échantillons en 45 joursDélai d’échantillon de la route de Taixing ; le délai de production standard est de 60 jours.
Plus de 20 paysLes clients sont servis par l’équipe export de SYZ Machine.
08 / Questions des acheteurs

FAQ sur le fraisage CNC


Quels types de pièces fraisez-vous, plutôt que de les tourner ?

Le fraisage couvre tout ce qui n’est pas un corps de révolution — supports, plaques, carters et pièces aux faces orientées dans des directions différentes. Si votre pièce est ronde et que toutes les fonctions partagent un seul axe central, c’est presque certainement une pièce tournée. Beaucoup de composants ont besoin des deux ; nous confirmons l’enchaînement lors de la revue de plan.

Usinez-vous d’après mon dessin, ou uniquement à partir d’un catalogue ?

Les deux. Nous produisons des supports, plaques et carters usinés personnalisés d’après plans, en plus de la quincaillerie de catalogue. Envoyez un plan 2D ou 3D, ou un échantillon avec les dimensions clés, et nous confirmerons matériau, tolérances, référentiel et finition avant de chiffrer.

Quelle tolérance pouvez-vous tenir sur une pièce fraisée ?

Cela dépend de la fonction, du montage et du nombre de prises nécessaires à la pièce — une face fraisée en une seule prise contre un référentiel ferme tient plus serré qu’une fonction atteinte après re-serrage. Dites-nous quelles fonctions portent la fonctionnalité et nous confirmerons ce qui est réalisable fonction par fonction, plutôt que de citer un chiffre général unique.

Le fraisage est-il réalisé en interne ou sous-traité ?

La capacité de fraisage est concentrée sur notre base de production étroitement affiliée de Taixing, qui exploite 8 centres d’usinage CNC aux côtés de la découpe laser, du formage et du soudage. Notre propre site de Ningbo et notre base affiliée de Wuxi exploitent chacun en plus un centre d’usinage pour les fonctions fraisées des pièces principalement tournées. Nous sommes précis sur la route suivie par chaque pièce au lieu de tout décrire comme un seul atelier indifférencié.

Quels sont votre MOQ et délai de livraison pour les supports usinés ?

Le MOQ typique est de 100 à 300 pièces par référence. Le délai standard sur la route de Taixing est de 60 jours avec un délai d’échantillon de 45 jours — plus long que pour les pièces tournées, reflétant la nature multiprocédé et structurelle de la plupart des composants fraisés. Les délais sont confirmés avec le devis.

Quels matériaux fraisez-vous ?

Les matériaux que nous fraisons régulièrement dans nos propres gammes de produits comprennent l’acier doux et l’acier au carbone, l’acier allié chromoly 4130, l’aluminium 6061 et l’acier inoxydable 304/316. Pour une pièce personnalisée, le matériau est confirmé par rapport à votre plan et à la finition ou au revêtement dont votre programme a besoin.

Pouvez-vous fournir des données d’inspection CMM pour une pièce fraisée ?

Oui, lorsque votre programme l’exige. La mesure tridimensionnelle est disponible via notre base affiliée de Wuxi, qui exploite une CMM, un projecteur optique et un duromètre Rockwell. Indiquez-nous lors de la revue de plan si votre pièce a besoin d’une vérification CMM et nous confirmerons l’itinéraire d’inspection et les délais.

Pouvons-nous auditer le site ou organiser une inspection par un tiers ?

Oui. Les visites de clients et les inspections par des tiers peuvent être organisées sur le site de production concerné. Notre base affiliée de Taixing a été évaluée sur place par SGS dans le cadre du programme Verified Supplier d’Alibaba.com (rapport n° 482195455_P+T, valable jusqu’au 17 novembre 2026). Contactez-nous pour coordonner le site et le périmètre d’inspection.

09 / Démarrer une revue

Avez-vous un support, une plaque ou un carter à chiffrer ?


Envoyez le dessin ou l’échantillon, le matériau, la quantité et l’application. Nous confirmerons s’il passe par la route de Taixing ou s’il s’agit d’une opération de fonction sur une pièce tournée, et ce qu’il faudra pour le fabriquer.

🍪
We Use Cookies