Aller au contenu
Capacité de fabrication / Finition

Traitement thermique

Le traitement thermique modifie la dureté, la résistance et le comportement à l’usure d’une pièce métallique. Une grande partie des billes et des chemins de roulement de notre catalogue sont traités thermiquement selon les exigences de leur matériau et de leur application. Les fours sont externes à nos sites de production ; nous définissons l’exigence, confions le travail à un partenaire adapté et vérifions le résultat lorsque ce contrôle est disponible dans notre propre réseau.

RockwellEssais de dureté disponibles sur notre propre site de Ningbo et sur la base affiliée de Wuxi
Documenté au catalogueBilles, chemins de roulement et corps traités thermiquement sur plusieurs gammes
01 / Fondamentaux du procédé

Qu’est-ce que le traitement thermique ?


Le traitement thermique est une séquence contrôlée de chauffage et de refroidissement destinée à modifier la structure interne d’un métal et, avec elle, l’équilibre entre dureté, résistance, ténacité et résistance à l’usure. Ce n’est pas un traitement de surface : il change les propriétés du matériau lui-même.

Trempe à cœur durifie toute la section d’une pièce en acier approprié. Cémentation / trempe superficielle crée une couche externe plus dure sur un cœur plus tenace ; la cémentation est un moyen courant d’apporter du carbone avant la trempe. Revenu suit la trempe lorsque l’équilibre requis entre dureté et ténacité l’exige. Détensionnement ou normalisation peuvent réduire les contraintes résiduelles ou affiner la structure avant l’usinage et la finition ultérieurs.

Le traitement doit être adapté au matériau, au cas de charge, à la surface de travail et à la quantité de matière qui sera enlevée ensuite. L’objectif n’est pas simplement « le plus dur possible », mais une combinaison exploitable de durée de vie à l’usure, de ténacité et de stabilité dimensionnelle.

02 / Choix d’ingénierie

Adapter le traitement à l’exigence


Exigence de la pièceQuestion de traitement
Bille ou chemin de roulement à contact répétéTrempe à cœur et gamme de dureté définie, suivies d’une surépaisseur de rectification et d’une rectification de finition
Surface d’usure avec un cœur plus tenaceUne route de trempe superficielle est-elle appropriée, profondeur de couche requise incluse
Pièce durcie qui ne doit pas devenir fragileSéquence de revenu et équilibre dureté/ténacité pour l’application
Pièce soudée, forgée ou fortement usinéeUn détensionnement ou une normalisation est-il nécessaire avant l’opération suivante
Pièce à dimensions finales serréesSurépaisseur d’usinage et déformation attendue doivent être planifiées avant le traitement
La règle pratique : spécifiez d’abord le matériau, la dureté requise et la surface fonctionnelle. La route de traitement thermique et la quantité de matière laissée pour la rectification sont ensuite confirmées avec le partenaire de production lors de l’examen du plan.
03 / Route de production

Le traitement thermique chez SYZ


Route typique des paliers

Usiner, traiter, rectifier

Une route typique pour une bille ou un chemin de roulement : usiner la pièce avec la surépaisseur adaptée, l’envoyer à un partenaire externe de traitement thermique, puis rectifier la surface fonctionnelle. La séquence exacte dépend du matériau, de la géométrie et de la dureté requise.

ExterneProcédé four confié selon spécification
RockwellContrôle de dureté lorsque la commande passe par le duromètre disponible
RectificationÉtape finale typique pour les surfaces de contact de précision
Par commandeDocuments et contrôles confirmés à la revue
Séquence représentative : forgeage ou usinage → traitement thermique → rectification ou autre finition. Il s’agit d’un exemple de route, pas d’une affirmation que chaque produit du catalogue suit toutes les étapes.
Route de vérification

Ningbo et Wuxi

Notre propre site de Ningbo et la base affiliée de Wuxi disposent de duromètres Rockwell. Lorsqu’une commande spécifique passe par ces points de contrôle, la dureté peut être vérifiée par rapport à l’exigence convenue et la documentation disponible est confirmée par commande.

NingboSite de production propre
WuxiBase de production affiliée
Sans fourLe traitement thermique reste externe
Examen du planExigence et preuves définies en amont
Limite importante : la disponibilité d’une vérification de dureté ou d’un document de procédé est confirmée pour la commande concernée ; elle n’est pas présentée ici comme un dossier de certificats général pour toutes les pièces.
04 / Adéquation aux applications

Ce que le traitement thermique rend possible


01

Surfaces de contact des paliers

Des billes et chemins de roulement plus durs supportent le contact répété de roulement ou de glissement dans les rotules de suspension, les rotules et les rotules à bille.

02

Axes et goujons chargés

Les aciers trempants peuvent être traités pour la résistance à l’usure aux pivots tout en conservant la ténacité nécessaire dans le cœur.

03

Corps en chromoly

Les composants 4130 peuvent utiliser un traitement spécifié dans une route de résistance et de durabilité, suivie de la finition requise.

04

Gestion des contraintes

Le détensionnement ou la normalisation peuvent être envisagés après soudage, forgeage ou usinage lourd lorsque le plan et l’application le demandent.

Matériaux présents dans nos exemples produits documentés : acier à roulements 52100, acier allié chromoly 4130 et acier inoxydable 440C. La nuance et le traitement applicables sont confirmés par rapport au plan ou à la spécification produit.
05 / Exemples de produits

Composants traités thermiquement issus de nos gammes


Corps 4130Johnny joint with heat treated 4130 chromoly housing
Johnny Joints

Johnny Joints

Le corps en chromoly 4130 est traité thermiquement pour résister aux articulations répétées d’une utilisation suspension tout-terrain.

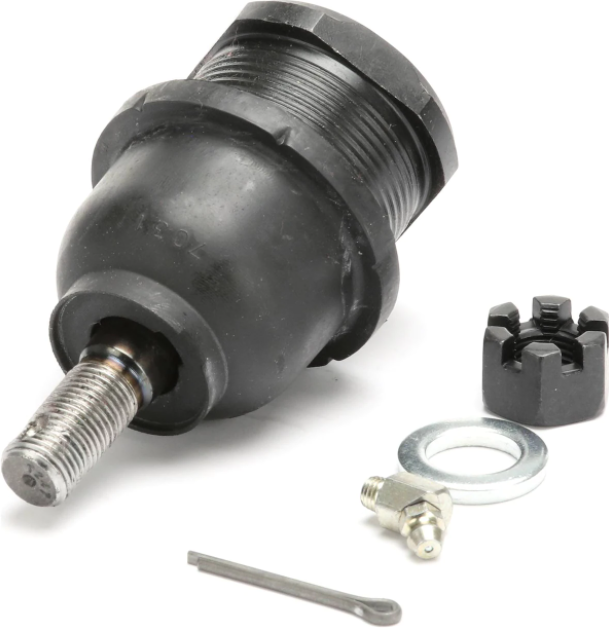
Pivot à billeK772 heavy duty automotive ball joint with heat treated ball stud
Articulation service lourd

Rotule à bille K772

Le pivot à bille est traité thermiquement spécifiquement pour la résistance à l’usure qu’exige un point de pivot automobile de service lourd.

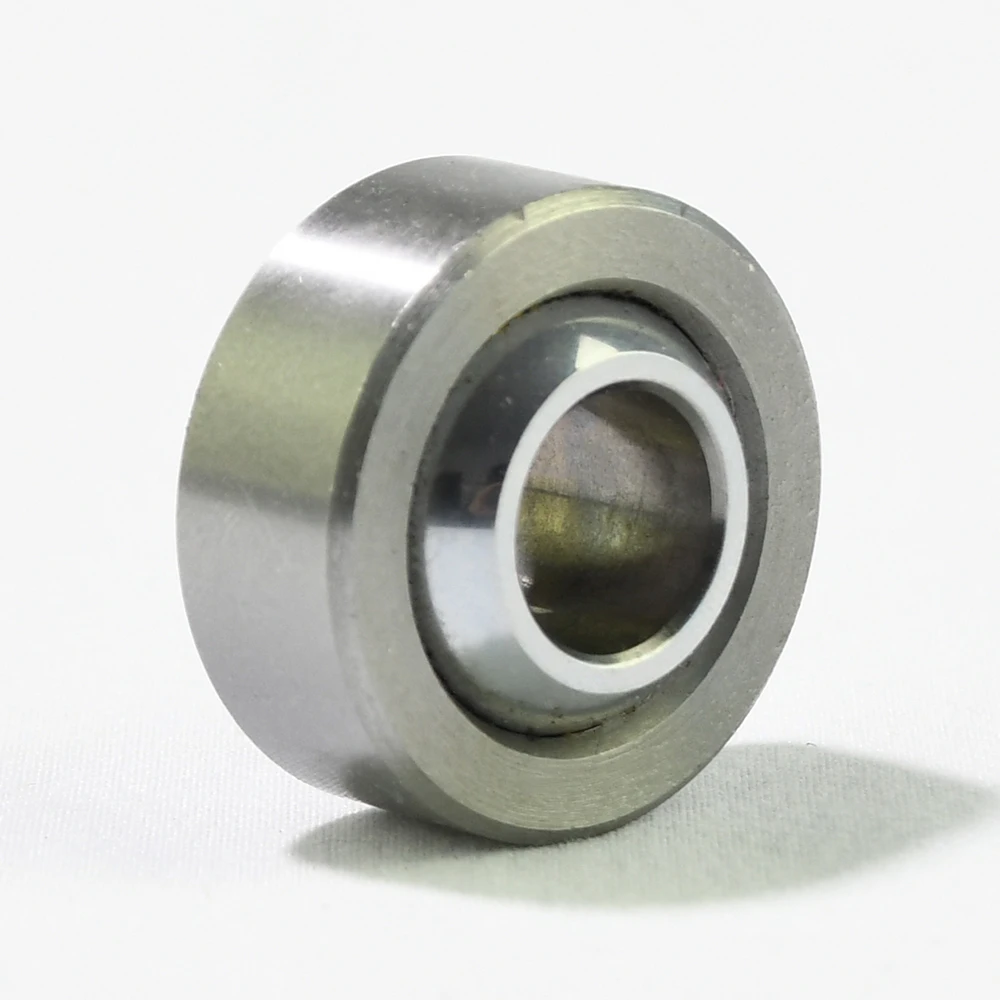
Bille 52100GE20C self-lubricating spherical bearing for shock absorber applications
Rotule de suspension métrique

GE20C

La spécification identifie une bille en acier à roulements 52100 rectifiée de précision et traitée thermiquement ; la rectification suit le traitement dans la séquence représentative.

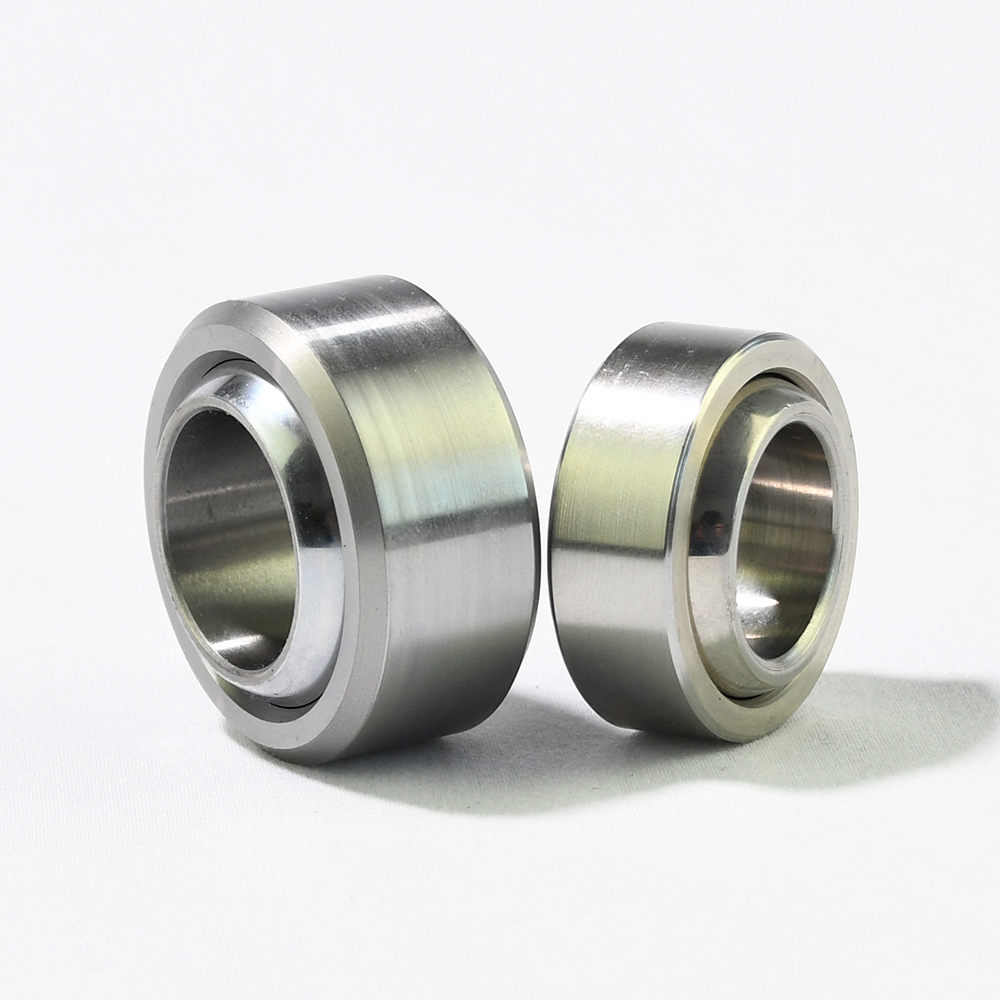
Bille + chemin de roulementFKS heavy duty alloy steel spherical bearing with heat treated ball and race
Palier service lourd

Rotule de suspension service lourd FKS

La route documentée identifie une bille 52100 traitée thermiquement et des chemins de roulement en chromoly 4130 comme couple d’usure d’accouplement.

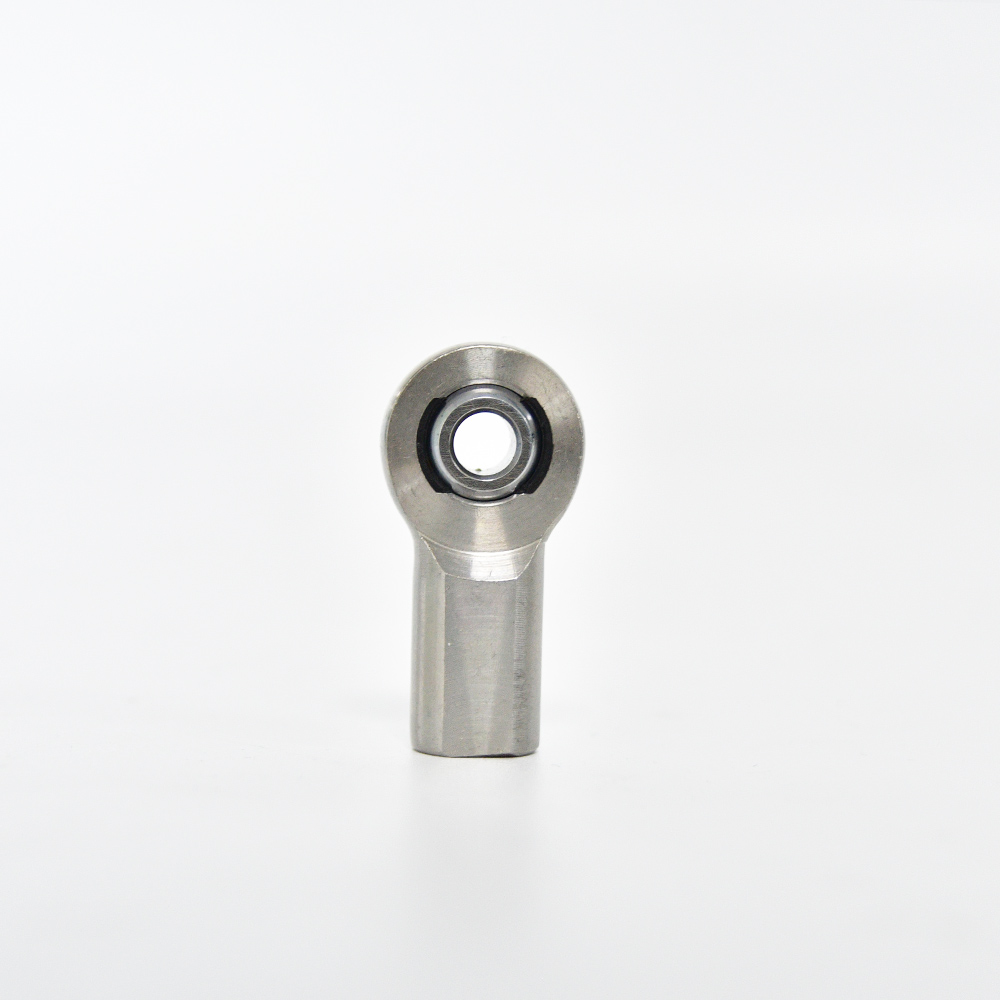
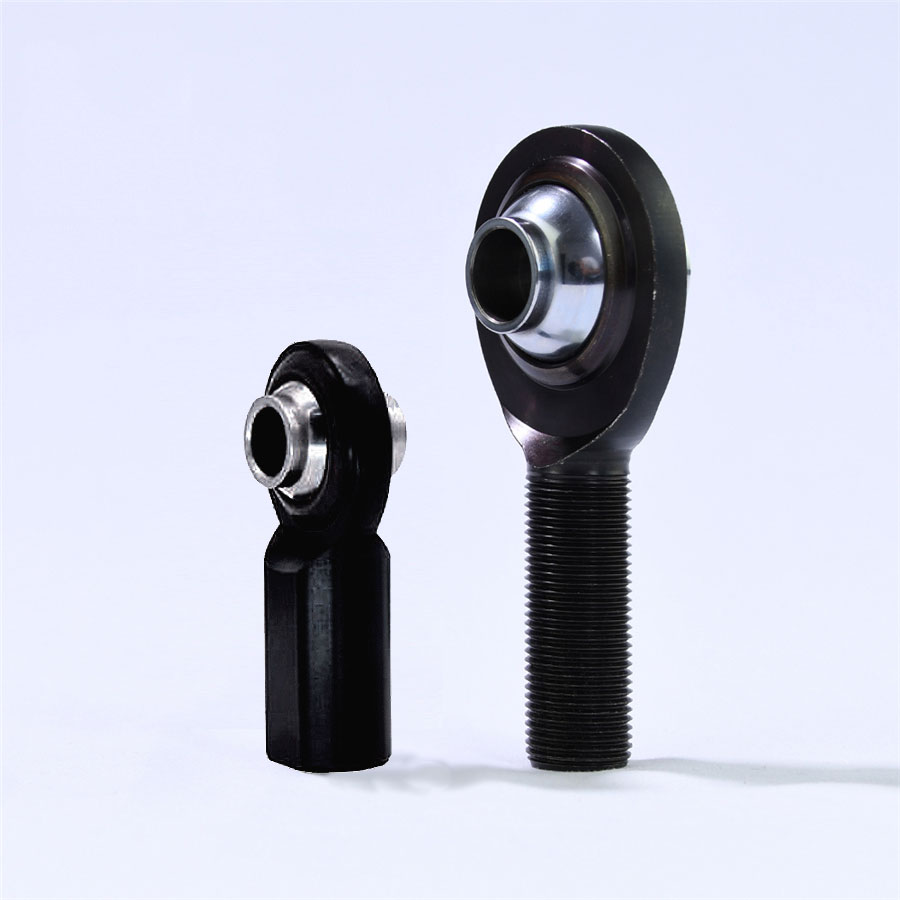
Inox 440CStainless steel female heim joint rod end bearing with heat treated 440C ball
Rotule en acier inoxydable

Rotules Heim en acier inoxydable à filetage femelle

La bille 440C trempante est traitée pour la résistance à l’usure tout en conservant la logique de tenue à la corrosion qui justifie le choix de l’inoxydable.

Grand désalignementHigh misalignment heim joint with heat treated ball and chromoly body
Rotule en chromoly

Rotule Heim grand désalignement à oxyde noir

Le traitement thermique de la bille et du corps en chromoly est associé à l’oxyde noir pour couvrir les exigences spécifiées de résistance, d’usure et de surface.

Vous avez une cible de dureté, une profondeur de couche requise ou une surépaisseur de rectification après traitement ? Envoyez-nous le plan.

06 / Contrôle qualité

Comment les pièces traitées thermiquement sont contrôlées


Le plan de contrôle s’appuie sur le matériau, la dureté et les dimensions finales spécifiées — avec le dossier de preuves convenu pour la commande.

01

Revue de l’exigence

Nuance du matériau, gamme de dureté, type de traitement, profondeur de couche et surépaisseur d’usinage sont vérifiés avant le lancement de la route.

02

Dimensions avant traitement

Les dimensions critiques sont vérifiées avant l’étape de traitement externe afin de maîtriser la surépaisseur de finition.

03

Vérification de la dureté

L’essai Rockwell est disponible à Ningbo et Wuxi lorsque la commande passe par le point de contrôle concerné.

04

Inspection finale

Après rectification ou autre finition, les dimensions et les exigences convenues d’aspect ou de documentation sont vérifiées avant libération.

07 / Conception pour la fabrication

Spécifier le traitement thermique


Envoyez ceci avec votre demande

  • Plan de la pièce ou modèle 3D avec dimensions critiques
  • Nuance du matériau et gamme de dureté requise
  • Trempe à cœur ou exigence de surface/couche
  • Profondeur de couche, le cas échéant
  • Finition finale et tolérance dimensionnelle
  • Documents d’inspection ou méthode d’essai requis
01

La dureté est une donnée de conception

La cible doit équilibrer résistance à l’usure et ténacité. Un chiffre de dureté maximale sans contexte d’application n’est pas une exigence complète.

02

Prévoir la bonne surépaisseur

Le traitement thermique peut déplacer les dimensions. Laissez une surépaisseur adaptée là où une rectification ou une finition ultérieure devra restaurer une surface de contact.

03

La séquence influe sur le coût

Le fait de réaliser les filetages, les alésages et les arêtes vives avant ou après le traitement influe sur l’outillage, le risque de déformation et l’effort d’inspection.

08 / Questions

FAQ traitement thermique


Exploitez-vous vos propres fours de traitement thermique ?

Non. Le traitement thermique est confié à des partenaires externes selon la spécification convenue pour la commande. Notre site de Ningbo et la base affiliée de Wuxi disposent de duromètres Rockwell pour les routes de vérification applicables.

Pouvez-vous traiter thermiquement billes, chemins de roulement et corps de rotules ?

Oui, des billes, chemins de roulement et corps traités thermiquement figurent dans nos gammes documentées. Le matériau, le traitement et les exigences d’inspection finale sont confirmés pour la pièce concernée.

Proposez-vous trempe à cœur et trempe superficielle ?

Les deux sont des options d’ingénierie de la pratique générale du traitement thermique. La route adaptée à votre matériau et à votre cas de charge est confirmée lors de l’examen du plan, et non déduite du nom du composant.

Le traitement thermique modifiera-t-il mes dimensions ?

C’est possible. La déformation et le déplacement dimensionnel sont la raison pour laquelle la surépaisseur d’usinage, la stratégie de référentiels et toute rectification après traitement doivent être envisagées avant le lancement de la route.

Pouvez-vous fournir un rapport de dureté ?

La vérification de dureté et la documentation disponible sont confirmées par commande. L’essai Rockwell est disponible sur notre propre site de Ningbo et sur la base affiliée de Wuxi pour les routes applicables.

Quels matériaux traitez-vous habituellement ?

Nos exemples documentés comprennent l’acier à roulements 52100, l’acier allié chromoly 4130 et l’acier inoxydable 440C. La nuance et le traitement doivent être spécifiés pour la pièce réelle.

Que dois-je envoyer pour un devis de traitement thermique ?

Envoyez le plan, le matériau, l’exigence de dureté ou de profondeur de couche, les dimensions critiques, la finition finale et tout rapport ou méthode d’inspection requis. Nous confirmerons la route et les preuves disponibles.

Intégrez l’exigence dans la route

Besoin d’un composant traité thermiquement ?


Envoyez le plan, le matériau et l’exigence de dureté. Nous examinerons avec vous le traitement, la surépaisseur, la séquence de finition et la vérification propre à la commande.

🍪
We Use Cookies