Aller au contenu
Capacité de fabrication / usinage CNC

Rectification

La rectification est l’étape vers laquelle se tournent le tournage et le fraisage lorsqu’une tolérance ou un état de surface dépasse ce qu’un outil de coupe standard peut tenir — c’est aussi le procédé le plus utilisé pour finir une pièce après trempe. Notre capacité de rectification est concentrée sur notre base de production partenaire à Wuxi, intégrée à la même ligne de production qui tourne et filete les goujons de nos rotules et articulations à bille.

5Machines de rectification automatiques sur notre base partenaire de Wuxi
Évalué par SGSBase de production de Wuxi · rapport N° 492475436_P+T
ISO 9001:2015Certificat N° 11425Q49262R0S · adresse de production de Ningbo
01 / Notions fondamentales du procédé

Qu’est-ce que la rectification ?


La rectification est un procédé d’usinage par abrasion qui enlève la matière avec une meule abrasive liée plutôt qu’avec un outil de coupe monopoint ou multidenté. Chaque grain abrasif retire une très petite quantité de matière : c’est ce qui permet à la rectification de tenir des tolérances plus serrées et des états de surface plus fins que ce que le tournage ou le fraisage peuvent atteindre seuls.

La rectification est aussi le procédé auquel on recourt le plus souvent une fois qu’une pièce en acier a été trempée par traitement thermique. Un outil standard de tournage ou de fraisage peut peiner sur une surface durcie ; selon le matériau, la dureté, la géométrie et la tolérance, la rectification est souvent le moyen le plus pratique d’amener une fonctionnalité à sa cote et à son état de surface finaux.

La rectification peut s’appliquer à un diamètre extérieur, un alésage, une face plane, une surface sphérique ou un chemin de roulement. La meule, la machine et le réglage exacts dépendent de la fonctionnalité, et non du seul mot « rectification ».

Le procédé est plus lent et plus coûteux par unité de matière enlevée que le tournage ou le fraisage ; la règle utile est donc simple : ne rectifier que les surfaces dont l’ajustement, la charge, la rondeur ou l’état de surface l’exige réellement.

02 / Choix du procédé

Quand une pièce a-t-elle vraiment besoin de rectification ?


SituationRectification nécessaire ?
Alésage ou diamètre extérieur à tolérance standard, sans trempeGénéralement non — le tournage ou le fraisage peuvent suffire
Alésage à ajustement serré ou chemin sphérique de précisionSouvent oui — la rectification peut tenir une bande de tolérance plus serrée
La pièce sera traitée thermiquementSouvent après traitement, quand la cote et l’état de surface finaux doivent être restaurés
Surface d’appariement glissante ou oscillanteDépend de la charge, de la vitesse, de l’ajustement et de l’exigence de surface spécifiée
La surface porte un ajustement fonctionnel de roulement ou d’étanchéitéExaminer la fonctionnalité et le schéma des références lors du chiffrage
La règle pratique : si la fonctionnalité doit être amenée à sa cote finale après trempe, ou doit réaliser un ajustement serré contre une autre surface de précision, la rectification est souvent l’étape de finition appropriée. Une fonctionnalité à tolérance standard peut s’en passer.
03 / Routes de production

La rectification chez SYZ


Route principale

Wuxi, Jiangsu

Notre base de production partenaire à Wuxi exploite 5 machines de rectification automatiques dans le cadre de la séquence de procédé documentée : matière première → usinage → rectification → roulage de filetage → assemblage → produits finis. C’est donc la route naturelle pour les fonctions sphériques rectifiées et les composants trempés de la gamme rotules et articulations à bille.

5Machines de rectification automatiques
En ligneAvec tournage et roulage de filetage
MMTMesure tridimensionnelle disponible
SGSRapport valable jusqu’au 9 juillet 2027
Traçabilité : le procédé documenté de Wuxi ne comporte aucune étape externalisée et les lots finis sont traçables jusqu’à la matière première selon une procédure écrite.

Le type exact de rectification et la route de la fonctionnalité sont confirmés d’après le plan ; la liste des équipements ne précise pas si chaque machine est destinée aux travaux de diamètres extérieurs, intérieurs, sans centre ou sphériques.
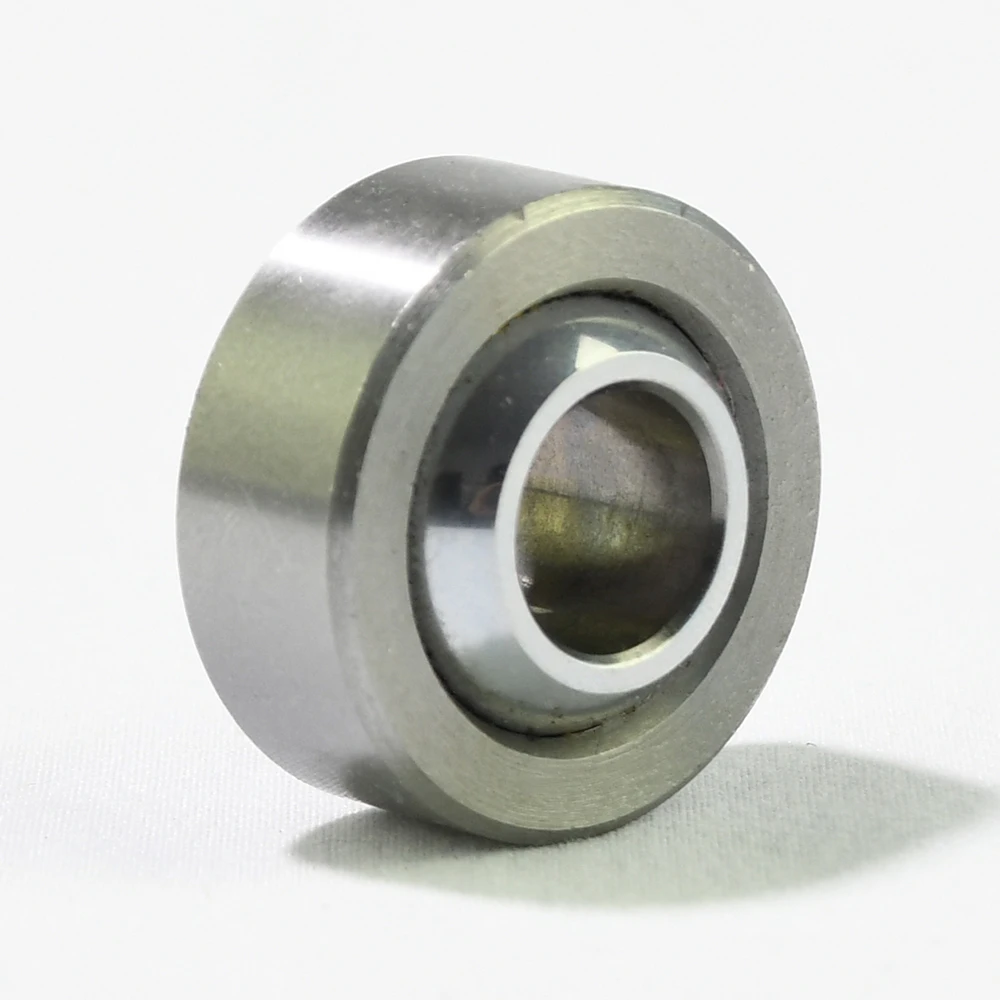
Route secondaire

Ningbo, Zhejiang

Notre propre site de Ningbo exploite une rectifieuse pour les travaux d’usage général. Une pièce tournée en faible volume ou une fonctionnalité secondaire peut rester sur la route de Ningbo lorsque la pièce, la tolérance et l’examen des capacités le justifient ; le site ne le présente pas comme un service de rectification entièrement dédié.

1Rectifieuse sur notre propre site
2,200 m²Zone de production de Ningbo
ISOAdresse de production de Ningbo
ExamenD’abord la fonctionnalité et la tolérance
Utilisation typique : rectification d’usage général sur une pièce tournée en faible volume ou sur une fonctionnalité qui n’exige pas la route en ligne de Wuxi.

Taixing ne dispose d’aucune rectifieuse répertoriée ; une pièce fraisée à Taixing nécessitant une rectification est étudiée au cas par cas lors de l’examen du plan.

04 / Fonctions de la pièce

Ce que la rectification rend possible


01

Billes de roulement rectifiées

Surfaces sphériques nécessitant un ajustement de fonctionnement contrôlé contre une piste moulée ou métallique.

02

Chemins de roulement et alésages

Surfaces intérieures de précision où la rondeur et l’ajustement affectent l’articulation et la répartition de la charge.

03

Axes et arbres trempés

Fonctionnalités finies après traitement thermique, quand la coupe conventionnelle seule n’est pas la route la plus pratique.

04

Ajustements de précision

Diamètres extérieurs, faces ou alésages s’accouplant à un autre composant de précision avec un jeu limité.

05

État de surface

États de surface plus fins sur les surfaces fonctionnelles où le plan et l’application justifient l’opération supplémentaire.

Matériaux couramment rectifiés : acier à roulement 52100, aciers au carbone et alliés, composants en chromoly 4130 et fonctions en acier trempé identifiées sur le plan.
05 / Exemples de produits

Composants rectifiés issus de nos propres gammes de produits


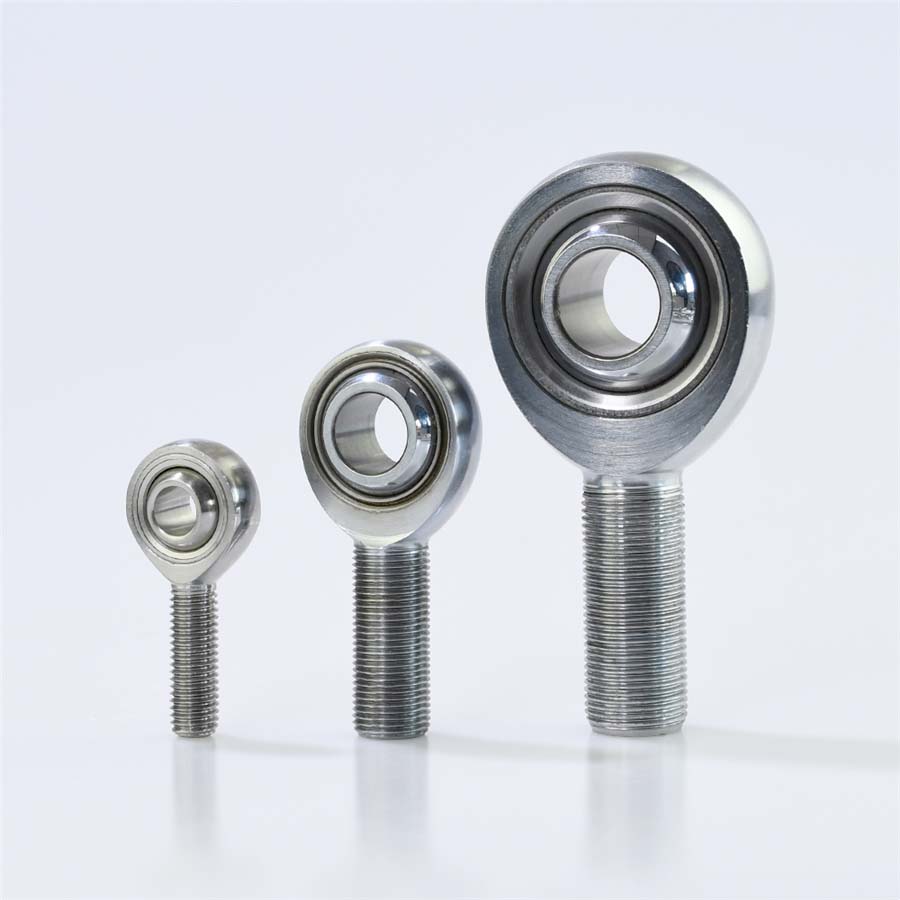
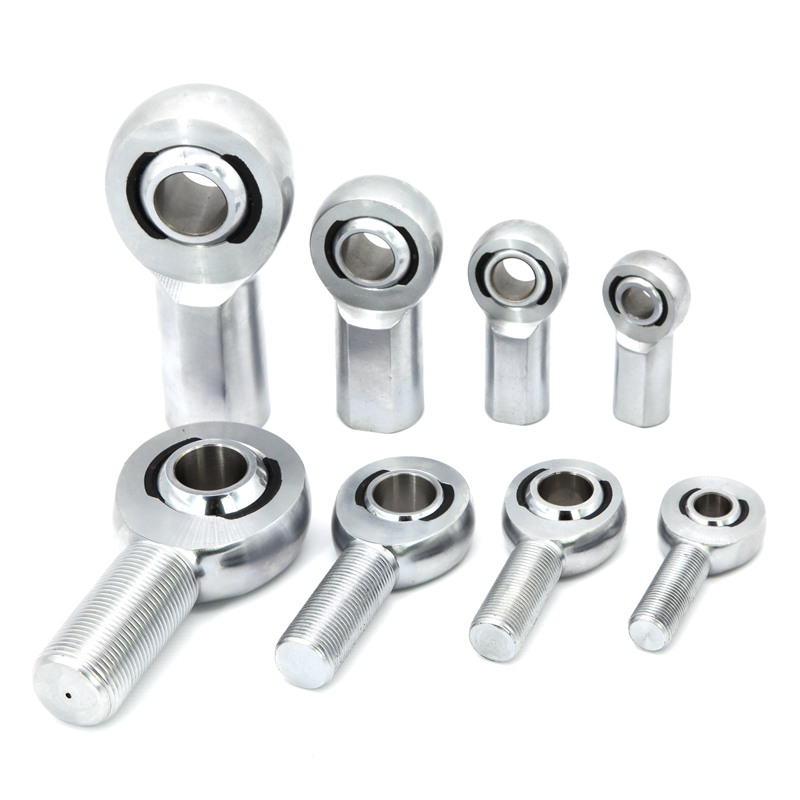
RotuleXM XF chrome moly rod ends with precision-ground 52100 bearing steel ball
Bille de précision

XM/XF Rod Ends

La spécification prévoit une bille en acier à roulement 52100 rectifiée de précision et traitée thermiquement pour la piste moulée.

Rotule de suspensionGE20C self-lubricating spherical bearing with precision-ground ball
78 kN de charge radiale statique

GE20C Spherical Bearing

La bille en acier à roulement 52100 est rectifiée avec précision et traitée thermiquement pour l’ajustement de fonctionnement revêtu de PTFE.

Métal sur métalCOMA-M20T metal-to-metal spherical bearing with precision-ground ball
260 086 lb de charge radiale statique

COMA-M20(T) Spherical Bearing

Sans revêtement entre la bille et la piste, la rotule dépend de sa bille rectifiée avec précision et traitée thermiquement pour son ajustement de fonctionnement.

Désalignement élevéHMBL20MP high misalignment steel ball, precision ground
Surface sphérique

HMBL20MP High Misalignment Steel Ball

La surface sphérique est rectifiée avec une tolérance de rondeur serrée afin que l’articulation bouge sans gripper.

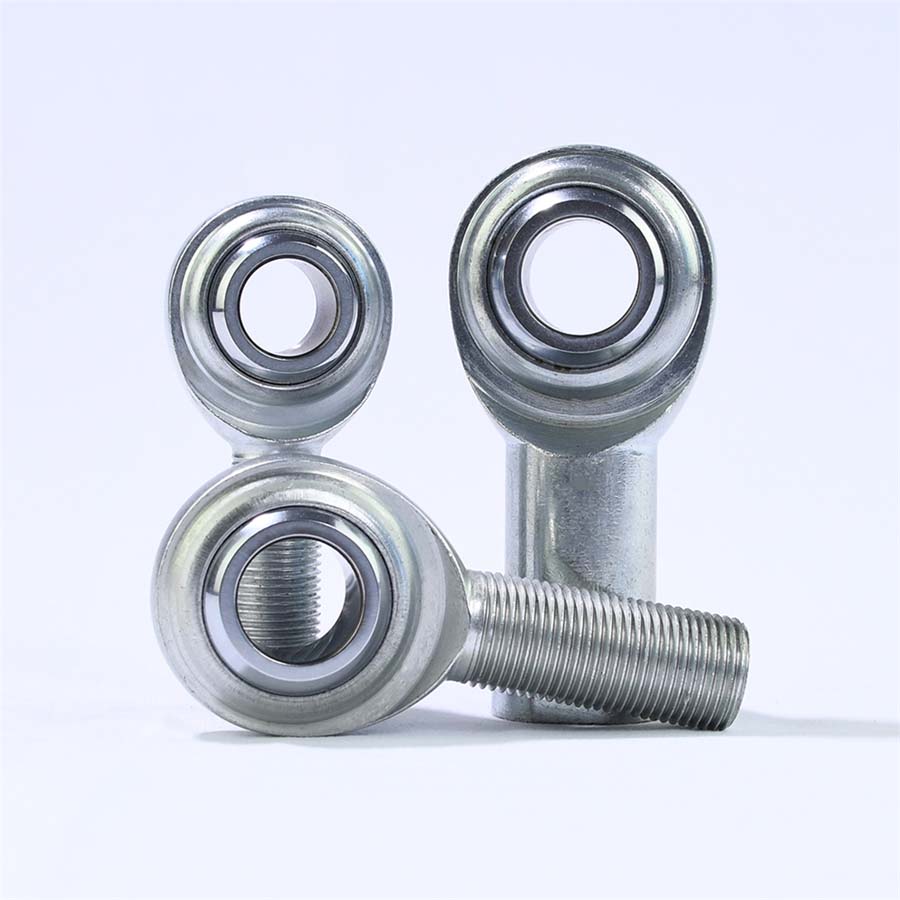
Rotule HeimJMX JFX 3-piece chrome moly heim joint with precision-ground 52100 bearing steel ball
Roulement en 3 pièces

JMX/JFX Heim Joint

La bille 52100 est spécifiée rectifiée de précision et traitée thermiquement, en amont du chemin en acier allié et du corps en chromoly 4130.

Roulement en 2 piècesCM CF 2-piece spherical rod end with precision-ground ball
Ajustement métal sur métal

CM/CF 2-Piece Spherical Rod End

La bille en acier à roulement 52100 est spécifiée rectifiée de précision et traitée thermiquement contre le corps en acier au carbone.

Besoin d’un alésage, d’une bille, d’un chemin de roulement ou d’une fonction trempée rectifiés ?Envoyez-nous le dessin.

06 / Contrôle qualité

Comment les fonctions rectifiées sont contrôlées


La rectification est contrôlée autour de la fonctionnalité utile : cote finale, rondeur, état de surface et relation de la fonctionnalité avec sa référence.

01

Route et surépaisseur

Les pièces destinées à la rectification sont planifiées avec une surépaisseur d’usinage suffisante avant traitement thermique ou passe abrasive finale.

02

Première pièce

La première pièce d’un nouveau réglage est vérifiée par rapport au plan avant libération de la série.

03

Contrôles en cours de production

L’inspection en cours de production confirme que la fonctionnalité reste dans la cote et l’état de surface requis à mesure que l’état de la meule et de l’outillage évolue.

04

Inspection finale

Selon le produit et la commande, les produits finis passent par un contrôle à 100 %, un échantillonnage ou un plan spécifié par le client.

07 / Conception pour la fabrication

Concevoir des fonctions rectifiées : quoi envoyer et qu’est-ce qui pilote le coût


Quoi envoyer avec votre demande

  • Diamètre de la fonctionnalité, alésage, planéité ou géométrie sphérique
  • Tolérance dimensionnelle et exigence de rondeur
  • Exigence d’état de surface
  • Matériau et état de traitement thermique
  • Schéma des références et composant d’accouplement
  • Quantité et calendrier cible
01

Tolérance fonctionnelle

La rectification est plus lente que le tournage ou le fraisage : identifiez donc les surfaces dont l’ajustement ou la charge exige réellement la bande plus serrée.

02

Séquence de traitement thermique

Les fonctions trempées sont usuellement usinées surdimensionnées, traitées, puis rectifiées à la cote finale ensuite.

03

Accessibilité de la fonctionnalité

Les fonctions intérieures, extérieures, planes et sphériques exigent des accès machine et une planification de procédé différents.

04

État de surface

Spécifiez l’état de surface là où il affecte le frottement, l’étanchéité, l’articulation du roulement ou la fatigue, plutôt que d’appliquer une finition fine partout.

05

Volume

La quantité influence les décisions de montage, le choix de route et l’efficacité de planification d’une opération de rectification en ligne.

Avant et après rectification

La rectification fait communément suite au tournage, au traitement thermique et à l’usinage d’ébauche. Elle peut être suivie de filetage, de zingage ou de revêtement selon le plan.

MOQ typique100–300 pièces par article.
Délais selon la routeLes délais suivent la route de production principale et sont confirmés avec le devis.
plus de 20 paysLes clients sont servis par l’équipe export de SYZ Machine.
08 / Questions des acheteurs

FAQ rectification


Toute rotule ou articulation à bille a-t-elle besoin d’un alésage rectifié ?

Non. Les fonctions à tolérance standard peuvent s’obtenir directement par tournage ou fraisage. La rectification est envisagée quand une fonction trempée, un ajustement serré, la rondeur ou l’état de surface l’exige.

Pourquoi la rectification intervient-elle après le traitement thermique plutôt qu’avant ?

Le traitement thermique peut légèrement modifier la pièce et rend le matériau plus difficile à couper. Une surépaisseur d’usinage est conservée avant traitement ; la fonctionnalité est ensuite généralement rectifiée à sa cote finale.

La rectification est-elle réalisée en interne ou sous-traitée ?

La rectification est concentrée sur notre base partenaire de Wuxi, qui exploite 5 machines de rectification automatiques. Notre propre site de Ningbo exploite également une rectifieuse pour les travaux d’usage général ; la route dépend de la pièce et de la tolérance.

Quelle tolérance la rectification peut-elle atteindre que le tournage ne peut pas ?

Il n’existe pas de chiffre unique et universel. La rectification peut tenir des bandes de tolérance plus serrées et des états de surface plus fins sur des fonctions appropriées, mais le résultat atteignable dépend de la géométrie, du matériau, de la machine, des références et du plan d’inspection.

Quels sont votre MOQ et votre délai de livraison pour un composant rectifié ?

Le MOQ typique est de 100–300 pièces par article. Le délai suit la route et dépend de l’inclusion éventuelle d’un traitement thermique externe ou d’une autre finition ; les délais sont confirmés avec le devis.

Pouvez-vous fournir des relevés de dureté avec une fonction rectifiée ?

La vérification de dureté est disponible lorsqu’elle est confirmée pour la commande. Wuxi exploite un duromètre Rockwell ; la fréquence et le périmètre de compte rendu sont convenus avec le devis.

Quels matériaux rectifiez-vous ?

Nos gammes comprennent des billes en acier à roulement 52100 rectifiées, des composants en acier au carbone et allié et des pièces en chromoly 4130. Le matériau et l’état de traitement thermique sont confirmés d’après le plan.

Peut-on auditer l’usine ou organiser une inspection par un tiers ?

Oui. Des visites clients et des inspections par des tiers peuvent être organisées sur le site de production concerné. La base partenaire de Wuxi a été évaluée par SGS sous le rapport n° 492475436_P+T, valable jusqu’au 9 juillet 2027.

09 / Démarrer une revue

Besoin d’une fonction rectifiée à une tolérance précise ?


Envoyez le plan avec la tolérance fonctionnelle, l’état de surface, le matériau et la fonction d’accouplement. Nous confirmerons si la rectification est nécessaire et quelle route la réalisera.

🍪
We Use Cookies